Настройка производственной линии холодильников: планирование мощности, компоновка завода и инвестиции
Большинство проектов новой линии начинаются с таблицы коммерческих предложений на оборудование. Это неверный порядок. Вот последовательность планирования, которую мы используем с владельцами заводов, впервые запускающими производство.
Последовательность планирования: целевой суточный объём → ассортимент продукции → планировка цеха → оборудование → инженерные системы → бюджет → сроки. Линия на 2000 единиц/день требует 6000–7500 м² производственной площади, капзатрат 1,9–3,2 млн USD и 8–12 месяцев от подписания контракта до первой единицы.
Планирование начинается с объёма выпуска, а не с оборудования
Большинство проектов заводов «с нуля» начинаются с таблицы, полной коммерческих предложений на оборудование. Это неверный порядок. Правильная последовательность: целевой суточный объём выпуска → ассортимент продукции → планировка цеха → выбор оборудования → вспомогательная инфраструктура → бюджет → сроки. Если пропустить первые три шага и сразу перейти к запросу коммерческих предложений на оборудование, вы либо переинвестируете в мощность, которую не сможете загрузить, либо недоинвестируете и упрётесь в потолок производительности в течение 18 месяцев.
В этой статье разбирается типичная последовательность планирования, которую мы используем с владельцами заводов, готовящимися запустить производство холодильников, морозильников или коммерческих охладителей.
Шаг 1 — Планирование мощности: единицы в день, а не в год
Переведите ваш план продаж в пиковый суточный объём выпуска, а не в годовой тоннаж. Линия, рассчитанная на 500 000 единиц в год, — это не то же самое, что линия на 2000 единиц в день: сезонные пики спроса могут на 40–60% превышать средний уровень, а большинство заводов не могут поддерживать круглосуточную работу в сборке холодильников из-за узкого места — времени отверждения пены.
- Возьмите годовой план (например, 500 000 единиц).
- Разделите на количество эффективных рабочих дней (обычно 280 дней в год на большинстве рынков).
- Получите средний суточный выпуск (500 000 ÷ 280 = 1786 единиц/день).
- Умножьте на коэффициент пикового спроса 1,3 (для учёта сезонных колебаний). Пиковый суточный целевой показатель = 2321 единица/день.
- Добавьте буфер мощности линии 15% (на будущий рост и незапланированные простои). Проектный целевой показатель = 2670 единиц/день.
Эта дисциплина предотвращает типичную ошибку — построить линию, которая работает в первый год, но требует замены на третий.
Шаг 2 — Ассортимент продукции определяет конфигурацию линии
Линия, выпускающая только бытовые холодильники на 200 л, — это совсем другое дело, чем линия, выпускающая смесь корпусов на 120 л, 200 л, 300 л и 500 л. Вопрос не «сколько единиц», а «сколько артикулов и как часто происходит переналадка?»
- Линии с одним артикулом могут работать на 15–20 единиц/час на станцию при цикле 5 минут. Идеально для контрактного производства большого объёма.
- Линии со смешанным ассортиментом обычно снижаются до 10–12 единиц/час, потому что замена вспенивающей формы занимает 15–45 минут. Владельцы OEM-брендов, выстраивающие собственную линейку, должны это учитывать.
- Гибкие модульные линии используют программируемые вспенивающие станции с быстросменными формами. Производительность восстанавливается до 13–16 единиц/час, но капзатраты растут на 25–35%.
Шаг 3 — Площадь производственного цеха
Частый вопрос: «Сколько площади нужно для линии холодильников на 2000 единиц/день?» Примерный ответ для современных азиатских планировок заводов:
| Суточный выпуск | Длина линии | Площадь завода (производство) | Склад и логистика |
|---|---|---|---|
| 500 единиц/день | 80–100 м | 2000–2500 м² | +1500 м² |
| 1000 единиц/день | 120–150 м | 3500–4500 м² | +2500 м² |
| 2000 единиц/день | 180–220 м | 6000–7500 м² | +4000 м² |
| 5000 единиц/день | 250–300 м | 12 000–15 000 м² | +8000 м² |
| 10 000 единиц/день | Две линии по 250 м | 22 000–28 000 м² | +15 000 м² |
Эти цифры ориентировочные и предполагают одноэтажную компоновку с антресольным уровнем для тестирования. Многоэтажные варианты возможны, но сложность материального потока значительно возрастает.
Шаг 4 — Обзор комплекта оборудования
Стандартная линия холодильников состоит из восьми групп станций:
- Формование корпуса — предварительно согнутые стальные корпуса поступают из штамповочного цеха. Часто это отдельная питающая линия.
- Формование лайнера — вакуумформовочные пресс-формы вытягивают лист ABS/HIPS во внутренние лайнеры. Цикл 30–60 секунд.
- Формование двери — отдельное вакуумформование для внутренних панелей двери.
- Вспенивание корпуса — вспенивающие пресс-формы + ППУ-машины высокого давления. 4–8 минут отверждения на корпус. Выбираете между оборудованием высокого и низкого давления? Наше руководство по сравнению раскрывает логику выбора.
- Вспенивание двери — параллельная линия вспенивания для дверей.
- Финальная сборка — установка компрессора, монтаж испарителя, проводка, полки, уплотнители.
- Тестирование — тест на утечку, тест выхода на температуру, тест шума, тест электробезопасности, а также проверка энергопотребления по стандартам эффективности бытовой техники US DOE.
- Упаковка и маркировка — картон, уголки из пенополистирола, вложение инструкции, паллетирование.
Для комплексной линии производства холодильников и морозильников «под ключ» все восемь групп интегрированы в систему трекового или индексного конвейера. Поддерживается мощность от 500 до 10 000 единиц/день с модульным расширением.
Шаг 5 — Разбивка инвестиций
Для линии бытовых холодильников на 2000 единиц/день типичные капитальные вложения в USD (без учёта здания и земли):
- Пресс-формы (вакуумформование + вспенивание + двери): 350 000 – 550 000 USD
- Вакуумформовочные машины (2 шт.): 200 000 – 350 000 USD
- ППУ-машины высокого давления (2 шт.): 180 000 – 280 000 USD
- Конвейер и интеграция линии: 400 000 – 700 000 USD
- Испытательное оборудование (тест на утечку, тест характеристик, тест безопасности): 250 000 – 400 000 USD
- Упаковочная линия: 150 000 – 250 000 USD
- Инженерные системы (сжатый воздух, охлаждённая вода, электрораспределение): 300 000 – 500 000 USD
- Монтаж, обучение, FAT/SAT: 100 000 – 200 000 USD
Типичный общий объём инвестиций: 1,9–3,2 млн USD для линии на 2000 единиц/день. Линии панелей холодильных камер и линии производства теплоизоляционных коробов имеют иную структуру затрат — с меньшими вложениями в формы, но более высокими затратами на конвейер; подробную разбивку смотрите в нашем руководстве по настройке линии производства панелей холодильных камер. Выбор пены для этих панелей — отдельное инженерное решение, см. наше руководство по спецификации теплоизоляционной пены для холодильников. Выбор вспенивающего агента также повлияет на затраты на инфраструктуру безопасности и долгосрочные расходы на химию — горючие агенты, такие как циклопентан, несут требования к обращению, обобщённые в программе SNAP EPA США.
Шаг 6 — Реалистичные сроки
- Технико-экономическое обоснование и проектирование планировки: 4–8 недель
- Проектирование и изготовление пресс-форм: 60–90 дней
- Изготовление оборудования: 90–120 дней (параллельно с формами)
- Отгрузка и таможенная очистка: 30–60 дней в зависимости от порта
- Монтаж и сухая пусконаладка: 30–45 дней
- Пробное производство и выход на 80% OEE: 60–90 дней
Общий срок от подписания контракта до первой коммерческой единицы: 8–12 месяцев для стандартной линии, 14–18 месяцев для крупной линии с индивидуальной адаптацией под площадку.
Пять ошибок, которые срывают график
- Заказ пресс-форм до фиксации конструкции корпуса. Каждое изменение формы после раскроя стали стоит 2–4 недели и 15–25% стоимости формы.
- Занижение мощности подачи сжатого воздуха. Одни только вакуумформовочные станции часто потребляют 30% сжатого воздуха завода. Рассчитывайте компрессорную с запасом «пик + 30%».
- Пропуск теста совместимости материалов между вашей конкретной системой ППУ и дозирующими насосами вспенивающей машины. Несовместимые системы вызывают засорение фильтров и дрейф дозирования. Это особенно критично при смене вспенивающих агентов — каждый требует разных материалов уплотнений и настроек давления.
- Отсутствие плана на первые 100 единиц. Первые 100 единиц с новой линии обычно не проходят финальный контроль качества. Планируйте бюджет на брак и ресурсы инспекции соответственно.
- Стратегия закупки у одного источника по каждому звену. Раздельная закупка форм, вспенивающих машин и ППУ-материала у трёх не связанных между собой поставщиков работает, когда все три поставщика зрелые. Для первого запуска это не работает — при сбое невозможно установить ответственного. Работайте с одним интегратором, который может отвечать за линию целиком.
Что делать дальше
Если вы планируете новую линию холодильников, морозильников, коммерческих охладителей или холодильных камер, быстрее всего получить реалистичное коммерческое предложение и сроки — сообщить нам целевой объём выпуска, ассортимент продукции и размеры площадки. Мы отвечаем с планом мощности, спецификацией оборудования, эскизом планировки и графиком проекта в течение трёх рабочих дней. Свяжитесь с нашей инженерной командой или посмотрите полную спецификацию на странице нашей наземной рельсовой линии ППУ производства.
Смежные инженерные материалы
Для расчёта производительности сборочной линии при цикле 20 секунд и 26 станциях см. Производительность 26-станционной наземной рельсовой линии. Для варианта вспенивания шеф-баз и охлаждаемых стоек, работающего на той же линии, см. Глубокий разбор ППУ-вспенивания шеф-баз. Для вспенивания корпусных панелей HVAC AHU, использующего ту же технологию форм и прессов, см. Линия вспенивания панелей HVAC AHU. Для спецификации производственной линии OEM для медицинских холодильников см. Производитель медицинских холодильников OEM в Китае: полное руководство. Для вспенивания портативных холодильных боксов и контейнеров для вакцин на той же технологии ППУ низкого давления см. Портативный холодильный бокс с ППУ-сердечником.
Сколько стоит организовать производственную линию холодильников?
Полная производственная линия холодильников на 500–2000 единиц/день обычно требует 2–8 млн USD инвестиций в оборудование, включая пресс-формы (130–370 тыс. USD), ППУ-машины (200–800 тыс. USD), вакуумформовочные машины (150–500 тыс. USD), сборочный конвейер (100–300 тыс. USD) и испытательное оборудование. Здание завода, инженерные системы и оборотный капитал — дополнительно.
Какая производственная площадь нужна для линии холодильников?
Линия на 1000 единиц/день обычно требует 5000–8000 м² производственной площади плюс 2000–3000 м² под склад сырья, накопление готовой продукции и технические помещения. Высота потолка должна быть не менее 8 метров для крановой системы вспенивающей станции. Эффективность планировки зависит от материального потока — П-образная или Г-образная компоновка минимизирует пробег погрузчиков.
Сколько времени занимает строительство линии холодильников с нуля?
От размещения заказа до выпуска первой единицы: 8–14 месяцев. Это включает 2–3 месяца на проектирование и изготовление форм, 3–4 месяца на изготовление вспенивающих и формовочных машин, 2–3 месяца на отгрузку и монтаж, 1–2 месяца на пусконаладку и пробный запуск. Владельцам, запускающим первый завод, стоит планировать 12+ месяцев.
Какой суточный выпуск планировать при запуске нового завода холодильников?
Для первого запуска 300–500 единиц/день — практичная стартовая точка: достаточно для выхода на юнит-экономику, но управляемо по инвестициям и операционной сложности. Проектируйте планировку и инженерные системы под трёхлетний целевой показатель (часто 1000–2000/день), но инвестируйте в оборудование под текущий объём. Ключевые машины — вспенивание и вакуумформование — можно модернизировать без перестройки линии.
Можно ли производить несколько моделей холодильников на одной линии?
Да. Современные линии обрабатывают 3–5 разных размеров корпуса на одной линии с помощью систем быстросменных форм и управления рецептами через ПЛК. Время переналадки обычно 15–30 минут для форм и 5 минут для параметров вспенивания. Заводам, выпускающим более 10 артикулов в неделю, может быть полезна станция вспенивания низкого давления для мелкосерийных моделей рядом с основной линией высокого давления.
Продукты, упомянутые в статье
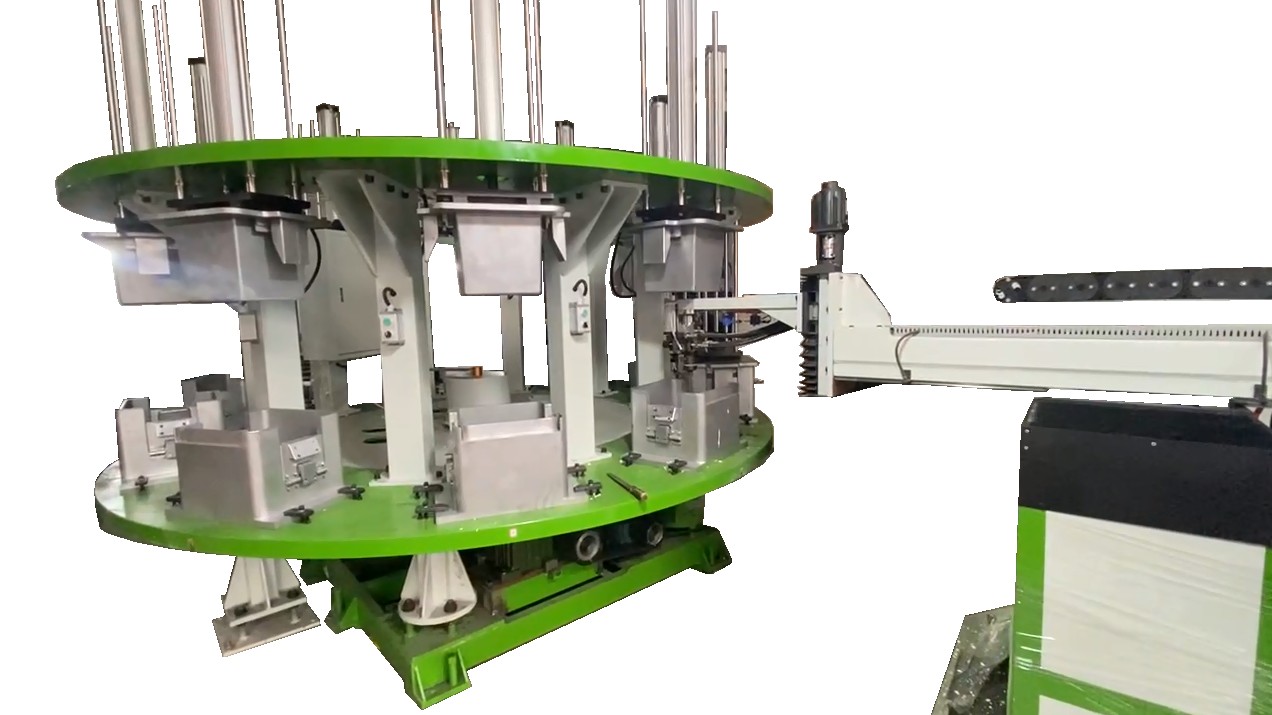
Готовы спланировать холодильный проект?
Поделитесь целевым объёмом и номенклатурой — наша инженерная команда ответит с планом мощности и коммерческим предложением в течение трёх рабочих дней.
Запросить инженерное предложениеПохожие статьи
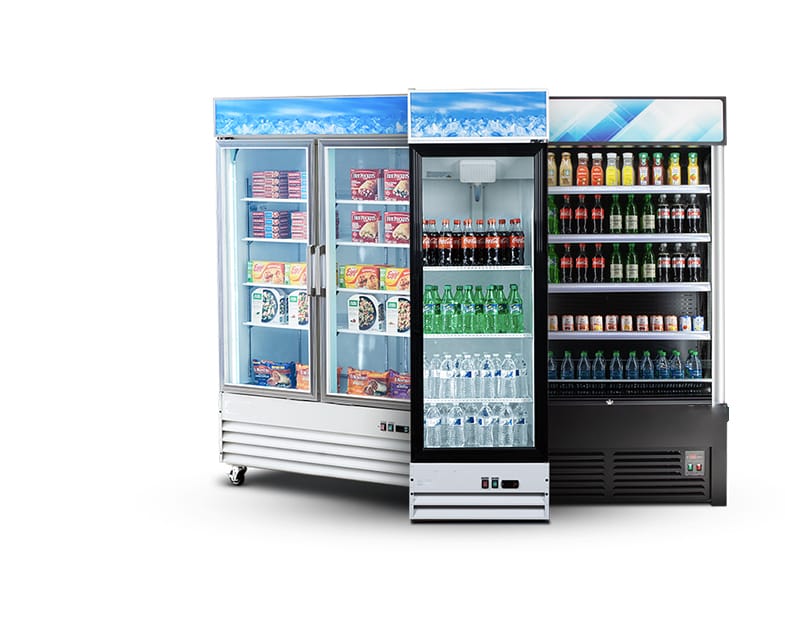
Beverage Cooler Production Line — Cost, Payback & Turnkey Setup (2026 Pillar Guide)
Investment tiers from a single-door entry line to a full bottler-program build, the payback math behind a 3,000-unit/day line, and the complete equipment list and certification checklist a beverage cooler OEM needs to go from contract to first shipment.
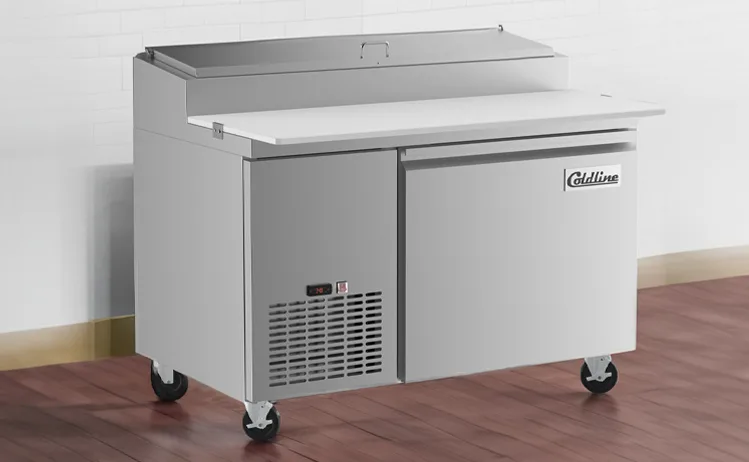
Chef Base Production Line: Cost, Break-Even & Turnkey Manufacturing (2026 Pillar Guide)
Investment tiers, the break-even math behind an 800-unit/day line, and the full equipment list and certification checklist a foodservice OEM needs to start chef base and refrigerated-counter production.
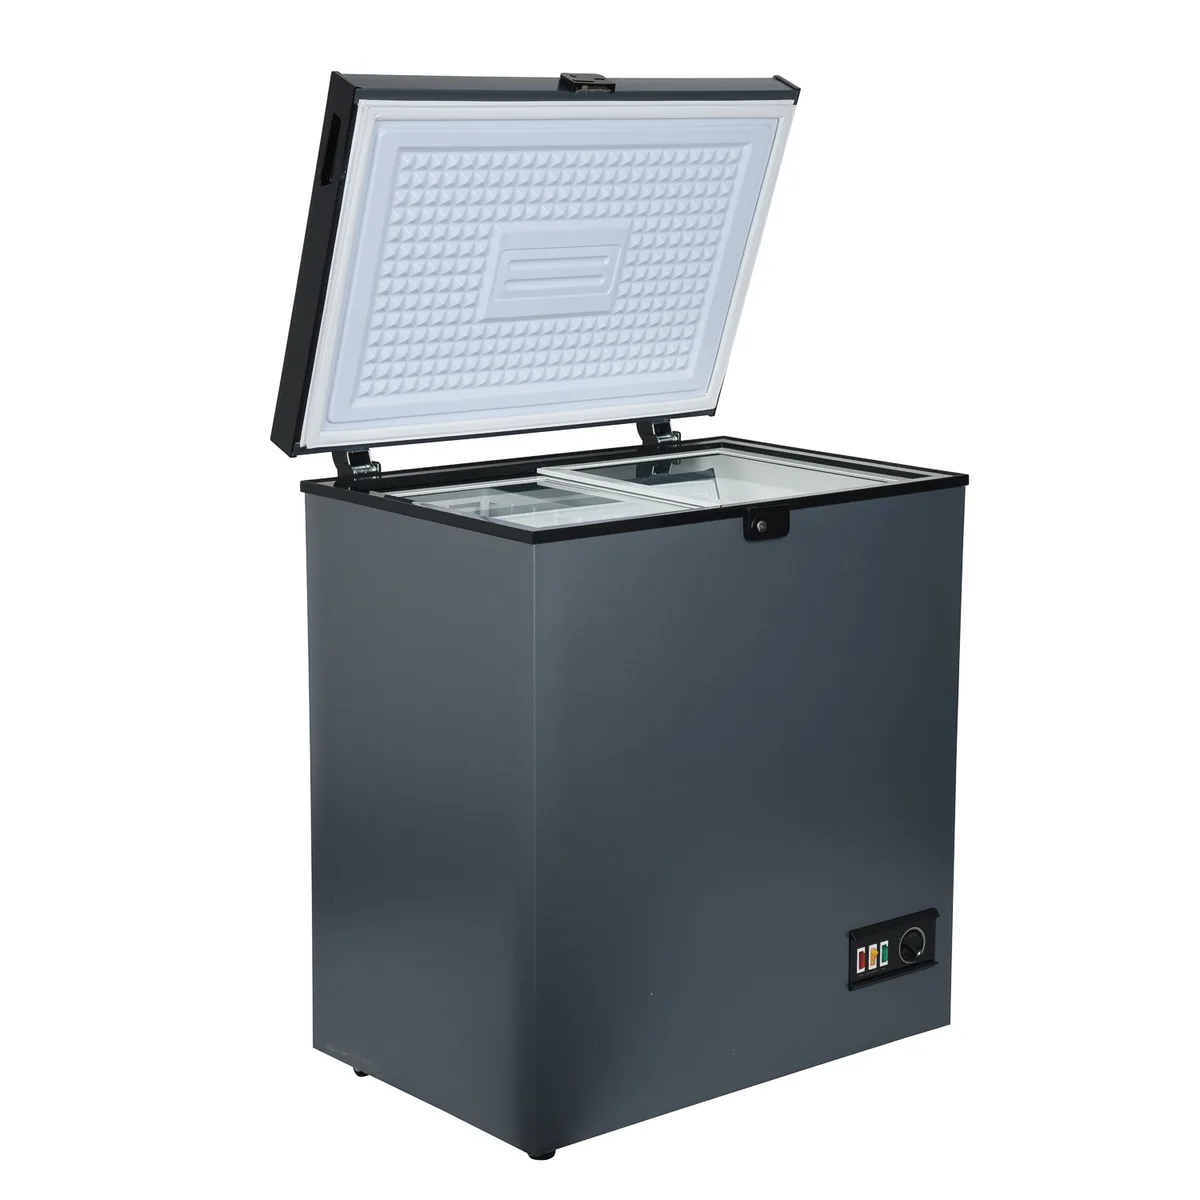
Chest Freezer Production Line — Cost, Capacity & Turnkey Factory Setup (2026 Pillar Guide)
Investment tiers from a 300-unit/day entry line to a 3,000-unit/day ultra-low-temperature build, the ATEX and Ecodesign pitfalls that stall first-time freezer OEMs, and the complete equipment list, mould selection logic and staffing plan needed to go from contract to first accepted cabinet.