Линия завода холодильников — пресс-формы + PU-вспенивание

Решения для

Запустите холодильный завод с первого дня

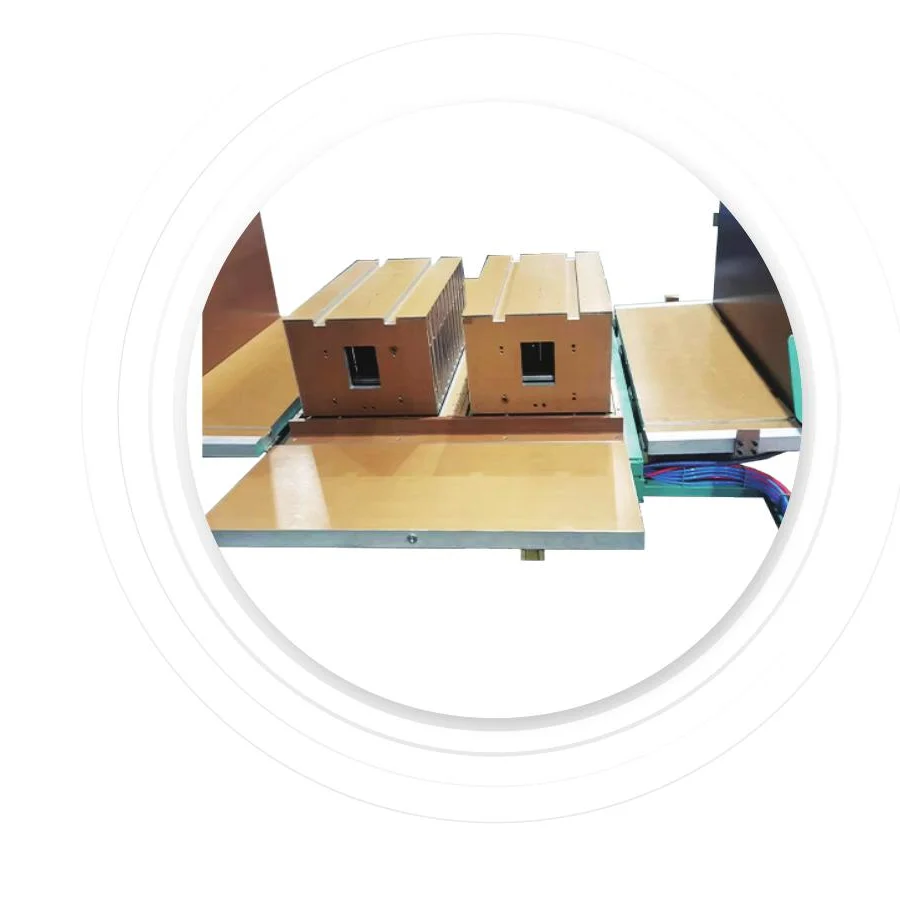
Мы поставляем полный комплект оборудования для производства бытовых и коммерческих холодильников: вакуум-формовочные формы для внутренних камер, пенообразующие формы для корпусов и дверей, ПУ машины высокого давления и линии сборки производительностью от 500 до 5000 единиц в сутки.

In one line

200+ референсных дизайнов холодильников — используйте готовые или мы адаптируем под вашу спецификацию.

Стоимость завода по производству холодильников: состав линии и границы

Ориентир по оборудованию: от 800 000 USD для стартовой линии 500 готовых холодильников/день; 1,9–3,2 млн USD для 2 000 шт./день; до 5 млн USD для высокоавтоматизированного проекта. Это бюджет оборудования и интеграции, а не цена земли и здания.

Что входит в линию

  • Вакуумное формование ABS/HIPS и комплект форм
  • Дозирование ПУ, пресс-формы корпуса и двери, безопасность циклопентана по заданию
  • Сборка, конвейер, вакуумирование/заправка, тест утечек и электробезопасности, упаковка
  • FAT, монтаж, SAT, обучение и пакет рекомендуемых запчастей в согласованном объеме
Условия выбора

  • Готовые холодильники/день, смены и плановый OEE
  • Типоразмеры, габариты, хладагент и толщина изоляции
  • Уровень автоматизации, местная рабочая сила и частота переналадки
  • Целевой рынок, протоколы испытаний и требования к документации

Не входит без отдельного согласования

  • Земля, здание, фундаменты и местные строительные работы
  • Пошлины, НДС, внутренняя доставка, лицензии и сертификация готового прибора
  • Первоначальный запас сырья, оборотный капитал и набор местного персонала

Данные для точного запроса

Укажите страну и город, состояние площадки, типоразмеры, план выпуска, смены, уровень автоматизации, целевые стандарты и что уже имеется на заводе.

Получить предварительную комплектацию и бюджет →

Real Pains We Hear from Buyers — and What We Ship to Solve Each One

Four pains that almost every refrigerator factory founder brings us in the first call. Here's what we ship to solve each one.

Pain 1

Cabinet wall thickness varies cabinet-to-cabinet — k-factor drifts and the EU energy class type-test fails

How we solve it

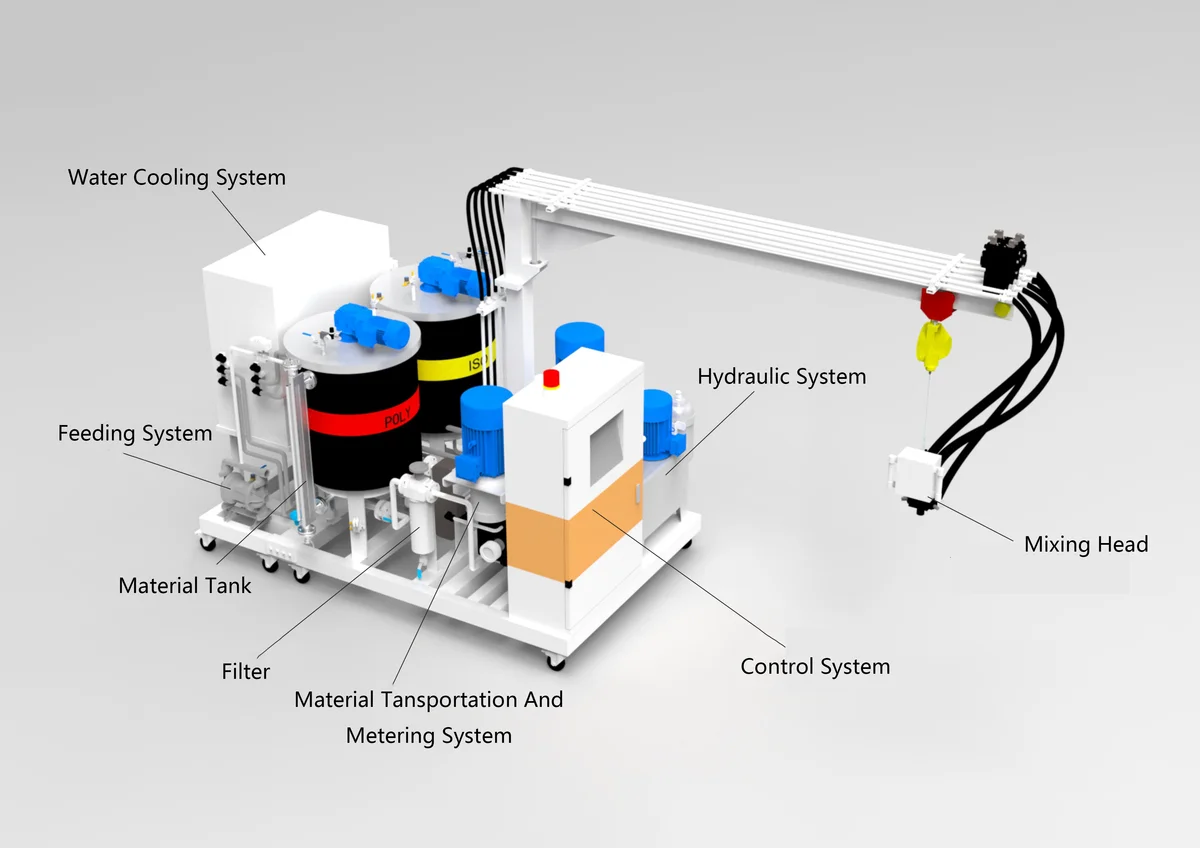
Our cast-aluminium foaming moulds hold ±0.05 mm cavity precision across 1,000,000+ cycles, paired with a refrigerator mold fixture that clamps at ±0.5 mm parallelism. PU metering at ±0.5% shot accuracy on UPM-HP-1500. Wall thickness variance drops from ±2 mm to ±0.3 mm — type-test passes first try.

Pain 2

Buying mould + PU machine + fixture + production line from 4 different suppliers — nobody owns the foam quality result

How we solve it

We supply mould + fixture + PU machine + raw materials as one calibrated system. When foam quality drifts, you call one supplier, not four. We can't blame the chemicals if there's a mould issue, and vice versa. One PO, one project manager, one set of acceptance criteria.

Pain 3

EU F-gas regulations from 2025 forced us off HFC — switching to cyclopentane needs ATEX-rated equipment we don't have

How we solve it

Our high-pressure machine is cyclopentane-ready out of the box: ATEX Zone 1 electrics, LEL gas detection at 4 points, N₂ blanket on the day tank, auto-shutdown at 50% LEL. We supply the full EU ATEX certificate pack with the equipment so your local fire authority approves in 2–4 weeks instead of 3–6 months.

Pain 4

First refrigerator factory — we don't know how to design the cabinet, how the foam should cure, how to set up QC

How we solve it

For first-time refrigerator factories, we co-design the cabinet using one of 200+ proven templates in our library — that's a 45-day mould instead of a custom 80-day mould. Our engineers spend 10–15 days on-site for commissioning, run the first 100 cabinets together with your operators, and hand over a foam parameter card that your team can follow without R&D.

Что вам нужно

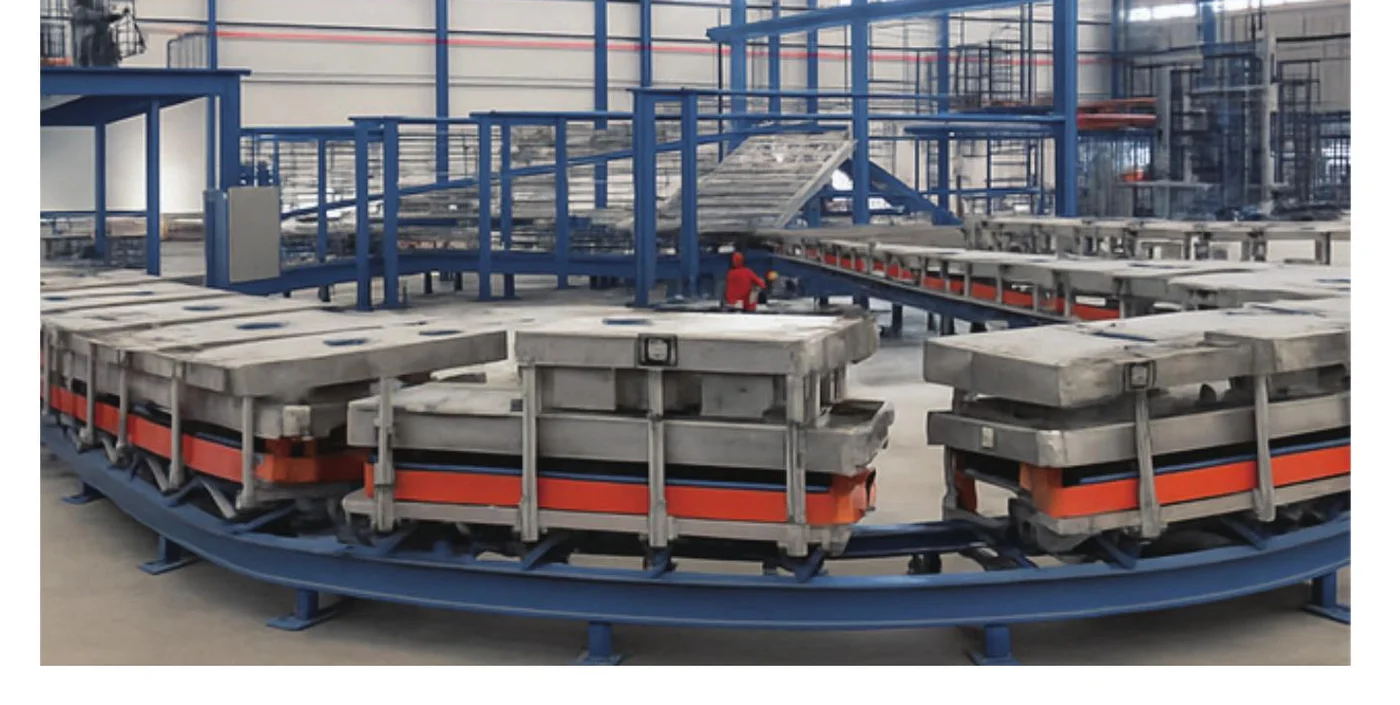
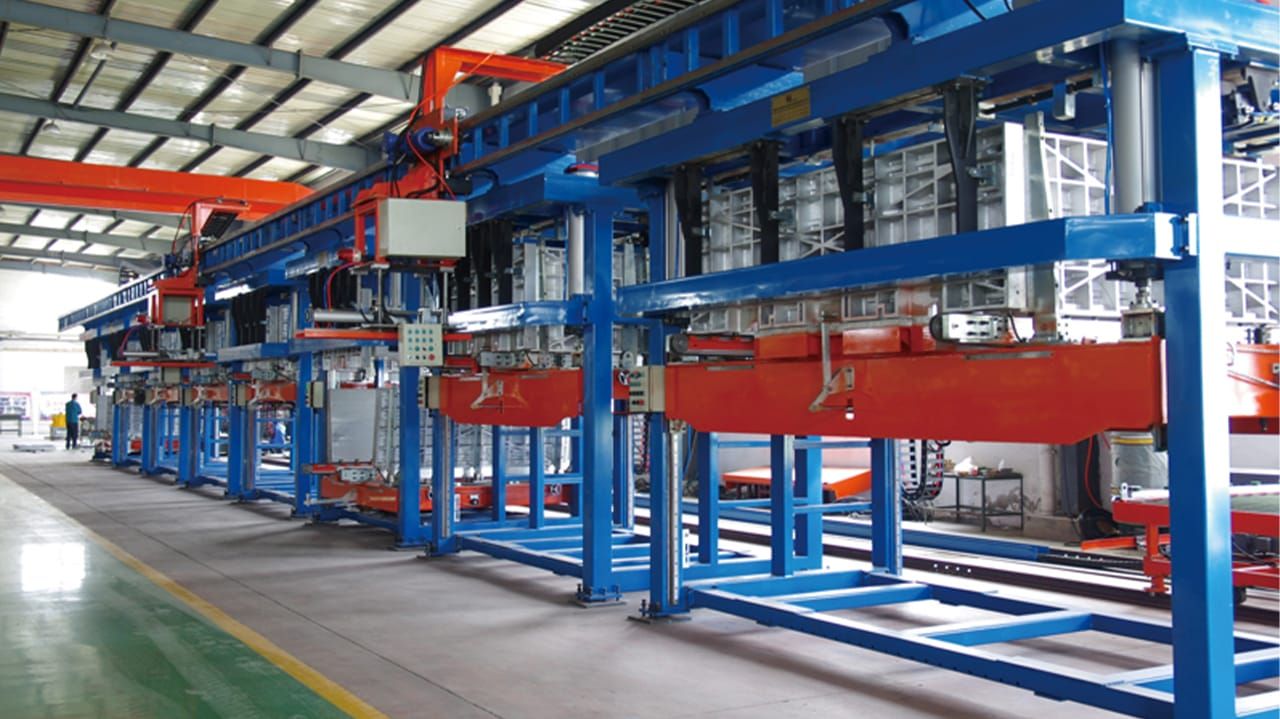
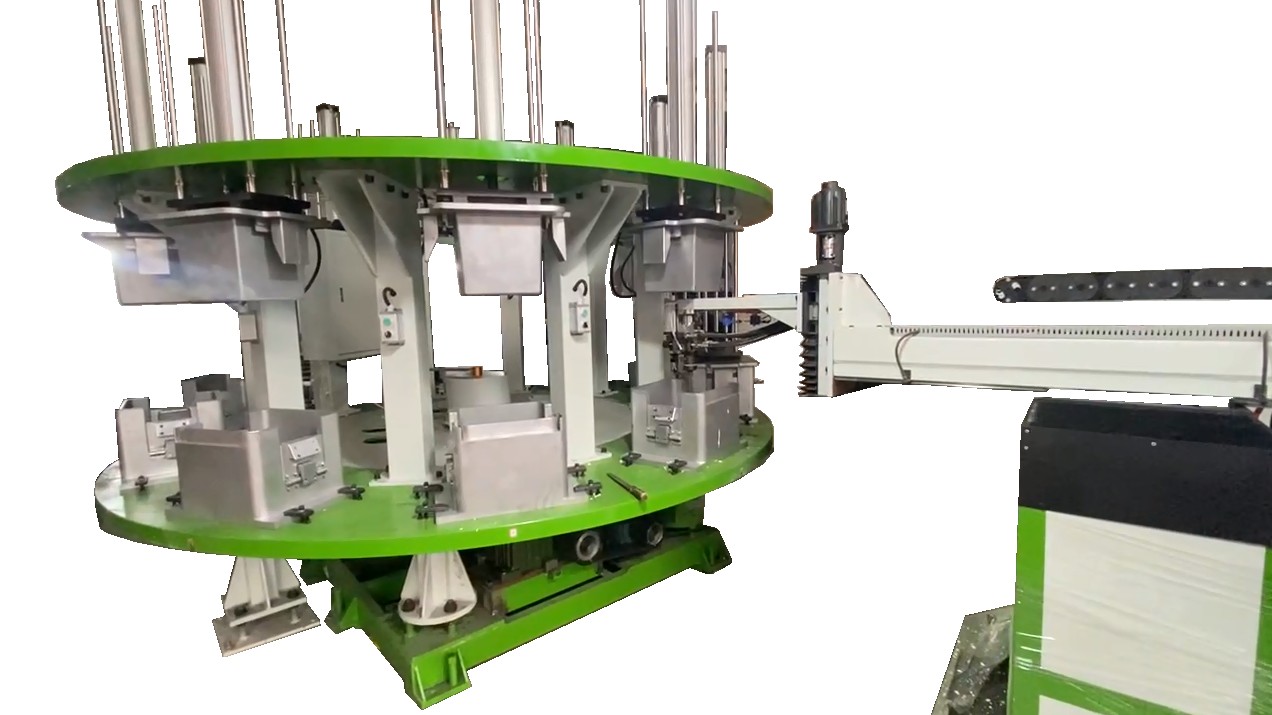
— 26-станционная напольно-рельсовая линия сборки холодильников (до 6 000 шкафов/смена)
Производственные линии — холодильники, морозильники, холодильные камеры под ключ

— 26-станционная напольно-рельсовая линия сборки холодильников (до 6 000 шкафов/смена)

the ground-rail line линия сборки холодильников: замкнутая напольно-рельсовая ППУ-вспенивающая линия для крупносерийных OEM производителей холодильников. 26 станций · 20-секундный цикл · ~3 000–6 000 шкафов/смена · паровой или масляный нагрев · ПОЛ + Циклопентан + ИЗО вспенивание.

Подробнее
Фурнитура и комплектующие
Фурнитура и аксессуары

Фурнитура и комплектующие

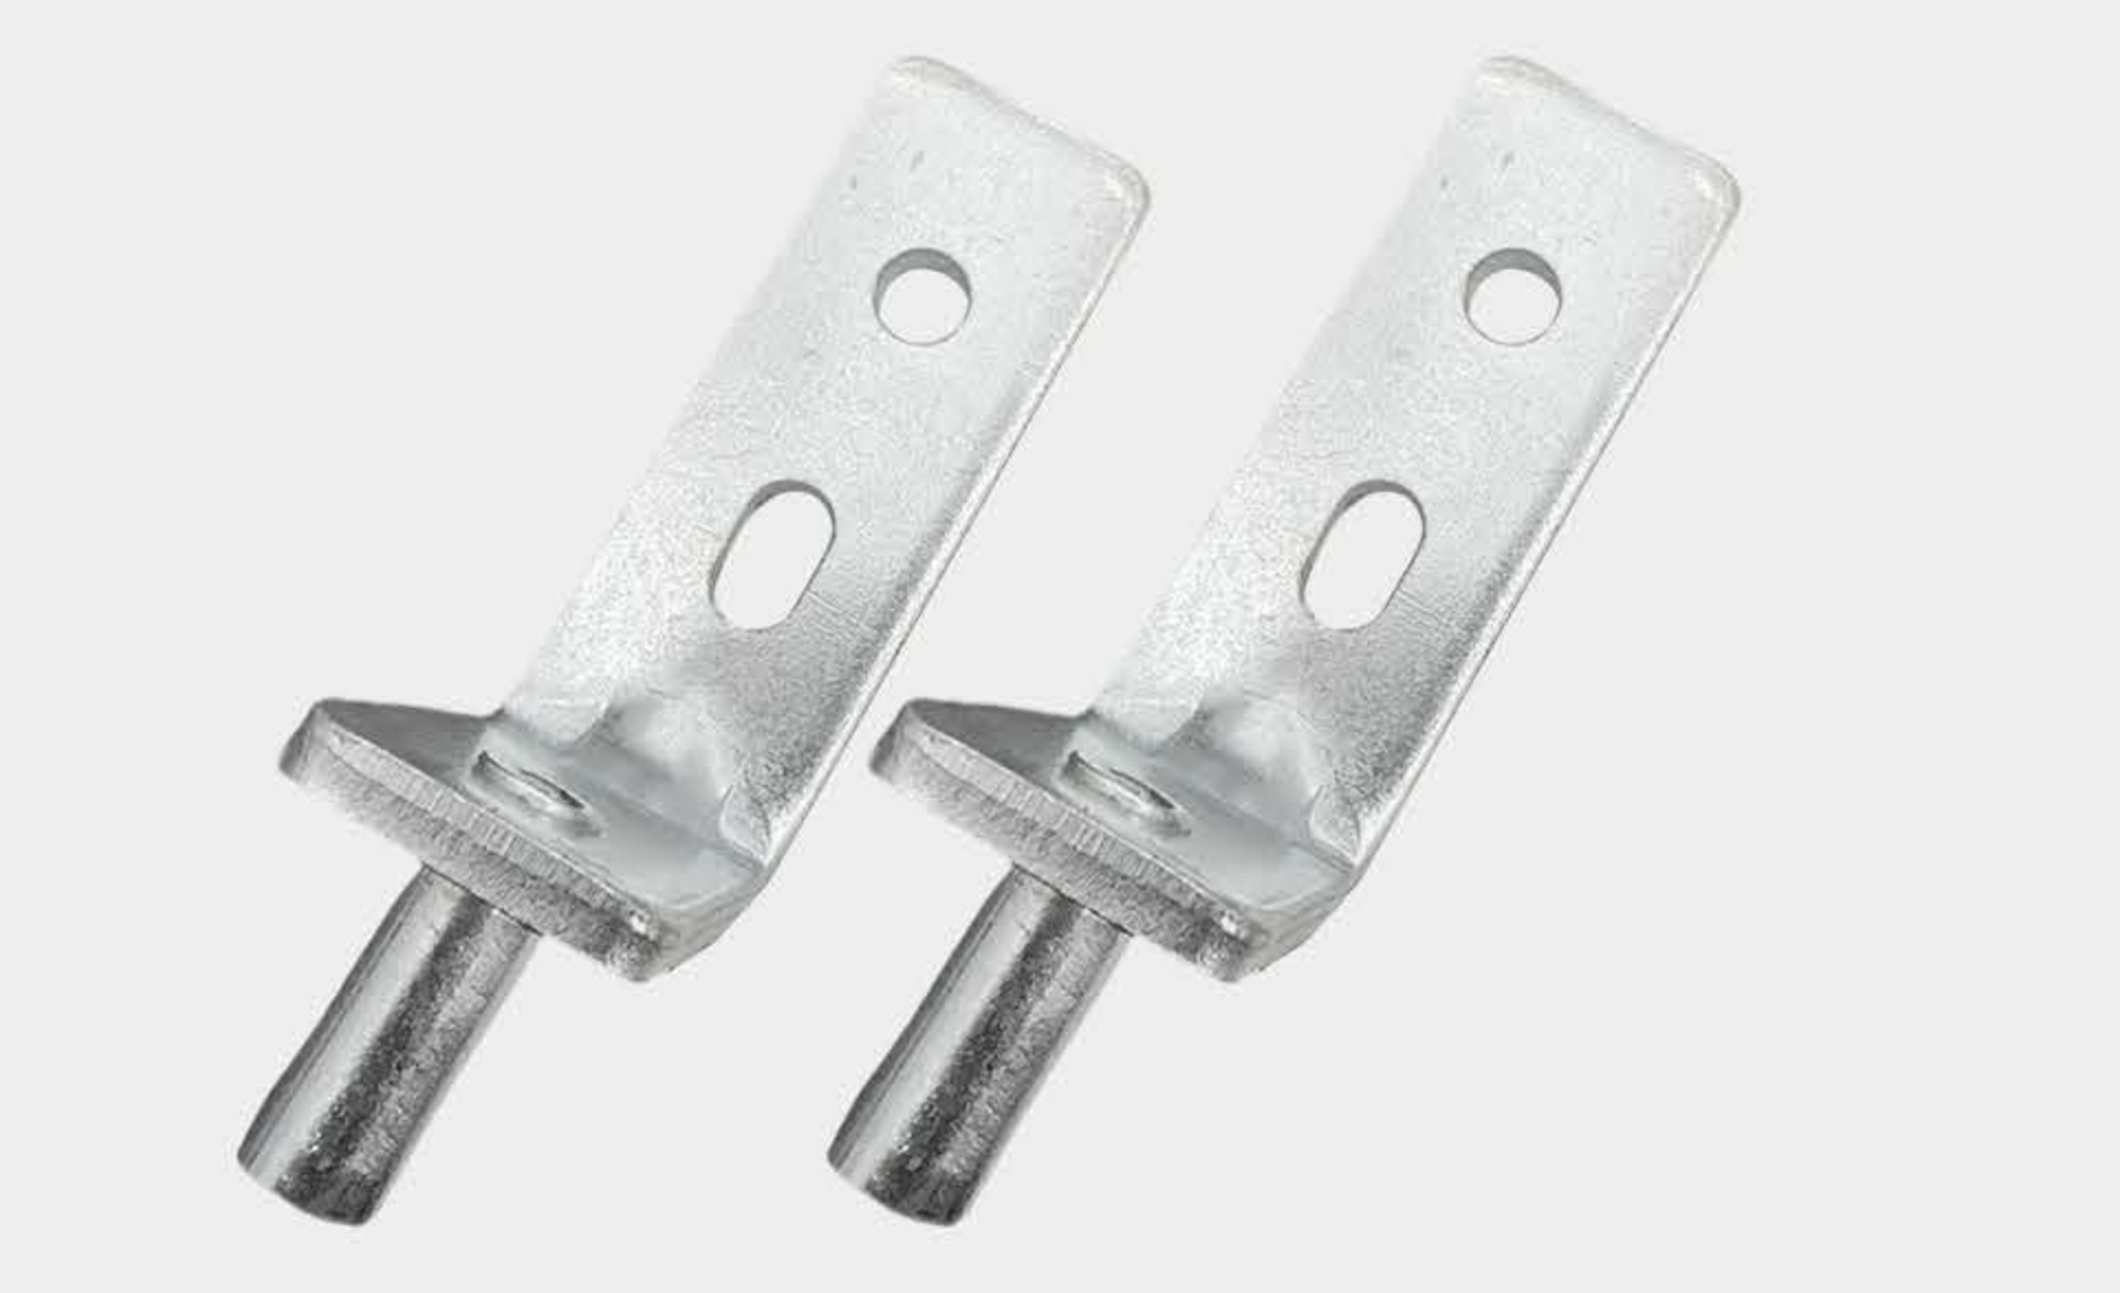
Петли, уплотнения, ручки, LED освещение, испарители и конденсаторы

Подробнее
Пенообразующая машина высокого давления
Оборудование для ППУ — высокого / низкого давления, напыления, дозирования

Пенообразующая машина высокого давления

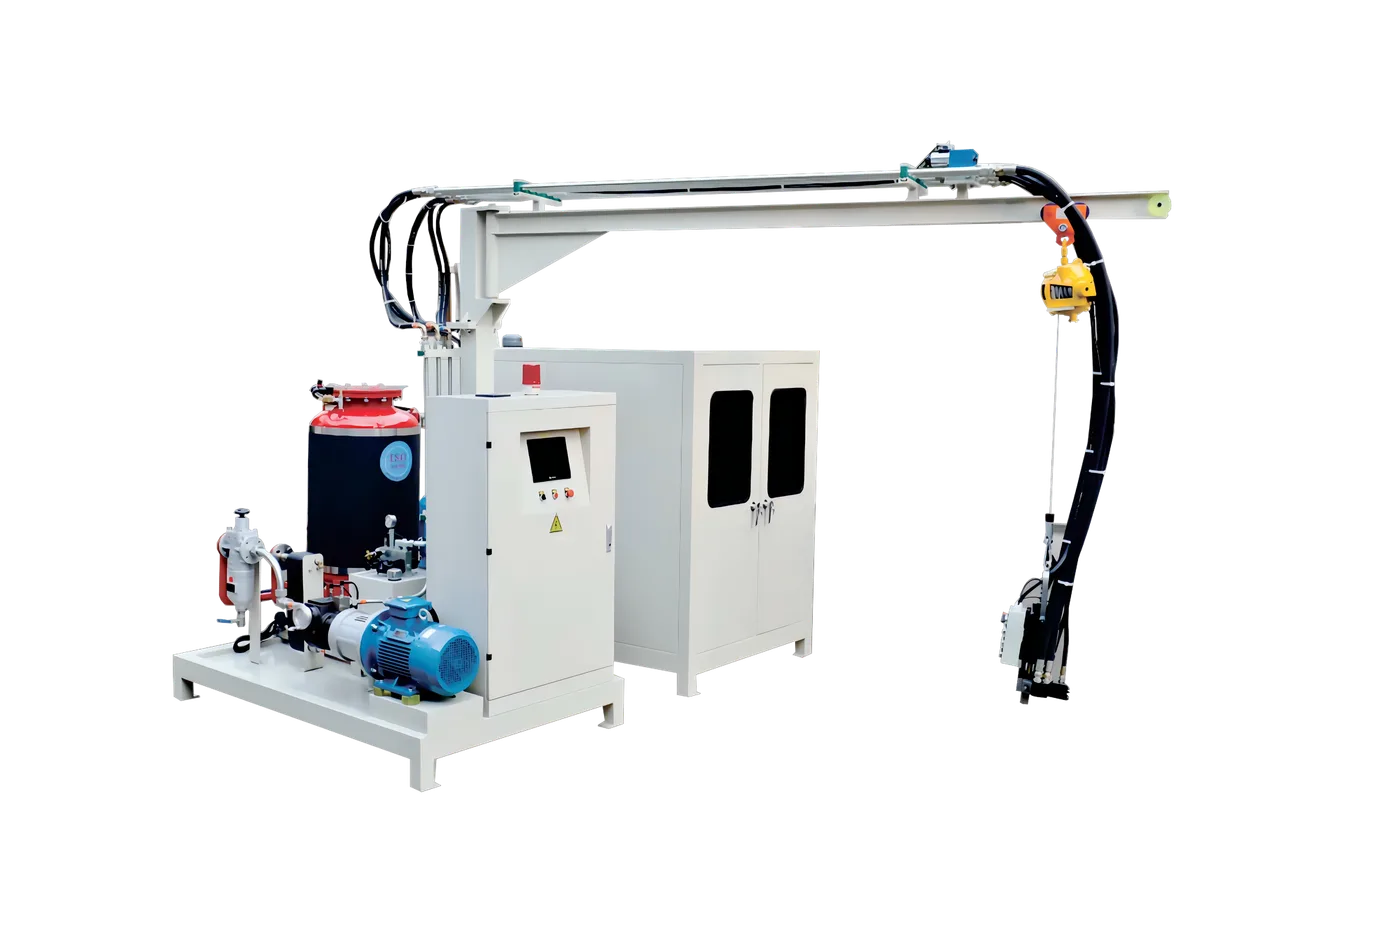
100–1500 г/с, 2–4 компонента, Siemens PLC

Подробнее
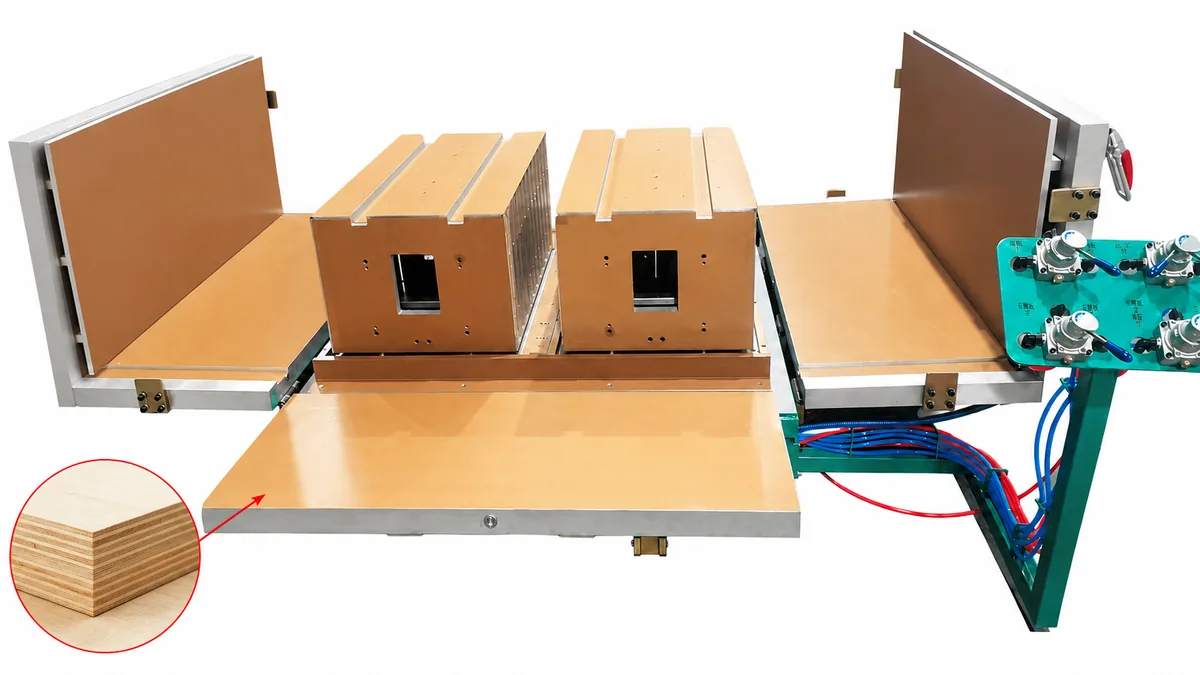
Пресс-форма для горизонтального морозильника (морозильный ларь)
Пресс-форма пенополиуретан / холодильник — вакуумное формование, пенообразующие, дверные

Пресс-форма для горизонтального морозильника (морозильный ларь)

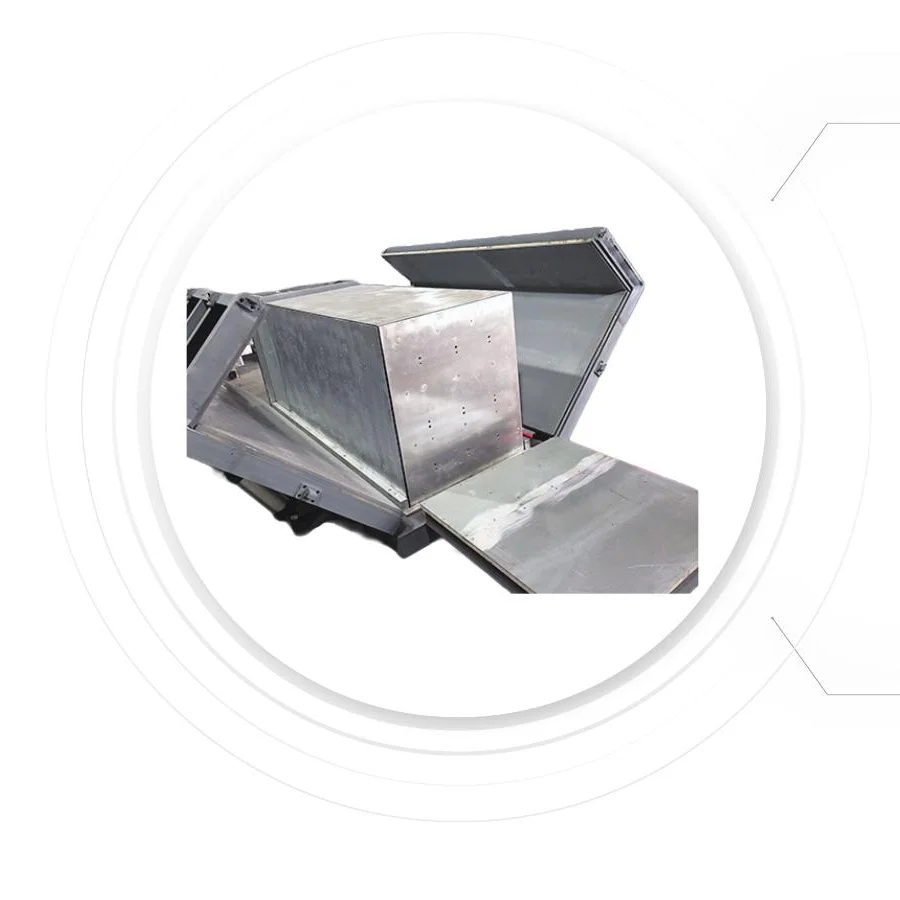
Пресс-форма для холодильников / морозильников для морозильных ларей — литая алюминиевая ППУ-пресс-форма из сплавов ZL105 / LY12. Варианты однокамерные одно-крышечные, однокамерные двух-крышечные и двухкамерные двух-крышечные. Шкаф до 1 500 × 700 × 900 мм, отверждение 6–10 мин.

Подробнее
Пресс-форма для вертикального кухонного холодильника
Пресс-форма пенополиуретан / холодильник — вакуумное формование, пенообразующие, дверные

Пресс-форма для вертикального кухонного холодильника

Пресс-форма (mold) для шкафов вертикальных кухонных холодильников — литая алюминиевая ППУ-пресс-форма для коммерческих 2/4/6-дверных вертикальных стальных кухонных холодильников. До 1 900 × 900 × 2 000 мм. Спроектирована под энергоэффективные глубокие полости и длительный ресурс.

Подробнее
Сырьё ПУ система
Сырьё ПУ

Сырьё ПУ система

Полиол + изоцианат + порообразователь, k-фактор до 0,018

Подробнее

Cabinet models you can produce on this line

Every row below is a real cabinet SKU that customers already produce using the moulds in this line — temperature class, capacity, compressor, refrigerant and overall dimensions are field-tested. Use the matrix to match your target cabinet to the right mould configuration.

Cabinet model Variant Temperature (°C) Volume (L) Power (W) Weight (kg) Compressor Refrigerant Size (mm) Source mould
CFD-40D2F-K 2-door freezing -23 to -18 900 740 150 DONPER / WANBAO R290 1210 × 805 × 1950 Пресс-форма для вертикального →
CFD-60D3F-K 3-door freezing -23 to -18 1395 1033 200 DONPER / WANBAO R290 1820 × 805 × 1950 Пресс-форма для вертикального →
CFR-40D4F (HB) Air-cooled refrigeration · Engineering Version -2 to 10 925 330 115 DONPER / WANBAO R290 1210 × 805 × 1950 Пресс-форма для вертикального →
CFR-60D6F (HB) Air-cooled refrigeration · Engineering Version -2 to 10 1430 500 155 DONPER / WANBAO R290 1820 × 805 × 1950 Пресс-форма для вертикального →
CFS-40N4HF (HB) Dual-temp air-cooled · Engineering 0–10 | ≤-21 782 586 116 DONPER / WANBAO R290 1210 × 805 × 1950 Пресс-форма для вертикального →
CFS-60N6HF (HB) Dual-temp air-cooled · Engineering 0–10 | ≤-21 1215 1015 156 DONPER / WANBAO R290 1820 × 805 × 1950 Пресс-форма для вертикального →
BC/BD-268 — 0–10 or ≤-18 268 110 59 DONPER / WANBAO R600a 955 × 635 × 845 Пресс-форма для горизонтального →
BC/BD-358 — 0–10 or ≤-18 358 118 65 DONPER / WANBAO R600a 1110 × 635 × 845 Пресс-форма для горизонтального →

Source: UREXCEED catalog §07 OEM/ODM cabinet series, cross-referenced to the mould that produces each SKU. Custom cabinet sizes outside this range supported — send us your cabinet drawing for a 7-day quote.

From inquiry to first commercial unit — the 6-step delivery flow

From your first inquiry to the first commercial refrigerator rolling off your line. ~12 months total for a standard line producing 2,000 finished refrigerators/day.

Линия завода холодильников — пресс-формы + PU-вспенивание — production line reference
  1. 1

    Inquiry & Site Survey

    Week 1–2

    You share target capacity, cabinet size mix, target export markets, factory location. We send a 1-page proposal with line layout and price range. Optional remote site survey (video + drone footage) or in-person visit (USD 1.5K survey fee, refundable against order).

  2. 2

    Detailed Proposal & Pricing

    Week 2–4

    Our engineering team designs the foaming line layout for your factory, picks mould models from our 200+ template library, sizes the PU machine, drafts the BOM. Final quote with 20-line breakdown delivered in 14 days. 2–3 quote revisions typical.

  3. 3

    Contract & Cabinet Design Freeze

    Week 4–8

    Contract signed with 30% down payment. Cabinet CAD review — you send your final cabinet drawings (DWG/STEP), our engineers convert to mould design, you approve the mould CAD before machining starts.

  4. 4

    Manufacturing & In-House QC

    Month 3–7

    Moulds: 45–80 days CNC + heat treatment + polishing. PU machine: 45–60 days in parallel. Line conveyor + fixtures: 60–90 days. Each item tested in our QC lab before shipping. You get monthly progress reports + video walkthroughs.

  5. 5

    Sea Freight & On-Site Installation

    Month 7–10

    6–8 × 40' containers ship from Shanghai/Ningbo. Customs clearance handled by you. On-site installation by our 5–8-person engineer team, 3–4 weeks (foundation, electrical, water/steam, line assembly).

  6. 6

    Commissioning, Training & Acceptance

    Month 10–12

    First 100 trial cabinets foamed together with your operators. Foam parameter card hand-over. 5-day operator training. Acceptance signed when 50 consecutive cabinets pass k-factor + dimensional spec. 60% payment due here, remaining 10% after 3-month performance verification.

Refrigerator platform engineering

Cabinet Platform & Line Configuration

Every refrigerator line we ship is customized on 4 axes. The line stays modular — change one axis without re-tooling the others.

Cabinet size & form

120 L – 800 L: top-mount, bottom-mount, French-door, side-by-side, built-in. Mould design adapts within our 200+ template library.

Voltage / Frequency / PLC

110V / 220V / 380V × 50/60Hz combinations. Siemens / Mitsubishi / Delta PLC choices. Pre-wired for your target market.

Cosmetic finish & branding

Cabinet RAL color, door handle / hinge brands (Sugatsune / Hettich), Osram LED interior, your brand decals factory-fitted.

Automation tier

500 finished refrigerators/day pilot → 10,000 finished refrigerators/day full-scale on the same modular backbone. ABB / KUKA robot integration optional.

Shared engineering reference

PU foam quality, testing and acceptance

Closed-cell ratio, density uniformity and thermal testing are documented once in our quality center.

View quality standards →

Вопросы, которые задают владельцы заводов

Сколько времени уйдёт на запуск новой линии холодильников?
Проектирование и производство форм: 45–75 дней. Машины вспенивания: 45–60 дней параллельно. Интеграция линии: 120–180 дней. Доставка и пусконаладка: 60–90 дней. Итого от подписания контракта до первой коммерческой единицы: 8–12 месяцев для стандартной линии, 14–18 месяцев при специфической адаптации под площадку.
Типовой объём инвестиций для линии 2 000 единиц/сутки?
USD 1,9M – 3,2M, включая формы (USD 350K–550K), вакуум-формовочные машины (USD 200K–350K), ПУ-вспенивание высокого давления (USD 180K–280K), конвейер и интеграцию (USD 400K–700K), тест-оборудование (USD 250K–400K), линию упаковки (USD 150K–250K), инженерные сети и монтаж/обучение. Здание и земля не включены.
Возможна ли кастомизация размера корпуса, напряжения и брендинга?
Да. Все формы поддерживают индивидуальные размеры (от 120 л до 500 л+ на одной линии). Машины вспенивания поддерживают 110В / 220В / 380В, 50Гц / 60Гц, ПЛК Siemens / Mitsubishi / Delta. Фурнитура, уплотнения, петли и LED-подсветка отгружаются в заявленных цветах и брендинге.
Какие сертификаты у оборудования — и что остаётся получать заводу?
Оборудование поставляется с сертификатами CE + ISO 9001. Сертификация конечного изделия (UL, ETL, EAC, CB, энергоэтикетки) получается вашим заводом на готовых холодильниках — мы поставляем тестовую инфраструктуру (pull-down, герметичность, электробезопасность), чтобы этот процесс был рутинным.
Какая площадь цеха нужна для линии 2 000 единиц/сутки?
6 000 – 7 500 м² производственной площади плюс 4 000 м² под сырьё и логистику готовой продукции. Длина линии 180–220 м. Рекомендуется одноэтажная планировка с усиленным полом — вспенивающие посты требуют усиленного фундамента под усилия зажима.

ROI · Cost Analysis

Investment Range & Payback

Indicative range based on 1,800+ delivered lines. Final pricing depends on automation level + add-ons + local labor cost. Request a quote for your spec.

Investment
USD 800K – 5M
Payback
Calculate from project inputs
Annual Throughput
60K–300K units/year

Configuration note: Model payback from capacity utilization, annual working days, contribution margin per finished refrigerator, and whether land and the factory building are included. We do not publish a fixed payback period without those four project inputs.

Service & Support

Гарантия и сервис

Выезд на объект возможен во всех регионах, куда мы поставляли проекты.

On-Site Installation

Our engineers fly to your factory to supervise installation, layout verification, and first-run production.

Commissioning + Tuning

Trial run + parameter tuning to your local raw material, climate, and target product spec — until throughput meets contract.

Operator Training

5-10 day on-site training for production team, QC, and maintenance — bilingual manuals + video tutorials provided.

3-Year Warranty + Spares

Core equipment 3-year warranty, electrical 2-year. Spare parts in stock with global express shipment 24h dispatch.

Исходные данные для расчёта линии

Пришлите 3 группы данных для технически обоснованного предложения

Проект линии начинается с целевой производительности, заготовок шкафов и плана оснастки. Для первичной проверки достаточно эскизов; до расчёта цены инженеры укажут недостающие размеры.

1. Производительность

Задаёт такт и уровень автоматизации

  • Штук в день и смен в день
  • Состав SKU и размер партии
  • Целевой такт или годовой выпуск
  • Пилотный объём и рост на 3 года

2. Заготовка

Задаёт габарит формы и рецептуру

  • Д × Ш × В корпуса и двери
  • Материал и толщина внутренней/внешней обшивки
  • Толщина PU-стенки и целевая плотность
  • Температурный класс, хладагент и рыночный стандарт

3. Оснастка

Задаёт запас на отверждение и смену модели

  • Число приспособлений для корпусов и дверей
  • Чертежи и интерфейсы имеющихся форм/оснастки
  • Время отверждения пены и метод загрузки
  • Площадь, электросеть и сжатый воздух

Принимаем PDF, STEP, DXF, DWG, фото с размерами или спецификацию текущего изделия. Если чертежей нет, начните с Д × Ш × В и толщины стенки.

Отправить 3 группы данных в WhatsApp

Быстрый ответ от инженера

Два способа связаться с нами — заполните форму из 5 полей ниже или напишите инженеру проекта напрямую в WhatsApp.

Запросить индивидуальное КП для этой линии