Ligne de Production de Réfrigérateurs — Moules + Mousse PU

Solutions pour

Construisez une usine opérationnelle dès le premier jour

Nous fournissons la pile complète d'équipements pour la production de réfrigérateurs domestiques et commerciaux : moules de thermoformage pour cuves internes, moules de moussage pour caissons et portes, machines PU haute pression et lignes d'assemblage de 500 à 5 000 unités/jour.

In one line

200+ conceptions de référence — utilisables telles quelles ou adaptées à votre cahier des charges.

Coût d’une usine de réfrigérateurs : périmètre et limites

À titre indicatif : à partir de 800 000 USD pour 500 réfrigérateurs finis/jour ; 1,9–3,2 M USD pour 2 000/jour ; jusqu’à 5 M USD pour un projet fortement automatisé. Il s’agit des équipements et de l’intégration, hors terrain et bâtiment.

Périmètre de la ligne

  • Thermoformage ABS/HIPS et jeux de moules
  • Dosage PU, moules de caisse et de porte et sécurité cyclopentane si spécifiée
  • Assemblage, convoyage, tirage au vide/charge, essais de fuite et de sécurité électrique et emballage
  • FAT, installation, SAT, formation et pièces selon le contrat
Conditions de sélection

  • Réfrigérateurs finis par jour, équipes et OEE cible
  • Liste des SKU, dimensions, fluide et épaisseur d’isolation
  • Niveau d’automatisation, main-d’œuvre locale et changements de série
  • Marchés cibles, protocoles d’essai et documentation

Hors fourniture sauf accord

  • Terrain, bâtiment, fondations et travaux locaux
  • Droits, taxes, transport intérieur, autorisations et certification du produit fini
  • Stock initial, fonds de roulement et recrutement local

Données nécessaires au devis

Indiquez pays et ville, état du site, SKU et plans, volume quotidien, équipes, automatisation, normes cibles et équipements déjà disponibles.

Demander un périmètre et un budget préliminaires →

Real Pains We Hear from Buyers — and What We Ship to Solve Each One

Four pains that almost every refrigerator factory founder brings us in the first call. Here's what we ship to solve each one.

Pain 1

Cabinet wall thickness varies cabinet-to-cabinet — k-factor drifts and the EU energy class type-test fails

How we solve it

Our cast-aluminium foaming moulds hold ±0.05 mm cavity precision across 1,000,000+ cycles, paired with a refrigerator mold fixture that clamps at ±0.5 mm parallelism. PU metering at ±0.5% shot accuracy on UPM-HP-1500. Wall thickness variance drops from ±2 mm to ±0.3 mm — type-test passes first try.

Pain 2

Buying mould + PU machine + fixture + production line from 4 different suppliers — nobody owns the foam quality result

How we solve it

We supply mould + fixture + PU machine + raw materials as one calibrated system. When foam quality drifts, you call one supplier, not four. We can't blame the chemicals if there's a mould issue, and vice versa. One PO, one project manager, one set of acceptance criteria.

Pain 3

EU F-gas regulations from 2025 forced us off HFC — switching to cyclopentane needs ATEX-rated equipment we don't have

How we solve it

Our high-pressure machine is cyclopentane-ready out of the box: ATEX Zone 1 electrics, LEL gas detection at 4 points, N₂ blanket on the day tank, auto-shutdown at 50% LEL. We supply the full EU ATEX certificate pack with the equipment so your local fire authority approves in 2–4 weeks instead of 3–6 months.

Pain 4

First refrigerator factory — we don't know how to design the cabinet, how the foam should cure, how to set up QC

How we solve it

For first-time refrigerator factories, we co-design the cabinet using one of 200+ proven templates in our library — that's a 45-day mould instead of a custom 80-day mould. Our engineers spend 10–15 days on-site for commissioning, run the first 100 cabinets together with your operators, and hand over a foam parameter card that your team can follow without R&D.

Ce dont vous avez besoin

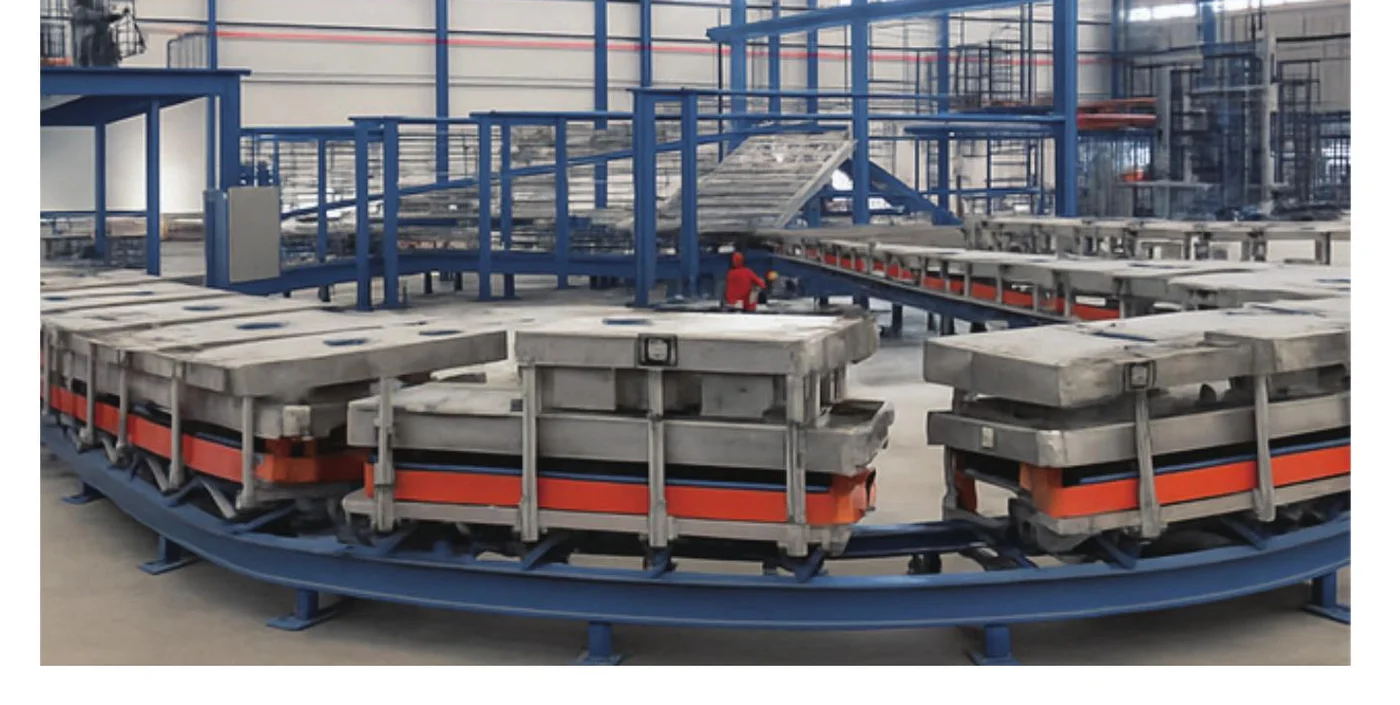
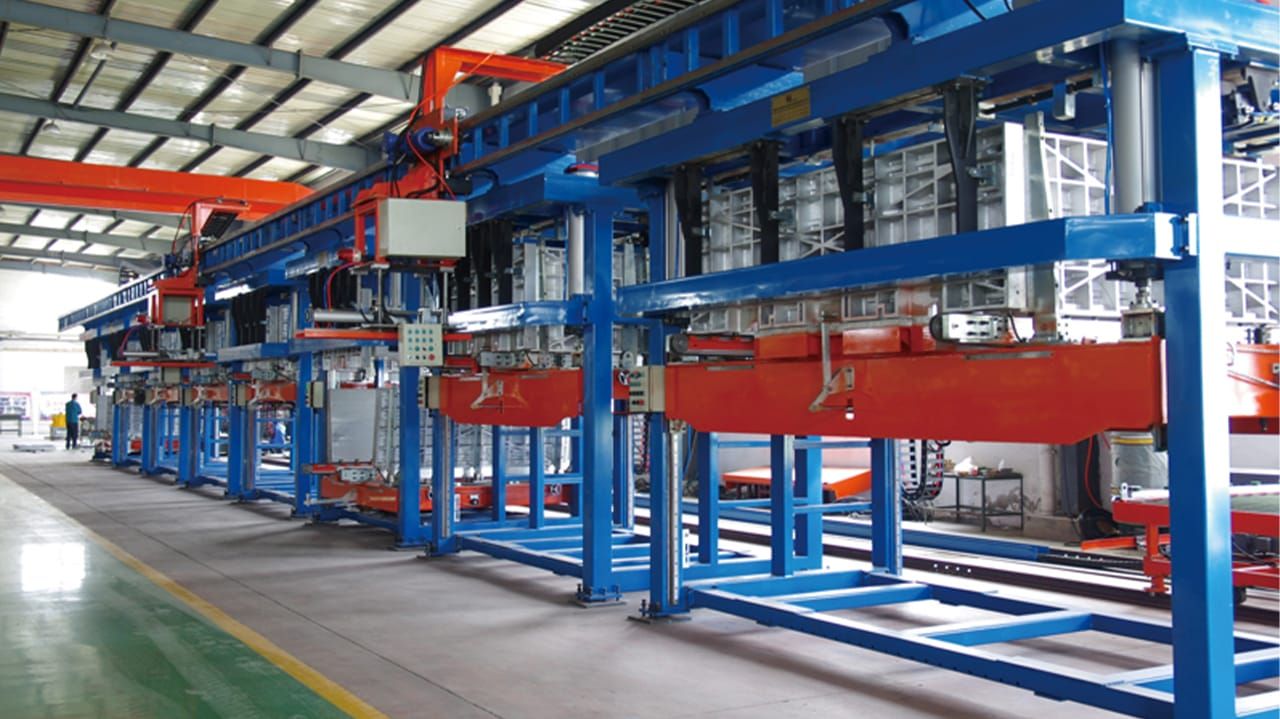
26-Station Ground-Rail PU Foaming Line for Refrigerator Doors — Closed-Loop Track Layout
Lignes de production

26-Station Ground-Rail PU Foaming Line for Refrigerator Doors — Closed-Loop Track Layout

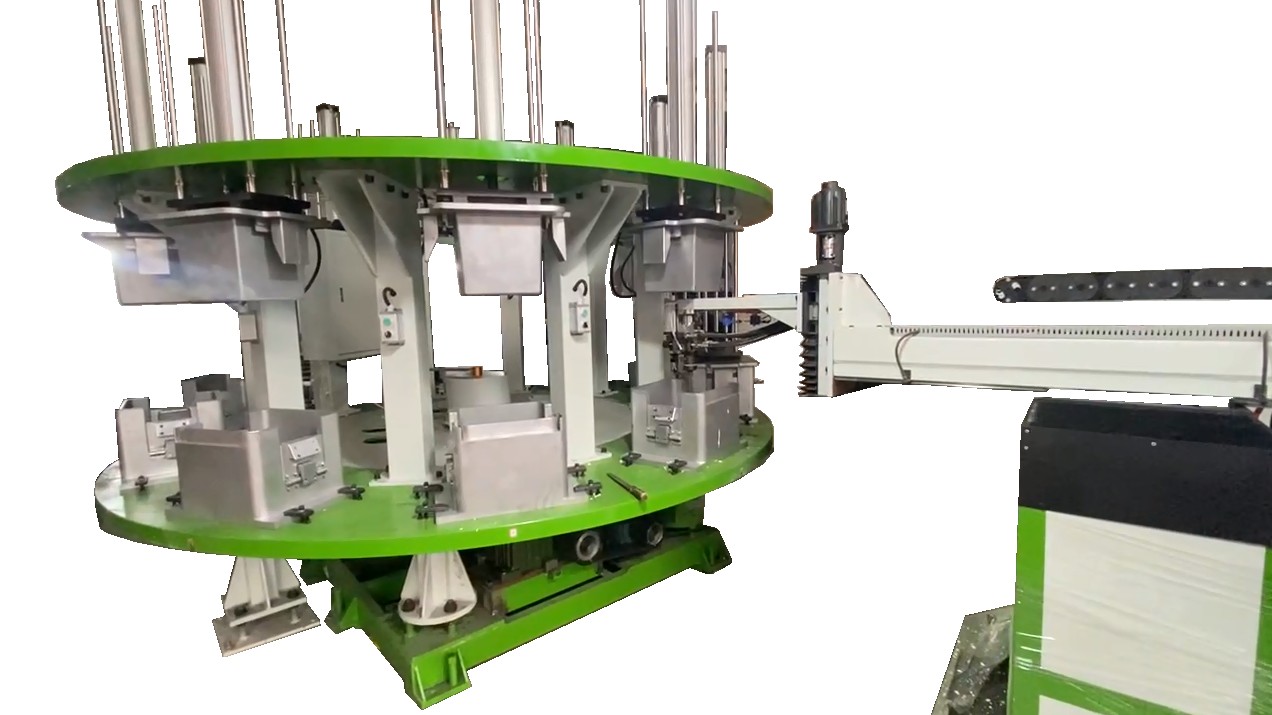
Closed-loop ground-rail PU foaming line dedicated to refrigerator and cabinet DOOR foaming. 26 single-cavity fixture stations on a continuous steel track, 20-sec takt, ~1,200 doors per 8-hour shift (~2,450/day on two shifts) at 85% line efficiency. 2,000 × 900 mm fixture × 200 mm closing height — sized for door panels. Cyclopentane + ATEX Zone 1, steam or oil heating.

En savoir plus
Ferronnerie & accessoires
Quincaillerie et accessoires

Ferronnerie & accessoires

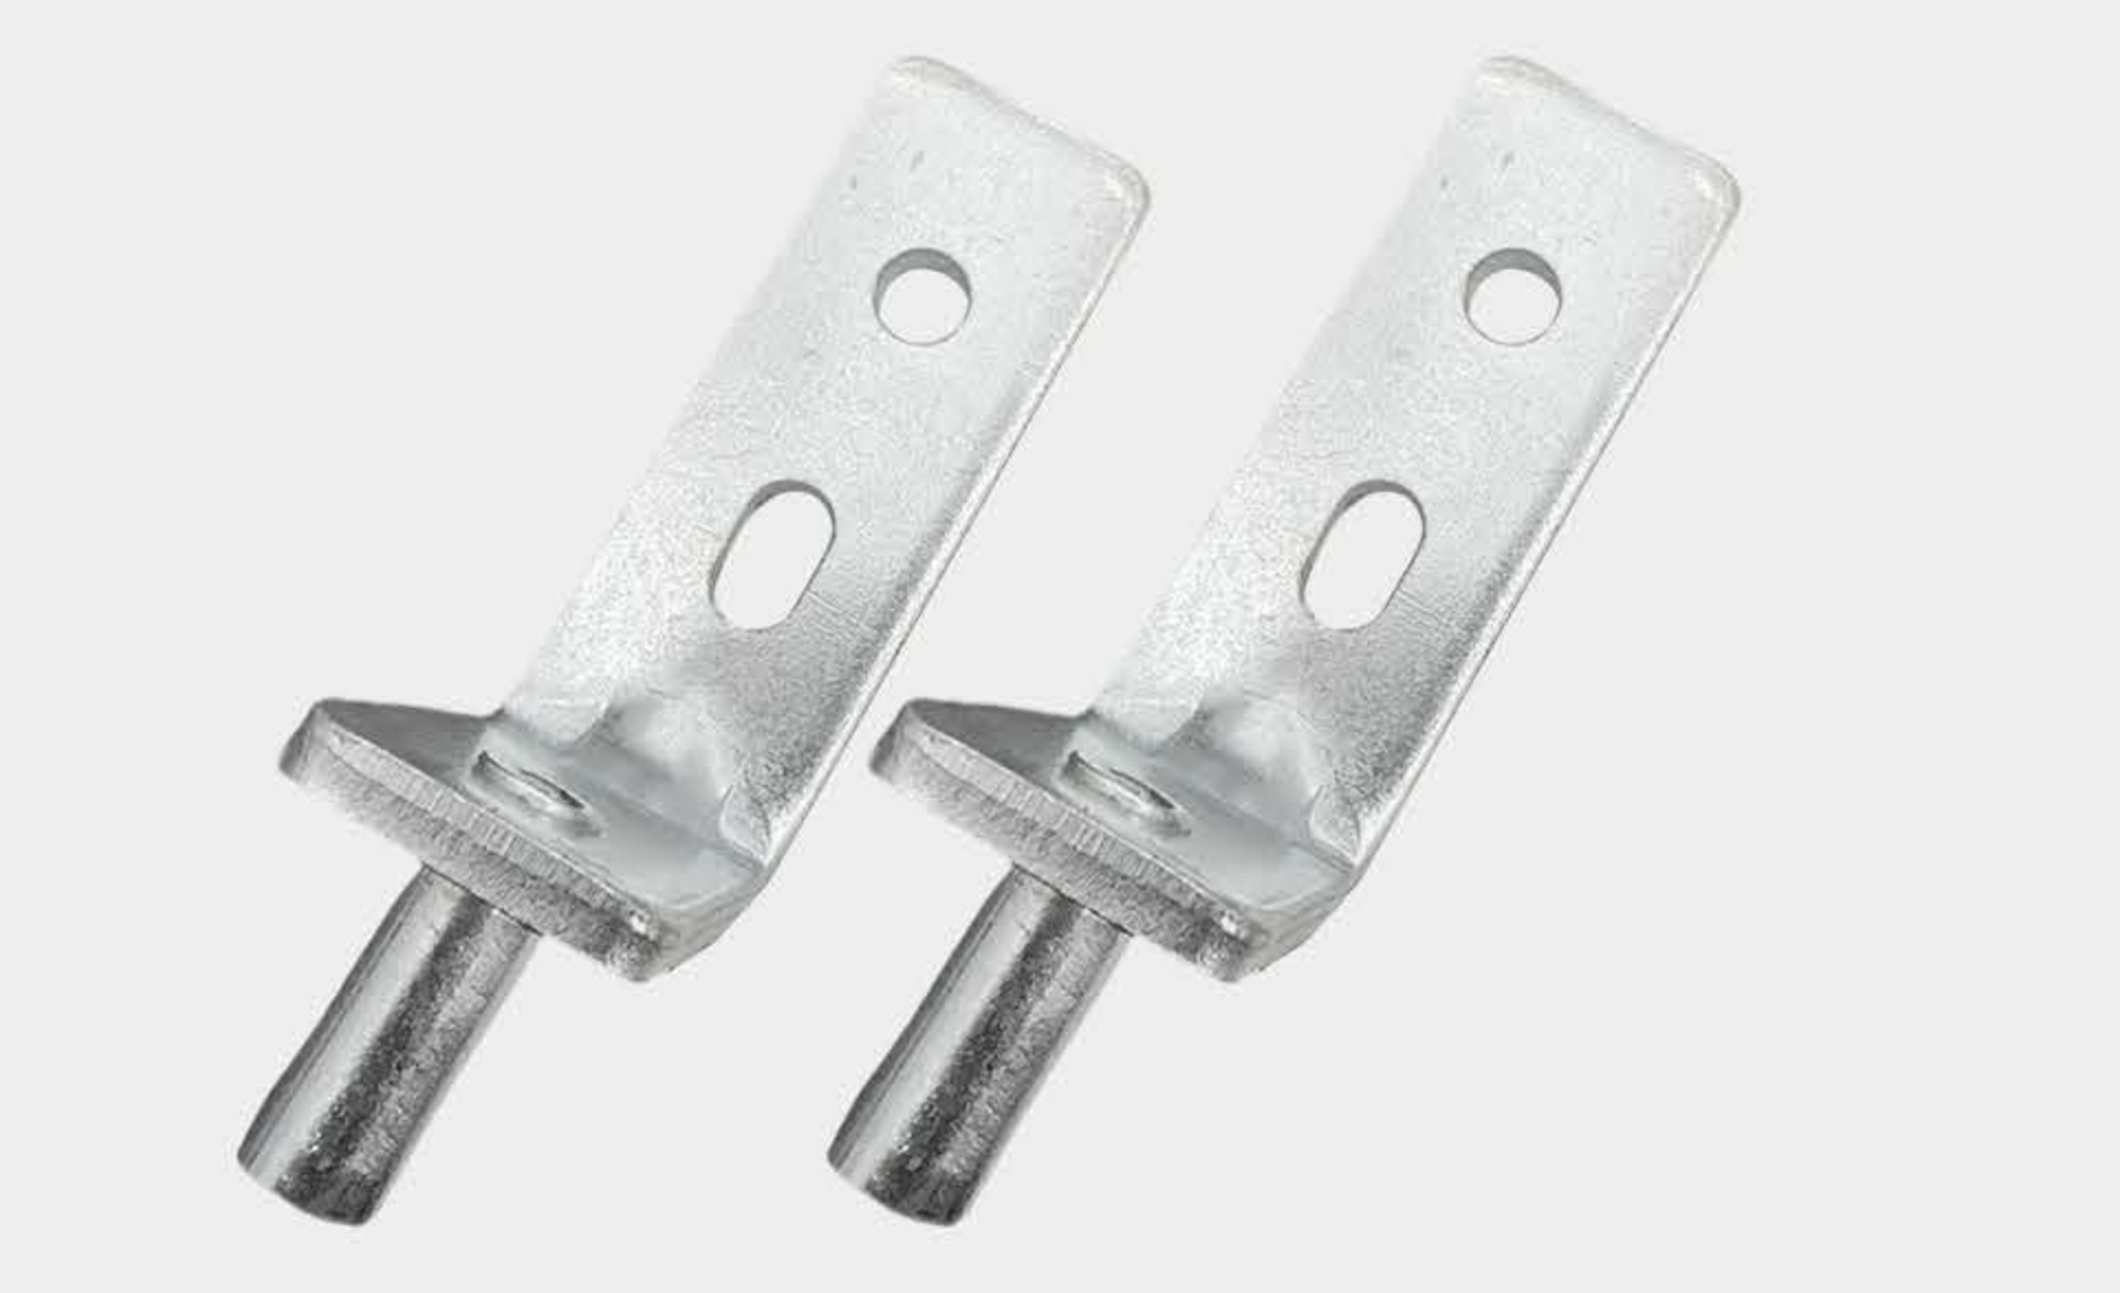
Charnières, joints, poignées, LED, évaporateurs & condenseurs

En savoir plus
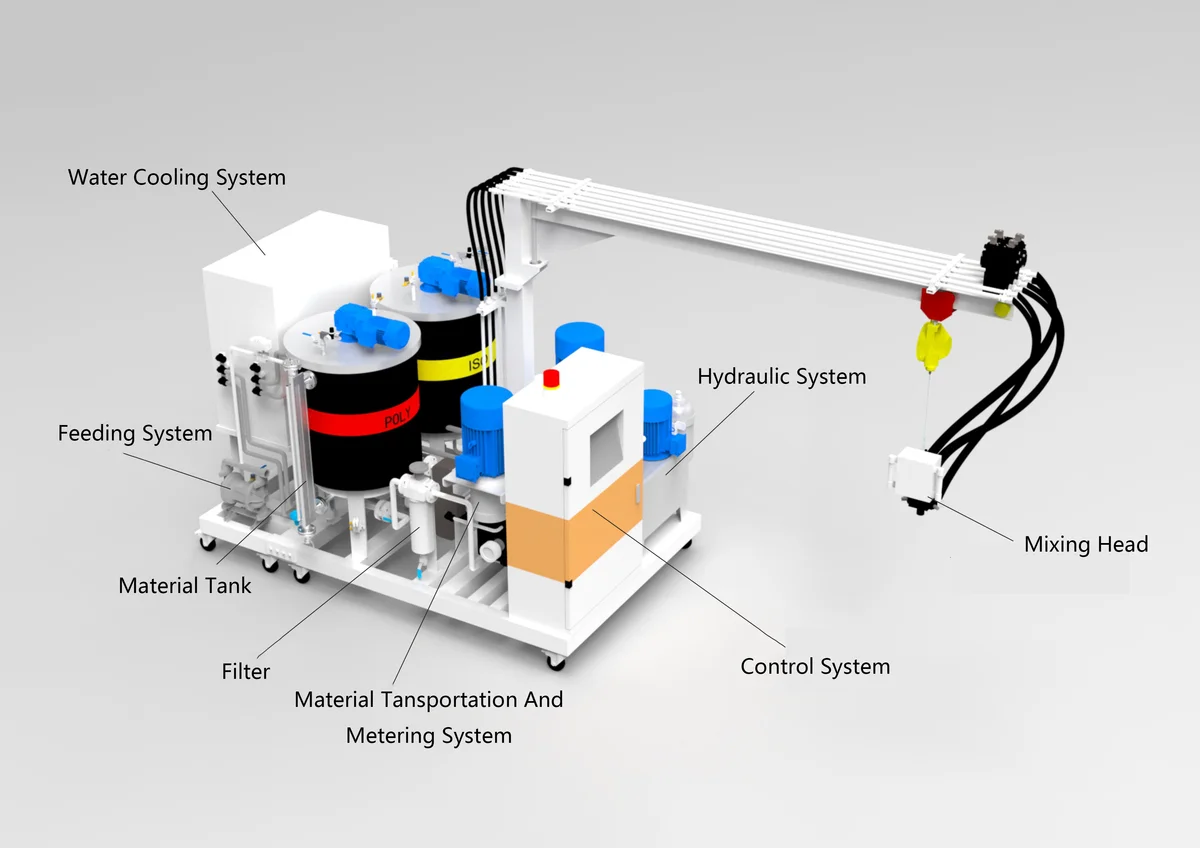
Machine PU haute pression
Machines de moussage PU

Machine PU haute pression

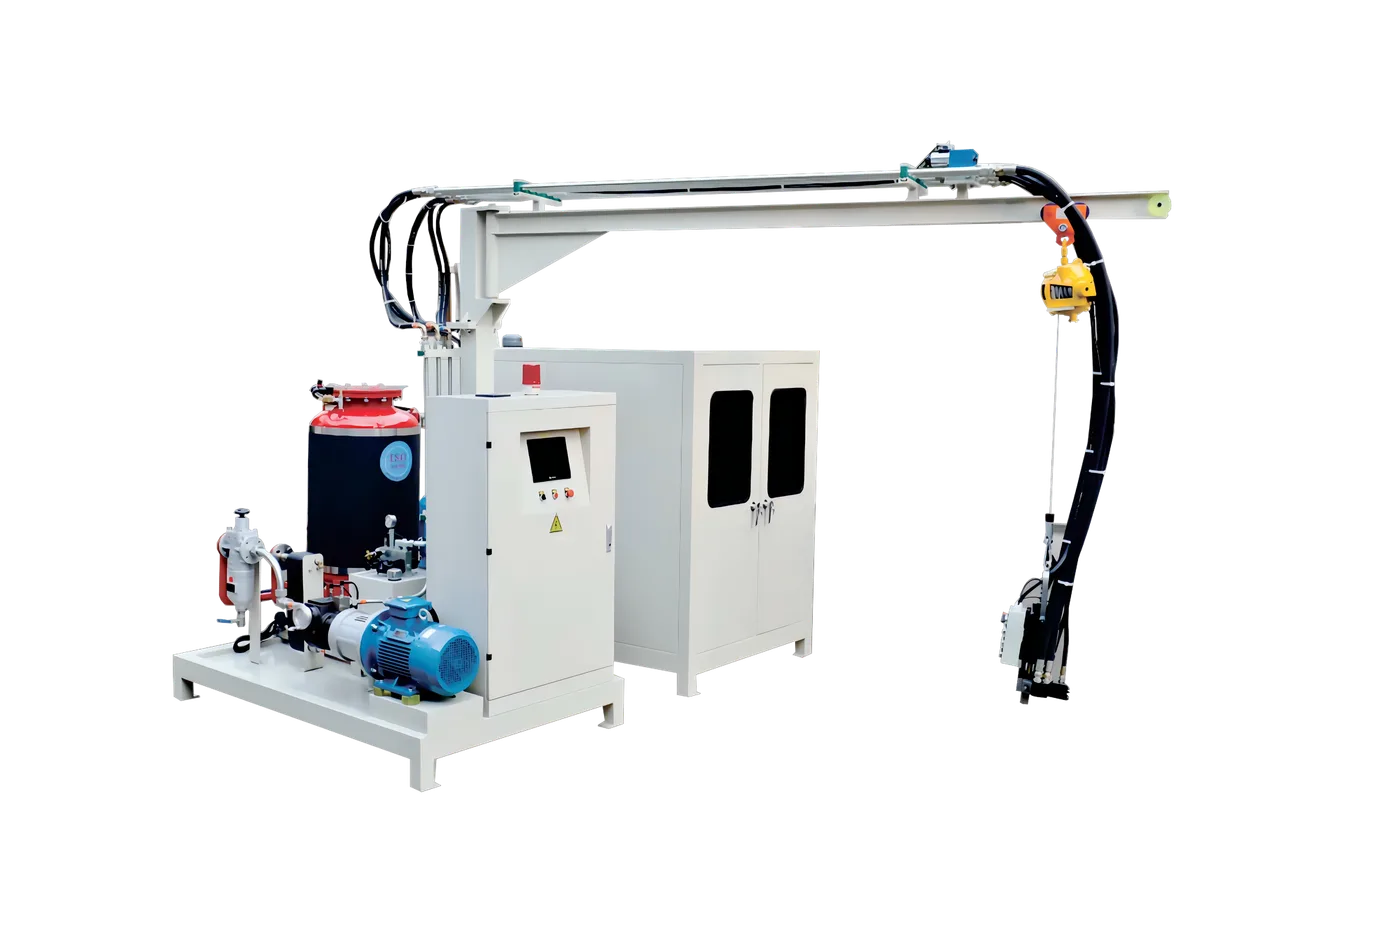
100–1 500 g/s, 2–4 composants, Siemens PLC

En savoir plus
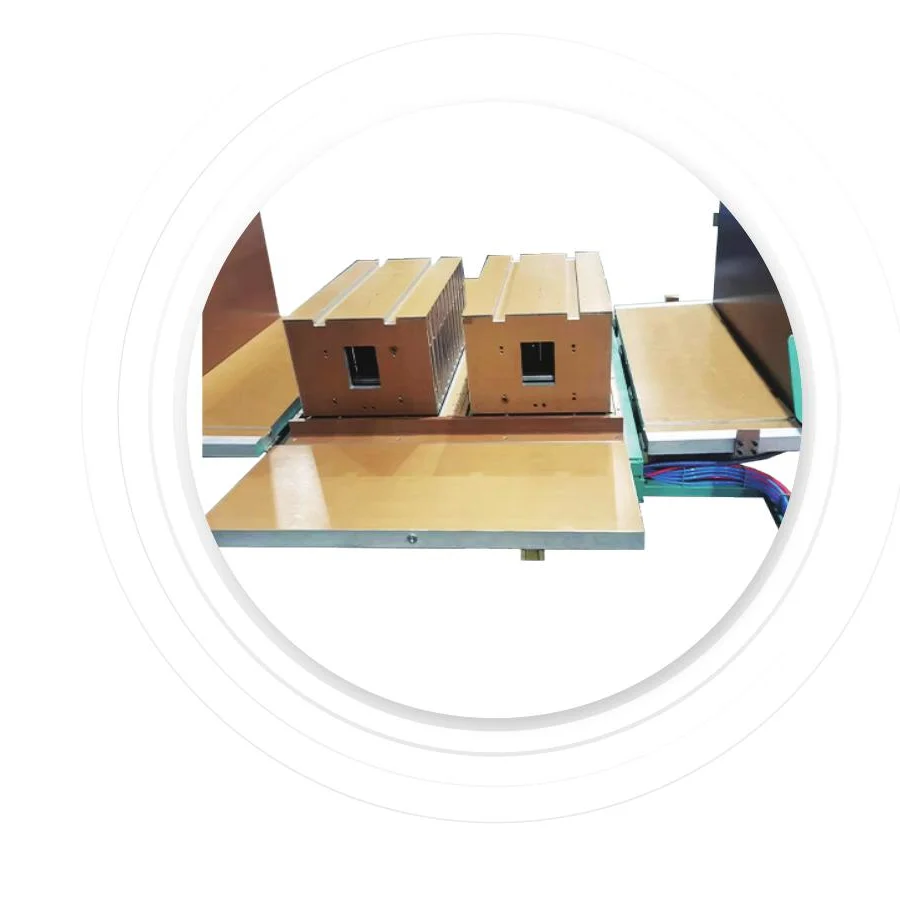
Mold for Horizontal Freezer (Chest Freezer Cabinet)
Moules pour équipements de réfrigération

Mold for Horizontal Freezer (Chest Freezer Cabinet)

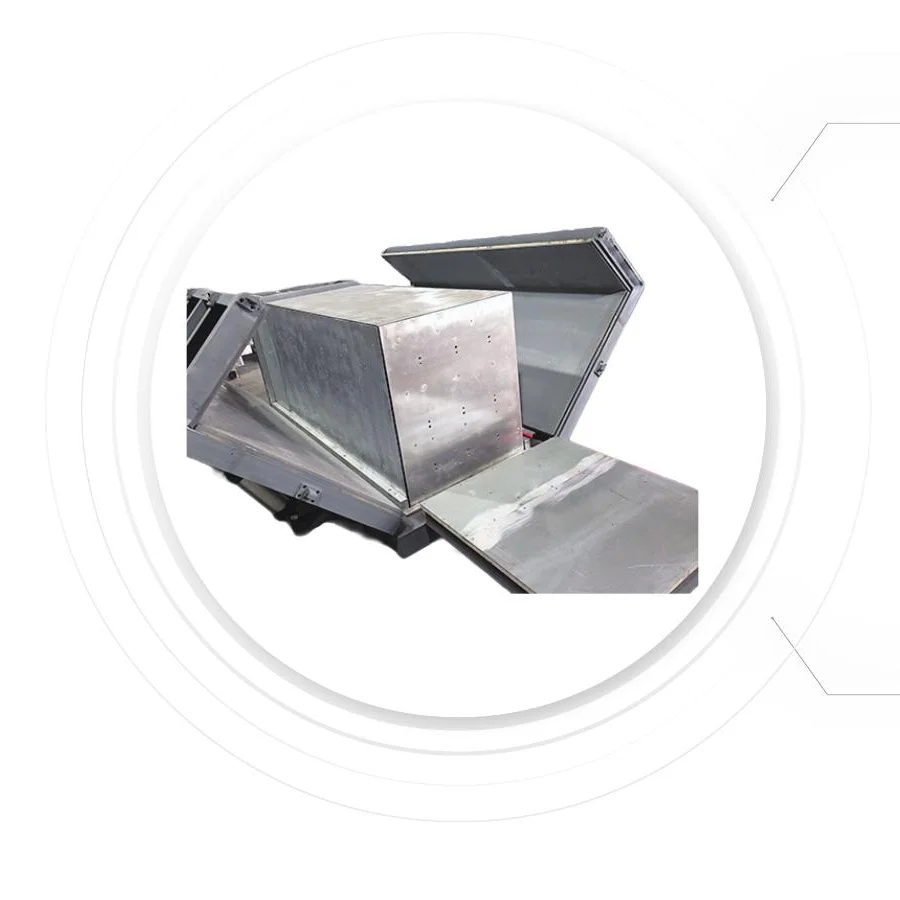
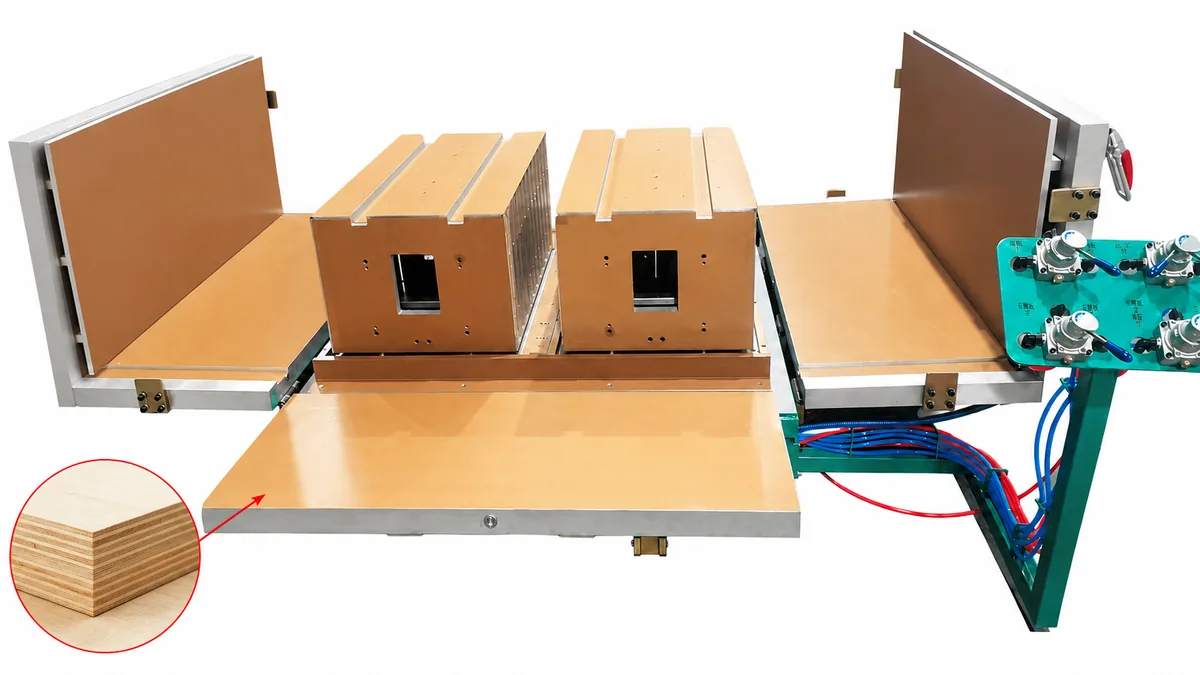
Refrigerator / freezer mould (mold) for chest freezers — cast aluminium ZL105 / LY12 PU foaming mould. Single-temperature single-top, single-temperature double-top, and dual-temperature double-top variants. Up to 1,500 × 700 × 900 mm cabinet, 6–10 min curing.

En savoir plus
Mold for Upright Kitchen Refrigerator
Moules pour équipements de réfrigération

Mold for Upright Kitchen Refrigerator

Refrigerator mould (mold) for upright kitchen refrigerator cabinets — cast aluminium PU foaming mould for commercial 2-door / 4-door / 6-door upright stainless kitchen refrigerators. Up to 1,900 × 900 × 2,000 mm. Designed for energy-efficient deep cavities and long mould life.

En savoir plus
Système de matières premières PU
Matières premières PU

Système de matières premières PU

Polyol + isocyanate + agent gonflant, k-factor jusqu'à 0,018

En savoir plus

Cabinet models you can produce on this line

Every row below is a real cabinet SKU that customers already produce using the moulds in this line — temperature class, capacity, compressor, refrigerant and overall dimensions are field-tested. Use the matrix to match your target cabinet to the right mould configuration.

Cabinet model Variant Temperature (°C) Volume (L) Power (W) Weight (kg) Compressor Refrigerant Size (mm) Source mould
CFD-40D2F-K 2-door freezing -23 to -18 900 740 150 DONPER / WANBAO R290 1210 × 805 × 1950 Mold for Upright →
CFD-60D3F-K 3-door freezing -23 to -18 1395 1033 200 DONPER / WANBAO R290 1820 × 805 × 1950 Mold for Upright →
CFR-40D4F (HB) Air-cooled refrigeration · Engineering Version -2 to 10 925 330 115 DONPER / WANBAO R290 1210 × 805 × 1950 Mold for Upright →
CFR-60D6F (HB) Air-cooled refrigeration · Engineering Version -2 to 10 1430 500 155 DONPER / WANBAO R290 1820 × 805 × 1950 Mold for Upright →
CFS-40N4HF (HB) Dual-temp air-cooled · Engineering 0–10 | ≤-21 782 586 116 DONPER / WANBAO R290 1210 × 805 × 1950 Mold for Upright →
CFS-60N6HF (HB) Dual-temp air-cooled · Engineering 0–10 | ≤-21 1215 1015 156 DONPER / WANBAO R290 1820 × 805 × 1950 Mold for Upright →
BC/BD-268 — 0–10 or ≤-18 268 110 59 DONPER / WANBAO R600a 955 × 635 × 845 Mold for Horizontal →
BC/BD-358 — 0–10 or ≤-18 358 118 65 DONPER / WANBAO R600a 1110 × 635 × 845 Mold for Horizontal →

Source: UREXCEED catalog §07 OEM/ODM cabinet series, cross-referenced to the mould that produces each SKU. Custom cabinet sizes outside this range supported — send us your cabinet drawing for a 7-day quote.

From inquiry to first commercial unit — the 6-step delivery flow

From your first inquiry to the first commercial refrigerator rolling off your line. ~12 months total for a standard line producing 2,000 finished refrigerators/day.

Ligne de Production de Réfrigérateurs — Moules + Mousse PU — production line reference
  1. 1

    Inquiry & Site Survey

    Week 1–2

    You share target capacity, cabinet size mix, target export markets, factory location. We send a 1-page proposal with line layout and price range. Optional remote site survey (video + drone footage) or in-person visit (USD 1.5K survey fee, refundable against order).

  2. 2

    Detailed Proposal & Pricing

    Week 2–4

    Our engineering team designs the foaming line layout for your factory, picks mould models from our 200+ template library, sizes the PU machine, drafts the BOM. Final quote with 20-line breakdown delivered in 14 days. 2–3 quote revisions typical.

  3. 3

    Contract & Cabinet Design Freeze

    Week 4–8

    Contract signed with 30% down payment. Cabinet CAD review — you send your final cabinet drawings (DWG/STEP), our engineers convert to mould design, you approve the mould CAD before machining starts.

  4. 4

    Manufacturing & In-House QC

    Month 3–7

    Moulds: 45–80 days CNC + heat treatment + polishing. PU machine: 45–60 days in parallel. Line conveyor + fixtures: 60–90 days. Each item tested in our QC lab before shipping. You get monthly progress reports + video walkthroughs.

  5. 5

    Sea Freight & On-Site Installation

    Month 7–10

    6–8 × 40' containers ship from Shanghai/Ningbo. Customs clearance handled by you. On-site installation by our 5–8-person engineer team, 3–4 weeks (foundation, electrical, water/steam, line assembly).

  6. 6

    Commissioning, Training & Acceptance

    Month 10–12

    First 100 trial cabinets foamed together with your operators. Foam parameter card hand-over. 5-day operator training. Acceptance signed when 50 consecutive cabinets pass k-factor + dimensional spec. 60% payment due here, remaining 10% after 3-month performance verification.

Refrigerator platform engineering

Cabinet Platform & Line Configuration

Every refrigerator line we ship is customized on 4 axes. The line stays modular — change one axis without re-tooling the others.

Cabinet size & form

120 L – 800 L: top-mount, bottom-mount, French-door, side-by-side, built-in. Mould design adapts within our 200+ template library.

Voltage / Frequency / PLC

110V / 220V / 380V × 50/60Hz combinations. Siemens / Mitsubishi / Delta PLC choices. Pre-wired for your target market.

Cosmetic finish & branding

Cabinet RAL color, door handle / hinge brands (Sugatsune / Hettich), Osram LED interior, your brand decals factory-fitted.

Automation tier

500 finished refrigerators/day pilot → 10,000 finished refrigerators/day full-scale on the same modular backbone. ABB / KUKA robot integration optional.

Shared engineering reference

PU foam quality, testing and acceptance

Closed-cell ratio, density uniformity and thermal testing are documented once in our quality center.

View quality standards →

Les questions que nous posent les propriétaires d'usine

Combien de temps pour mettre en production une nouvelle ligne ?
Conception et fabrication des moules : 45–75 jours. Machines de moussage : 45–60 jours en parallèle. Intégration de ligne : 120–180 jours. Livraison et mise en service : 60–90 jours. Total du contrat signé à la première unité commerciale : 8–12 mois pour une ligne standard, 14–18 mois avec personnalisation spécifique au site.
Quel est l'investissement typique pour une ligne de 2 000 unités/jour ?
USD 1,9M – 3,2M incluant moules (USD 350K–550K), machines de thermoformage (USD 200K–350K), moussage PU haute pression (USD 180K–280K), convoyeur et intégration (USD 400K–700K), équipement de test (USD 250K–400K), ligne d'emballage (USD 150K–250K), utilités et installation/formation. Bâtiment et terrain non inclus.
Pouvez-vous personnaliser taille d'armoire, tensions et marque ?
Oui. Tous les moules prennent en charge les dimensions personnalisées (de 120 L à 500 L+ sur la même ligne). Les machines de moussage gèrent 110V / 220V / 380V, 50Hz / 60Hz, automates Siemens / Mitsubishi / Delta. Poignées, joints, charnières et éclairage LED livrés aux couleurs et marques spécifiées.
Quelles certifications portent les équipements — et que dois-je obtenir ?
Nos équipements sont livrés avec certification CE + ISO 9001. Les certifications appareils finis (UL, ETL, EAC, CB, labels énergétiques) sont obtenues par votre usine sur les réfrigérateurs finis — nous fournissons l'infrastructure de test (pull-down, fuite, sécurité électrique) pour rendre ce processus routinier.
Quelle surface pour une ligne de 2 000 unités/jour ?
6 000 – 7 500 m² pour la surface de production plus 4 000 m² pour stockage matières premières et logistique produit fini. Longueur de ligne 180–220 m. Layout monoétage sol renforcé recommandé — les postes de moussage exigent fondations renforcées pour les forces de serrage.

ROI · Cost Analysis

Investment Range & Payback

Indicative range based on 1,800+ delivered lines. Final pricing depends on automation level + add-ons + local labor cost. Request a quote for your spec.

Investment
USD 800K – 5M
Payback
Calculate from project inputs
Annual Throughput
60K–300K units/year

Configuration note: Model payback from capacity utilization, annual working days, contribution margin per finished refrigerator, and whether land and the factory building are included. We do not publish a fixed payback period without those four project inputs.

Service & Support

Garantie & Service

Intervention sur site disponible dans chaque région où nous avons livré des projets.

On-Site Installation

Our engineers fly to your factory to supervise installation, layout verification, and first-run production.

Commissioning + Tuning

Trial run + parameter tuning to your local raw material, climate, and target product spec — until throughput meets contract.

Operator Training

5-10 day on-site training for production team, QC, and maintenance — bilingual manuals + video tutorials provided.

3-Year Warranty + Spares

Core equipment 3-year warranty, electrical 2-year. Spare parts in stock with global express shipment 24h dispatch.

Données de dimensionnement de la ligne

Envoyez ces 3 groupes de données pour une proposition techniquement adaptée

Une proposition utile part de votre capacité réelle, des pièces d’armoire et du plan d’outillage. Des plans préliminaires suffisent pour la première analyse ; nos ingénieurs signaleront les cotes manquantes avant chiffrage.

1. Capacité

Définit le takt time et l’automatisation

  • Unités/jour et équipes/jour
  • Mix SKU et taille de lot
  • Takt time ou production annuelle cible
  • Volume pilote et montée en charge sur 3 ans

2. Pièce

Définit l’enveloppe du moule et la recette

  • L × l × H de l’armoire et de la porte
  • Matériau et épaisseur des peaux
  • Épaisseur PU et densité cible
  • Classe climatique, fluide et norme du marché

3. Outillage

Définit l’encours de polymérisation et le changement

  • Nombre d’outillages armoire et porte
  • Plans et interfaces des moules/outillages existants
  • Temps de polymérisation et chargement
  • Surface, alimentation et air comprimé

Formats acceptés : PDF, STEP, DXF, DWG, photos cotées ou fiche du produit actuel. Sans plan, envoyez d’abord L × l × H et l’épaisseur de paroi.

Envoyer les 3 données sur WhatsApp

Obtenez une réponse rapide d'un ingénieur

Deux façons de nous contacter — envoyez le formulaire de 5 champs ci-dessous ou écrivez directement à un ingénieur projet sur WhatsApp.

Demander un devis pour cette ligne