Mise en place d'une ligne de production de réfrigérateurs : planification de la capacité, agencement d'usine et investissement
La plupart des projets de nouvelle ligne commencent par un tableau de devis machines. C'est le mauvais ordre. Voici la séquence de planification que nous utilisons avec les propriétaires d'usine qui démarrent pour la première fois.
Séquence de planification : production journalière cible → gamme de produits → agencement de l'atelier → équipement → utilités → budget → calendrier. Une ligne de 2 000 unités/jour nécessite 6 000–7 500 m² de surface de production, un capex de 1,9–3,2 M USD et 8–12 mois entre la signature du contrat et la première unité.
La planification commence par la production, pas par l'équipement
La plupart des projets de nouvelle usine de réfrigérateurs démarrent avec un tableau de devis machines. C'est le mauvais ordre. La bonne séquence est : production journalière cible → gamme de produits → agencement de l'atelier → sélection de l'équipement → infrastructure de support → budget → calendrier. Sauter les trois premières étapes pour passer directement aux devis d'équipement signifie que vous surinvestirez dans une capacité que vous ne pourrez pas remplir, ou sous-investirez et heurterez un plafond de production en moins de 18 mois.
Cet article parcourt la séquence de planification typique que nous utilisons avec les propriétaires d'usine se préparant à démarrer la production de réfrigérateurs, congélateurs ou refroidisseurs commerciaux.
Étape 1 — Planification de la capacité : des unités par jour, pas par an
Convertissez votre objectif de vente en production journalière de pointe, pas en tonnage annuel. Une ligne conçue pour 500 000 unités/an n'est pas une ligne conçue pour 2 000 unités/jour — les pics de demande saisonniers peuvent dépasser la moyenne de 40 à 60 %, et la plupart des usines ne peuvent pas maintenir un fonctionnement 24h/24 et 7j/7 dans l'assemblage de réfrigérateurs à cause du goulot d'étranglement du durcissement de la mousse.
- Prenez l'objectif annuel (par exemple 500 000 unités).
- Divisez par le nombre de jours ouvrés effectifs (généralement 280 jours/an sur la plupart des marchés).
- Cela donne la production journalière moyenne (500 000 ÷ 280 = 1 786 unités/jour).
- Multipliez par le facteur de pointe 1,3 (pour la variation saisonnière). Objectif journalier de pointe = 2 321 unités/jour.
- Ajoutez une marge de capacité de ligne de 15 % (pour la croissance future et les arrêts imprévus). Objectif de conception = 2 670 unités/jour.
Cette discipline évite l'échec courant qui consiste à construire une ligne qui fonctionne en année 1 mais nécessite un remplacement en année 3.
Étape 2 — La gamme de produits détermine la configuration de la ligne
Une ligne qui ne produit que des réfrigérateurs domestiques de 200 L est une bête très différente d'une ligne qui produit un mélange de caissons de 120 L, 200 L, 300 L et 500 L. La question n'est pas « combien d'unités » mais « combien de références, et à quelle fréquence changeons-nous de format ? »
- Les lignes mono-référence peuvent atteindre 15 à 20 unités/heure par poste avec des temps de cycle de 5 minutes. Idéal pour la fabrication sous contrat à haut volume.
- Les lignes multi-références descendent généralement à 10-12 unités/heure car le changement de moule de moussage prend 15 à 45 minutes. Les propriétaires de marque OEM qui construisent leur propre gamme doivent en tenir compte.
- Les lignes modulaires flexibles utilisent des postes de moussage programmables avec moules à changement rapide. Le débit remonte à 13-16 unités/heure, mais le capex augmente de 25 à 35 %.
Étape 3 — Surface au sol de l'usine
Une question fréquente : « De quelle surface au sol ai-je besoin pour une ligne de réfrigérateurs de 2 000 unités/jour ? » La réponse approximative, pour des agencements d'usines asiatiques modernes :
| Production journalière | Longueur de ligne | Surface d'usine (production) | Stockage et logistique |
|---|---|---|---|
| 500 unités/jour | 80-100 m | 2 000-2 500 m² | +1 500 m² |
| 1 000 unités/jour | 120-150 m | 3 500-4 500 m² | +2 500 m² |
| 2 000 unités/jour | 180-220 m | 6 000-7 500 m² | +4 000 m² |
| 5 000 unités/jour | 250-300 m | 12 000-15 000 m² | +8 000 m² |
| 10 000 unités/jour | Deux lignes de 250 m | 22 000-28 000 m² | +15 000 m² |
Ces chiffres sont indicatifs et supposent un agencement à un seul niveau avec une mezzanine pour les tests. Les agencements à plusieurs niveaux sont possibles, mais la complexité du flux de matières augmente considérablement.
Étape 4 — Tour d'horizon du parc d'équipements
Une ligne de réfrigérateurs standard comporte huit groupes de postes :
- Formage du caisson — les caissons en acier pré-pliés arrivent de l'atelier de presse. C'est souvent une ligne d'alimentation séparée.
- Formage de la doublure — les moules de thermoformage sous vide étirent la feuille d'ABS/HIPS en doublures intérieures. Cycle de 30 à 60 secondes.
- Formage de la porte — thermoformage sous vide séparé pour les panneaux intérieurs de porte.
- Moussage du caisson — moules de moussage + machines PU haute pression. 4 à 8 minutes de durcissement par caisson. Vous hésitez entre équipement haute ou basse pression ? Notre guide comparatif couvre le cadre de décision.
- Moussage de la porte — ligne de moussage parallèle pour les portes.
- Assemblage final — installation du compresseur, montage de l'évaporateur, câblage, étagères, joints.
- Tests — test d'étanchéité, test de descente en température, test de bruit, test de sécurité électrique, plus vérification de la consommation énergétique selon les normes d'efficacité des appareils du DOE américain.
- Emballage et étiquetage — carton, coins en EPS, insertion du manuel utilisateur, palettisation.
Pour une ligne de production de réfrigérateurs et congélateurs clé en main, les huit groupes sont intégrés avec un système de convoyage sur rail ou indexé. Une capacité de 500 à 10 000 unités/jour est prise en charge avec une extension modulaire.
Étape 5 — Répartition de l'investissement
Pour une ligne de réfrigérateurs domestiques de 2 000 unités/jour, l'investissement en capital typique en USD (hors bâtiment et terrain) :
- Moules (thermoformage sous vide + moussage + porte) : 350 000 – 550 000 USD
- Machines de thermoformage sous vide (2 unités) : 200 000 – 350 000 USD
- Machines PU haute pression (2 unités) : 180 000 – 280 000 USD
- Convoyage et intégration de ligne : 400 000 – 700 000 USD
- Équipement de test (test d'étanchéité, test de performance, test de sécurité) : 250 000 – 400 000 USD
- Ligne d'emballage : 150 000 – 250 000 USD
- Utilités (air comprimé, eau glacée, distribution électrique) : 300 000 – 500 000 USD
- Installation, formation, FAT/SAT : 100 000 – 200 000 USD
Investissement total typique : 1,9 à 3,2 M USD pour une ligne de 2 000 unités/jour. Les lignes de panneaux de chambre froide et les lignes de caissons isolants suivent une structure de coûts différente, avec un investissement en moulage plus faible mais des coûts de convoyage plus élevés — pour une répartition détaillée, voir notre guide d'installation de ligne de panneaux de stockage frigorifique. Le choix de la mousse pour ces panneaux est une décision d'ingénierie distincte — voir notre guide de spécification de mousse isolante pour réfrigérateurs. Votre choix d'agent gonflant affectera également les coûts d'infrastructure de sécurité et les dépenses chimiques à long terme — les agents inflammables comme le cyclopentane entraînent des exigences de manipulation résumées dans le programme SNAP de l'EPA américaine.
Étape 6 — Calendrier réaliste
- Faisabilité et conception de l'agencement : 4-8 semaines
- Conception et fabrication des moules : 60-90 jours
- Fabrication de l'équipement : 90-120 jours (en parallèle avec les moules)
- Expédition et dédouanement : 30-60 jours selon le port
- Installation et mise en service à sec : 30-45 jours
- Production d'essai et montée en puissance jusqu'à 80 % d'OEE : 60-90 jours
Total entre la signature du contrat et la première unité commerciale : 8 à 12 mois pour une ligne standard, 14 à 18 mois pour une grande ligne avec personnalisation spécifique au site.
Cinq erreurs qui font dérailler le calendrier
- Commander les moules avant de figer la conception du caisson. Chaque modification de moule après découpe de l'acier coûte 2 à 4 semaines et 15 à 25 % de la valeur du moule.
- Sous-dimensionner l'alimentation en air comprimé. Les postes de thermoformage sous vide consomment à eux seuls souvent 30 % de l'air comprimé d'une usine. Dimensionnez la salle des compresseurs pour le pic + 30 %.
- Sauter le test de compatibilité des matériaux entre votre système PU spécifique et les pompes doseuses de la machine de moussage. Des systèmes incompatibles provoquent un colmatage des filtres et une dérive du dosage. Ceci est particulièrement critique lors d'un changement d'agent gonflant — chacun nécessite des matériaux de joint et des réglages de pression différents.
- Aucun plan pour les 100 premières unités. Les 100 premières unités sorties d'une nouvelle ligne échouent généralement au contrôle qualité final. Prévoyez le budget de rebut et les ressources d'inspection en conséquence.
- Stratégie de fournisseur unique par composant. Acheter séparément moules, machines de moussage et matériau PU auprès de trois fournisseurs non liés fonctionne lorsque les trois sont matures. Cela ne fonctionne pas pour une première installation, où la responsabilité devient impossible à établir en cas de défaillance. Travaillez avec un intégrateur unique capable de prendre en charge la ligne complète.
Que faire ensuite
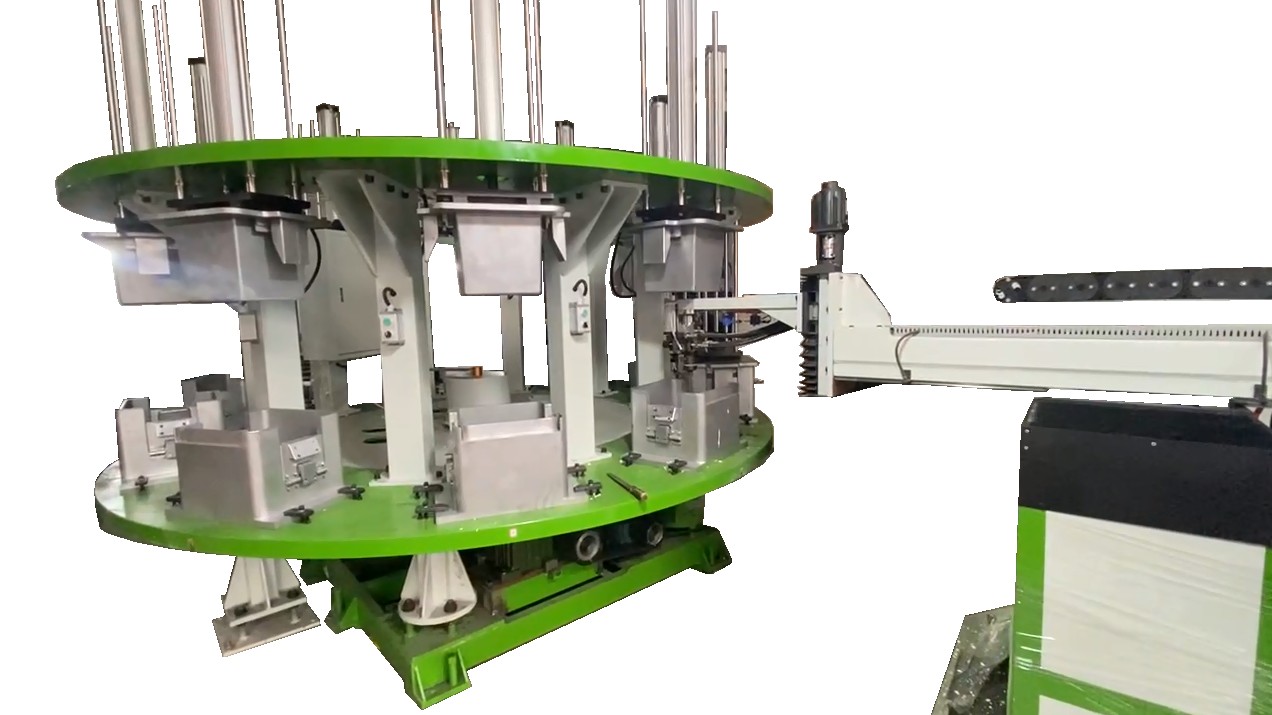
Si vous planifiez une nouvelle ligne de réfrigérateurs, congélateurs, refroidisseurs commerciaux ou chambres froides, le moyen le plus rapide d'obtenir un devis et un calendrier réalistes est de partager votre production cible, votre gamme de produits et les dimensions du site. Nous répondons avec un plan de capacité, une liste d'équipement, une esquisse d'agencement et un calendrier de projet sous trois jours ouvrés. Contactez notre équipe d'ingénierie, ou consultez la fiche technique complète sur la page de notre ligne de production PU sur rail au sol.
Analyses techniques approfondies connexes
Pour le calcul de débit de la ligne d'assemblage à cycle de 20 secondes et 26 postes, voir Débit de la ligne sur rail au sol à 26 postes. Pour la variante de moussage de socles chef et de comptoirs réfrigérés fonctionnant sur la même ligne, voir Analyse approfondie du moussage PU des socles chef. Pour le moussage de panneaux de caisson HVAC AHU partageant la technologie de moule et de presse, voir Ligne de moussage de panneaux HVAC AHU. Pour la spécification de ligne de production OEM de réfrigérateurs médicaux, voir Fabricant OEM de réfrigérateurs médicaux en Chine : guide pilier de l'acheteur. Pour le moussage de glacières portables et de porte-vaccins utilisant la même technologie PU basse pression, voir Cœur en mousse PU pour glacière portable.
Combien coûte l'installation d'une ligne de production de réfrigérateurs ?
Une ligne de production de réfrigérateurs complète pour 500-2 000 unités/jour nécessite généralement 2 à 8 millions USD d'investissement en équipement, couvrant les moules (130 K-370 K USD), les machines de moussage PU (200 K-800 K USD), les machines de thermoformage sous vide (150 K-500 K USD), le convoyeur d'assemblage (100 K-300 K USD) et l'équipement de test. Le bâtiment de l'usine, les utilités et le fonds de roulement sont en supplément.
Quelle surface au sol est nécessaire pour une ligne de production de réfrigérateurs ?
Une ligne de réfrigérateurs de 1 000 unités/jour nécessite généralement 5 000-8 000 m² de surface de production plus 2 000-3 000 m² pour le stockage de matières premières, le stockage temporaire des produits finis et les locaux techniques. La hauteur sous plafond doit être d'au moins 8 mètres pour le système de pont roulant du poste de moussage. L'efficacité de l'agencement dépend du flux de matières — les agencements en U ou en L minimisent la distance de déplacement des chariots élévateurs.
Combien de temps faut-il pour construire une ligne de production de réfrigérateurs à partir de zéro ?
De la commande à la première unité en sortie de ligne : 8-14 mois. Cela comprend 2-3 mois pour la conception et la fabrication des moules, 3-4 mois pour la fabrication des machines de moussage et de formage, 2-3 mois pour l'expédition et l'installation, et 1-2 mois pour la mise en service et les essais. Les constructeurs d'usine novices devraient prévoir 12 mois ou plus.
Quelle production journalière prévoir au démarrage d'une nouvelle usine de réfrigérateurs ?
Pour une première entrée, 300-500 unités/jour est un point de départ pratique — assez important pour atteindre une rentabilité unitaire mais gérable en termes d'investissement et de complexité opérationnelle. Concevez l'agencement de l'usine et les utilités pour votre objectif à 3 ans (souvent 1 000-2 000/jour) mais investissez dans l'équipement pour le volume actuel. Les machines clés comme le moussage et le thermoformage sous vide peuvent être mises à niveau sans reconstruire la ligne.
Puis-je produire plusieurs modèles de réfrigérateur sur la même ligne de production ?
Oui. Les lignes de production modernes gèrent 3 à 5 tailles de caisson différentes sur la même ligne grâce à des systèmes de moules à changement rapide et à la gestion des recettes par automate. Le temps de changement de format est généralement de 15 à 30 minutes pour les moules et de 5 minutes pour les paramètres de moussage. Les usines produisant plus de 10 références par semaine peuvent bénéficier d'un poste de moussage basse pression pour les modèles en petites séries à côté de la ligne principale haute pression.
Produits mentionnés dans cet article
Prêt à planifier votre projet frigorifique ?
Indiquez-nous votre objectif de production et votre gamme de produits — notre équipe répond avec un plan de capacité et un devis sous trois jours ouvrés.
Demander un devis techniqueArticles associés
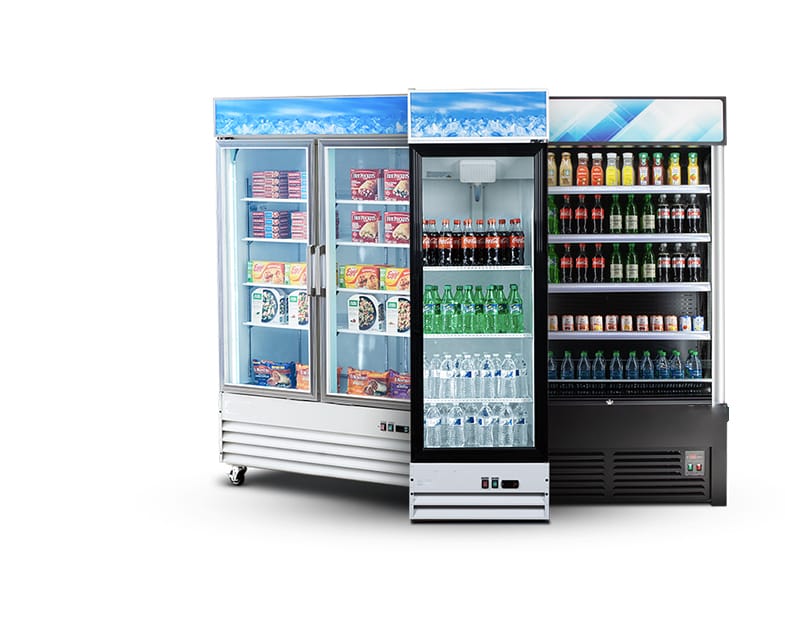
Beverage Cooler Production Line — Cost, Payback & Turnkey Setup (2026 Pillar Guide)
Investment tiers from a single-door entry line to a full bottler-program build, the payback math behind a 3,000-unit/day line, and the complete equipment list and certification checklist a beverage cooler OEM needs to go from contract to first shipment.
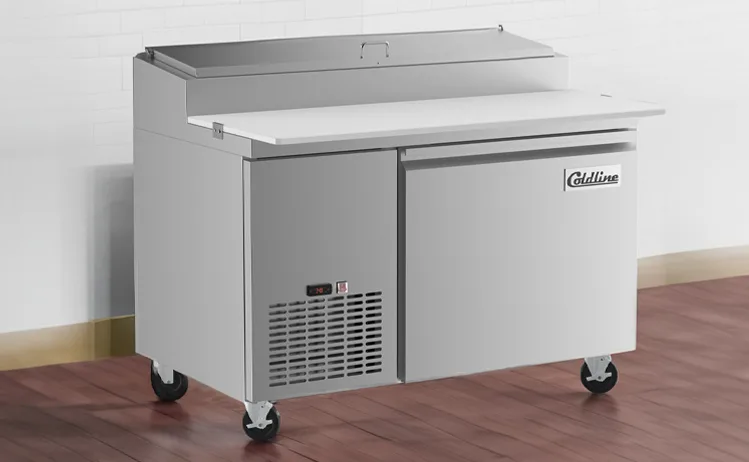
Chef Base Production Line: Cost, Break-Even & Turnkey Manufacturing (2026 Pillar Guide)
Investment tiers, the break-even math behind an 800-unit/day line, and the full equipment list and certification checklist a foodservice OEM needs to start chef base and refrigerated-counter production.
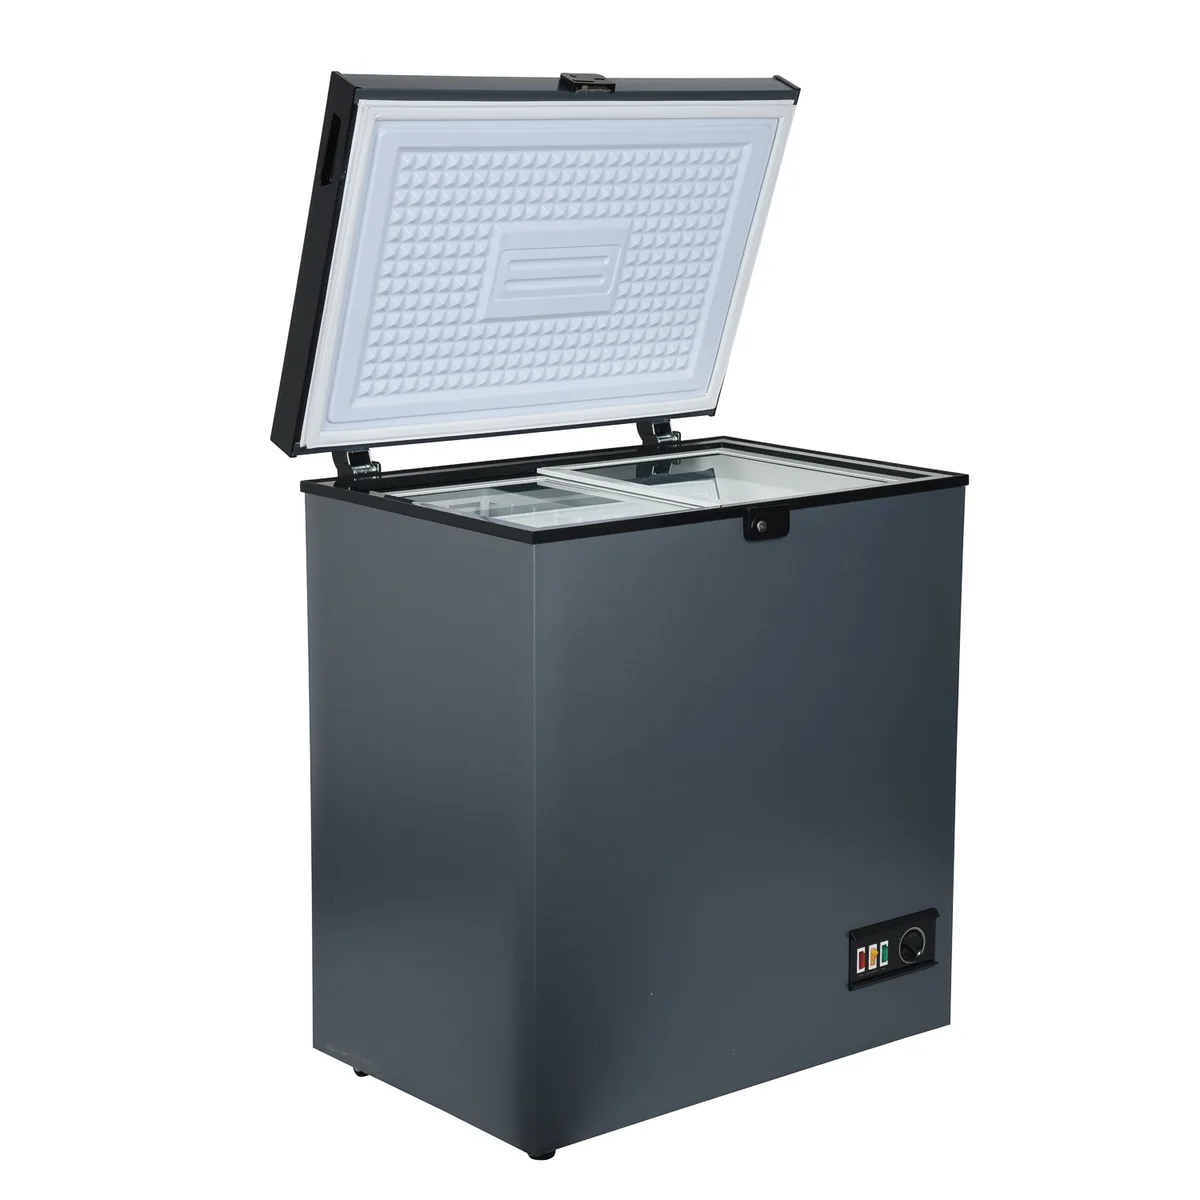
Chest Freezer Production Line — Cost, Capacity & Turnkey Factory Setup (2026 Pillar Guide)
Investment tiers from a 300-unit/day entry line to a 3,000-unit/day ultra-low-temperature build, the ATEX and Ecodesign pitfalls that stall first-time freezer OEMs, and the complete equipment list, mould selection logic and staffing plan needed to go from contract to first accepted cabinet.