إعداد خط إنتاج الثلاجات: تخطيط الطاقة الإنتاجية وتصميم المصنع والاستثمار
تبدأ معظم مشاريع الخطوط الجديدة بجدول بيانات لعروض أسعار الماكينات. هذا هو الترتيب الخاطئ. فيما يلي تسلسل التخطيط الذي نستخدمه مع أصحاب المصانع الذين يبدأون للمرة الأولى.
تسلسل التخطيط: الإنتاج اليومي المستهدف ← مزيج المنتجات ← تخطيط أرضية المصنع ← المعدات ← المرافق ← الميزانية ← الجدول الزمني. يحتاج خط بطاقة 2000 وحدة/يوم إلى مساحة إنتاج 6000-7500 م²، ونفقات رأسمالية 1.9-3.2 مليون دولار أمريكي، و8-12 شهرًا من توقيع العقد حتى أول وحدة.
التخطيط يبدأ بالإنتاج، لا بالمعدات
تبدأ معظم مشاريع الثلاجات الجديدة من الصفر بجدول بيانات مليء بعروض أسعار الماكينات. هذا هو الترتيب الخاطئ. التسلسل الصحيح هو: الإنتاج اليومي المستهدف ← مزيج المنتجات ← تخطيط أرضية المصنع ← اختيار المعدات ← البنية التحتية الداعمة ← الميزانية ← الجدول الزمني. تخطي الخطوات الثلاث الأولى والانتقال مباشرة إلى عروض أسعار المعدات يعني إما الإفراط في الاستثمار بطاقة لا يمكن ملؤها، أو التقصير في الاستثمار والاصطدام بسقف إنتاجي خلال 18 شهرًا.
تستعرض هذه المقالة تسلسل التخطيط المعتاد الذي نستخدمه مع أصحاب المصانع الذين يستعدون لبدء إنتاج الثلاجات أو المجمدات أو المبردات التجارية.
الخطوة 1 — تخطيط الطاقة الإنتاجية: وحدات في اليوم، لا في السنة
حوّل هدف مبيعاتك إلى الإنتاج اليومي في الذروة، لا الطن السنوي. الخط المصمم لـ 500,000 وحدة/سنة ليس هو الخط المصمم لـ 2000 وحدة/يوم — فذروات الطلب الموسمية قد تتجاوز المتوسط بنسبة 40-60%، ومعظم المصانع لا تستطيع الحفاظ على تشغيل 24/7 في تجميع الثلاجات بسبب عنق الزجاجة المتمثل في زمن تصلّب الرغوة.
- خذ الهدف السنوي (مثلاً 500,000 وحدة).
- اقسمه على أيام العمل الفعلية (عادة 280 يومًا/سنة في معظم الأسواق).
- يعطيك ذلك متوسط الإنتاج اليومي (500,000 ÷ 280 = 1786 وحدة/يوم).
- اضرب في معامل الذروة 1.3 (لمراعاة التذبذب الموسمي). هدف الذروة اليومي = 2321 وحدة/يوم.
- أضف هامش طاقة خط 15% (للنمو المستقبلي والتوقف غير المخطط). هدف التصميم = 2670 وحدة/يوم.
هذا الانضباط يمنع الفشل الشائع المتمثل في بناء خط يعمل في السنة الأولى لكنه يحتاج إلى استبدال في السنة الثالثة.
الخطوة 2 — مزيج المنتجات يحدد تهيئة الخط
الخط الذي ينتج فقط ثلاجات منزلية سعة 200 لتر مختلف تمامًا عن خط ينتج مزيجًا من خزانات 120 و200 و300 و500 لتر. السؤال ليس "كم عدد الوحدات" بل "كم عدد الأصناف، وما تكرار التبديل بينها؟"
- خطوط الصنف الواحد يمكن أن تعمل بمعدل 15-20 وحدة/ساعة لكل محطة بزمن دورة 5 دقائق. مثالية للتصنيع التعاقدي عالي الحجم.
- خطوط الأصناف المختلطة تنخفض عادة إلى 10-12 وحدة/ساعة لأن تبديل قالب الرغوة يستغرق 15-45 دقيقة. أصحاب العلامات التجارية OEM الذين يبنون تشكيلتهم الخاصة يجب أن يخططوا لهذا.
- الخطوط المرنة المعيارية تستخدم محطات رغوة قابلة للبرمجة مع قوالب سريعة التبديل. تستعيد الإنتاجية 13-16 وحدة/ساعة، لكن النفقات الرأسمالية ترتفع 25-35%.
الخطوة 3 — مساحة أرضية المصنع
سؤال شائع: "كم مساحة الأرضية التي أحتاجها لخط ثلاجات بطاقة 2000 وحدة/يوم؟" الإجابة التقريبية، لتخطيطات المصانع الآسيوية الحديثة:
| الإنتاج اليومي | طول الخط | مساحة المصنع (الإنتاج) | التخزين واللوجستيات |
|---|---|---|---|
| 500 وحدة/يوم | 80-100 م | 2000-2500 م² | +1500 م² |
| 1000 وحدة/يوم | 120-150 م | 3500-4500 م² | +2500 م² |
| 2000 وحدة/يوم | 180-220 م | 6000-7500 م² | +4000 م² |
| 5000 وحدة/يوم | 250-300 م | 12,000-15,000 م² | +8000 م² |
| 10,000 وحدة/يوم | خطان بطول 250 م | 22,000-28,000 م² | +15,000 م² |
هذه الأرقام إرشادية وتفترض تخطيطًا من طابق واحد مع مستوى ميزانين للاختبار. التخطيطات متعددة الطوابق ممكنة، لكن تعقيد تدفق المواد يرتفع بشكل كبير.
الخطوة 4 — جولة على منظومة المعدات
يتكون خط الثلاجات القياسي من ثماني مجموعات محطات:
- تشكيل الخزانة — تصل خزانات الفولاذ مسبقة الثني من ورشة الكبس. غالبًا ما يكون هذا خط تغذية منفصلًا.
- تشكيل البطانة — تسحب قوالب التشكيل بالتفريغ لوح ABS/HIPS إلى بطانات داخلية. دورة 30-60 ثانية.
- تشكيل الباب — تشكيل بالتفريغ منفصل للألواح الداخلية للباب.
- رغوة الخزانة — قوالب الرغوة + ماكينات البولي يوريثان عالية الضغط. 4-8 دقائق تصلّب لكل خزانة. تتردد بين معدات الضغط العالي والمنخفض؟ دليل المقارنة الخاص بنا يغطي إطار القرار.
- رغوة الباب — خط رغوة موازٍ للأبواب.
- التجميع النهائي — تركيب الضاغط، تركيب المبخّر، الأسلاك، الأرفف، السدادات.
- الاختبار — اختبار التسرب، اختبار زمن الوصول لدرجة الحرارة، اختبار الضوضاء، اختبار السلامة الكهربائية، إضافة إلى التحقق من استهلاك الطاقة وفق معايير كفاءة الأجهزة المنزلية لوزارة الطاقة الأمريكية DOE.
- التعبئة والتوسيم — الكرتون، زوايا EPS، إدراج دليل المستخدم، التحميل على منصات نقالة.
في خط إنتاج ثلاجات ومجمدات متكامل تسليم مفتاح، تُدمج المجموعات الثماني بنظام ناقل مساري أو مفهرس. تُدعم طاقة تتراوح بين 500 و10,000 وحدة/يوم مع توسع معياري.
الخطوة 5 — تفصيل الاستثمار
لخط ثلاجات منزلية بطاقة 2000 وحدة/يوم، الاستثمار الرأسمالي النموذجي بالدولار الأمريكي (باستثناء المبنى والأرض):
- القوالب (تفريغ + رغوة + باب): 350,000 – 550,000 دولار
- ماكينات التشكيل بالتفريغ (وحدتان): 200,000 – 350,000 دولار
- ماكينات رغوة البولي يوريثان عالية الضغط (وحدتان): 180,000 – 280,000 دولار
- الناقل وتكامل الخط: 400,000 – 700,000 دولار
- معدات الاختبار (اختبار التسرب، اختبار الأداء، اختبار السلامة): 250,000 – 400,000 دولار
- خط التعبئة: 150,000 – 250,000 دولار
- المرافق (الهواء المضغوط، المياه المبردة، التوزيع الكهربائي): 300,000 – 500,000 دولار
- التركيب، التدريب، اختبارات FAT/SAT: 100,000 – 200,000 دولار
إجمالي الاستثمار النموذجي: 1.9-3.2 مليون دولار أمريكي لخط بطاقة 2000 وحدة/يوم. خطوط ألواح غرف التبريد وخطوط الصناديق العازلة تتبع هيكل تكلفة مختلفًا، باستثمار أقل في القوالب لكن تكاليف ناقل أعلى — لتفصيل مُفصّل راجع دليلنا لإعداد خط إنتاج ألواح التخزين البارد. اختيار الرغوة لهذه الألواح قرار هندسي منفصل — راجع دليلنا لمواصفات رغوة العزل للثلاجات. سيؤثر اختيار عامل النفخ أيضًا على تكاليف البنية التحتية للسلامة والإنفاق الكيميائي طويل الأمد — العوامل القابلة للاشتعال مثل السايكلوبنتان تحمل متطلبات تعامل ملخّصة في برنامج SNAP التابع لوكالة حماية البيئة الأمريكية.
الخطوة 6 — جدول زمني واقعي
- دراسة الجدوى وتصميم التخطيط: 4-8 أسابيع
- تصميم القوالب وتصنيعها: 60-90 يومًا
- تصنيع المعدات: 90-120 يومًا (بالتوازي مع القوالب)
- الشحن والتخليص الجمركي: 30-60 يومًا حسب الميناء
- التركيب والتشغيل التجريبي الجاف: 30-45 يومًا
- الإنتاج التجريبي والوصول إلى 80% من كفاءة التشغيل الإجمالية OEE: 60-90 يومًا
الإجمالي من توقيع العقد إلى أول وحدة تجارية: 8-12 شهرًا لخط قياسي، و14-18 شهرًا لخط كبير بتخصيص خاص بالموقع.
خمسة أخطاء تُفجّر الجدول الزمني
- طلب القوالب قبل تثبيت تصميم الخزانة. كل تعديل على القالب بعد قص الفولاذ يكلّف 2-4 أسابيع و15-25% من قيمة القالب.
- التقليل من حجم إمداد الهواء المضغوط. محطات التشكيل بالتفريغ وحدها غالبًا ما تستهلك 30% من الهواء المضغوط في المصنع. صمّم غرفة الضواغط لتغطي الذروة + 30%.
- تخطي اختبار توافق المواد بين نظام البولي يوريثان الخاص بك ومضخات الجرعات في ماكينة الرغوة. الأنظمة غير المتوافقة تسبب انسداد الفلاتر وانحراف الجرعات. هذا حرج بشكل خاص عند تبديل عوامل النفخ — كل منها يتطلب مواد إحكام وإعدادات ضغط مختلفة.
- عدم وجود خطة لأول 100 وحدة. أول 100 وحدة تخرج من خط جديد عادة ما تفشل في مراقبة الجودة النهائية. خطط لميزانية الهدر وموارد الفحص وفقًا لذلك.
- استراتيجية المورّد الواحد لكل عنصر. شراء القوالب وماكينات الرغوة ومادة البولي يوريثان من ثلاثة موردين غير مرتبطين ينجح عندما يكون الثلاثة ناضجين. لا ينجح هذا مع إعداد لأول مرة، حيث تصبح المساءلة مستحيلة عند حدوث خلل. اعمل مع متكامل واحد يمكنه تحمّل مسؤولية الخط بأكمله.
ما التالي
إذا كنت تخطط لخط جديد من الثلاجات أو المجمدات أو المبردات التجارية أو غرف التبريد، فأسرع طريقة للحصول على عرض سعر وجدول زمني واقعيين هي مشاركة إنتاجك المستهدف ومزيج منتجاتك وأبعاد الموقع. نرد بخطة طاقة وقائمة معدات ومخطط تخطيط وجدول زمني للمشروع خلال ثلاثة أيام عمل. تواصل مع فريقنا الهندسي، أو راجع المواصفات الكاملة في صفحة خط إنتاج البولي يوريثان بالسكة الأرضية لدينا.
تحليلات هندسية معمّقة ذات صلة
لحساب إنتاجية خط التجميع بدورة 20 ثانية و26 محطة، راجع إنتاجية خط السكة الأرضية بـ26 محطة. لتنويعة رغوة قواعد الشيف والأكشاك المبرّدة العاملة على نفس الخط، راجع تحليل معمّق لرغوة البولي يوريثان لقواعد الشيف. لرغوة ألواح خزانات HVAC AHU التي تشترك في تقنية القالب والكبس، راجع خط رغوة ألواح HVAC AHU. لمواصفات خط إنتاج OEM للثلاجات الطبية، راجع مصنّع OEM للثلاجات الطبية في الصين: دليل المشتري الشامل. لرغوة صناديق التبريد المحمولة وحاملات اللقاحات باستخدام نفس تقنية البولي يوريثان منخفض الضغط، راجع نواة رغوة البولي يوريثان لصندوق التبريد المحمول.
كم تكلفة إعداد خط إنتاج ثلاجات؟
خط إنتاج ثلاجات كامل بطاقة 500-2000 وحدة/يوم يتطلب عادة استثمارًا في المعدات بين 2-8 ملايين دولار أمريكي، يغطي القوالب (130-370 ألف دولار)، ماكينات رغوة البولي يوريثان (200-800 ألف دولار)، ماكينات التشكيل بالتفريغ (150-500 ألف دولار)، ناقل التجميع (100-300 ألف دولار)، ومعدات الاختبار. مبنى المصنع والمرافق ورأس المال العامل إضافية.
ما مساحة أرضية المصنع اللازمة لخط إنتاج ثلاجات؟
خط ثلاجات بطاقة 1000 وحدة/يوم يتطلب عادة 5000-8000 م² من مساحة أرضية الإنتاج بالإضافة إلى 2000-3000 م² لتخزين المواد الخام وتجميع البضائع الجاهزة وغرف المرافق. يجب أن يكون ارتفاع السقف 8 أمتار على الأقل لنظام الرافعة الجسرية في محطة الرغوة. تعتمد كفاءة التخطيط على تدفق المواد — التخطيطات على شكل U أو L تُقلّل مسافة تنقل الرافعات الشوكية.
كم من الوقت يستغرق بناء خط إنتاج ثلاجات من الصفر؟
من تقديم الطلب حتى خروج أول وحدة من الخط: 8-14 شهرًا. يشمل ذلك 2-3 أشهر لتصميم القوالب وتصنيعها، و3-4 أشهر لتصنيع ماكينات الرغوة والتشكيل، و2-3 أشهر للشحن والتركيب، و1-2 شهر للتشغيل التجريبي والاختبار. يجب على بناة المصانع لأول مرة التخطيط لـ12 شهرًا أو أكثر.
ما الإنتاج اليومي الذي يجب التخطيط له عند بدء مصنع ثلاجات جديد؟
للدخول لأول مرة، يُعد 300-500 وحدة/يوم نقطة انطلاق عملية — كبيرة بما يكفي لتحقيق اقتصاديات الوحدة لكنها قابلة للإدارة من حيث الاستثمار والتعقيد التشغيلي. صمّم تخطيط المصنع والمرافق لهدفك على مدى 3 سنوات (غالبًا 1000-2000/يوم) لكن استثمر في المعدات وفقًا للحجم الحالي. يمكن ترقية الماكينات الرئيسية مثل الرغوة والتشكيل بالتفريغ دون إعادة بناء الخط.
هل يمكنني إنتاج عدة طرازات من الثلاجات على نفس خط الإنتاج؟
نعم. تتعامل خطوط الإنتاج الحديثة مع 3-5 أحجام خزانة مختلفة على نفس الخط باستخدام أنظمة قوالب سريعة التبديل وإدارة الوصفات عبر PLC. زمن التبديل عادة 15-30 دقيقة للقوالب و5 دقائق لمعايير الرغوة. المصانع التي تنتج أكثر من 10 أصناف أسبوعيًا قد تستفيد من محطة رغوة منخفضة الضغط للطرازات صغيرة الدُفعات إلى جانب الخط الرئيسي عالي الضغط.
المنتجات المذكورة في هذا المقال
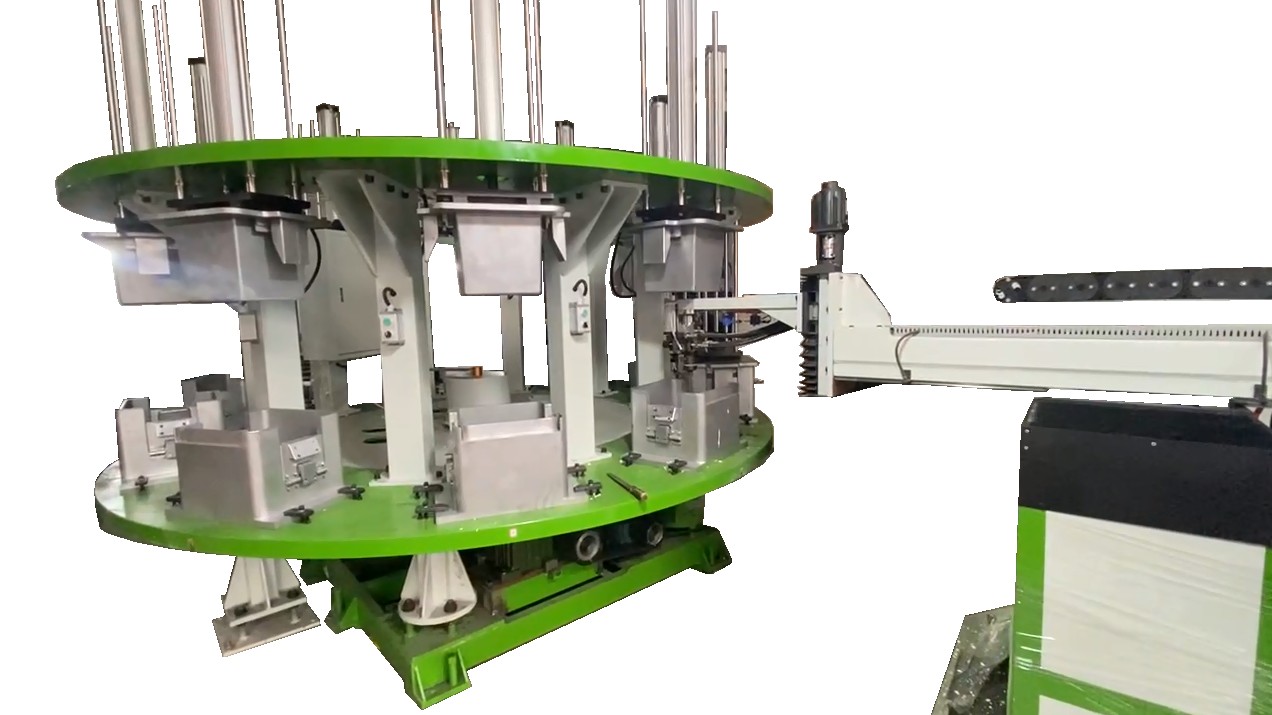
هل أنت مستعد للتخطيط لمشروع التبريد الخاص بك؟
شاركنا هدف الإنتاج ومزيج المنتجات — فريقنا الهندسي يرد بخطة طاقة إنتاجية وعرض أسعار خلال ثلاثة أيام عمل.
اطلب عرض أسعار هندسيمقالات ذات صلة
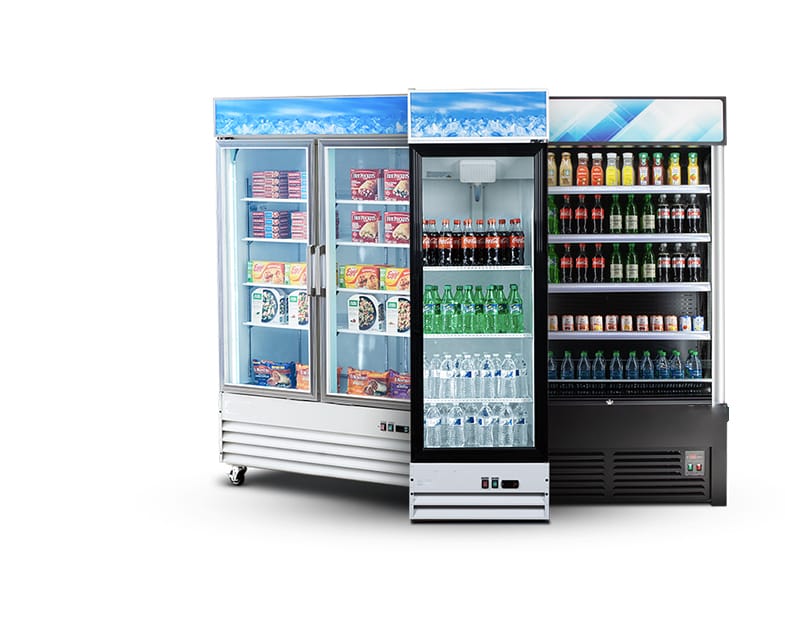
Beverage Cooler Production Line — Cost, Payback & Turnkey Setup (2026 Pillar Guide)
Investment tiers from a single-door entry line to a full bottler-program build, the payback math behind a 3,000-unit/day line, and the complete equipment list and certification checklist a beverage cooler OEM needs to go from contract to first shipment.
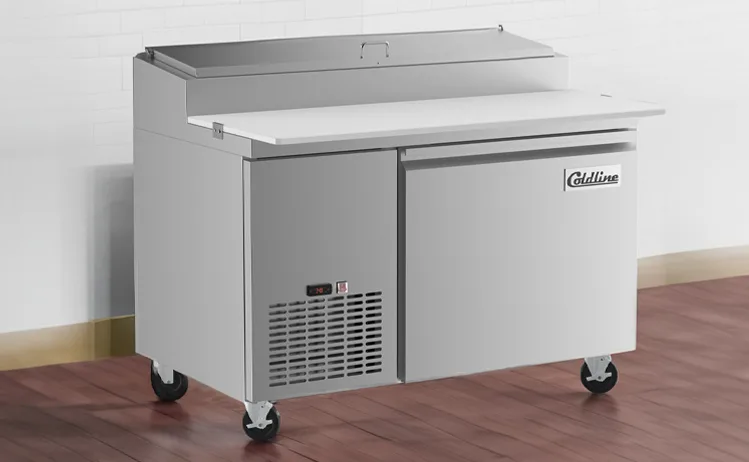
Chef Base Production Line: Cost, Break-Even & Turnkey Manufacturing (2026 Pillar Guide)
Investment tiers, the break-even math behind an 800-unit/day line, and the full equipment list and certification checklist a foodservice OEM needs to start chef base and refrigerated-counter production.
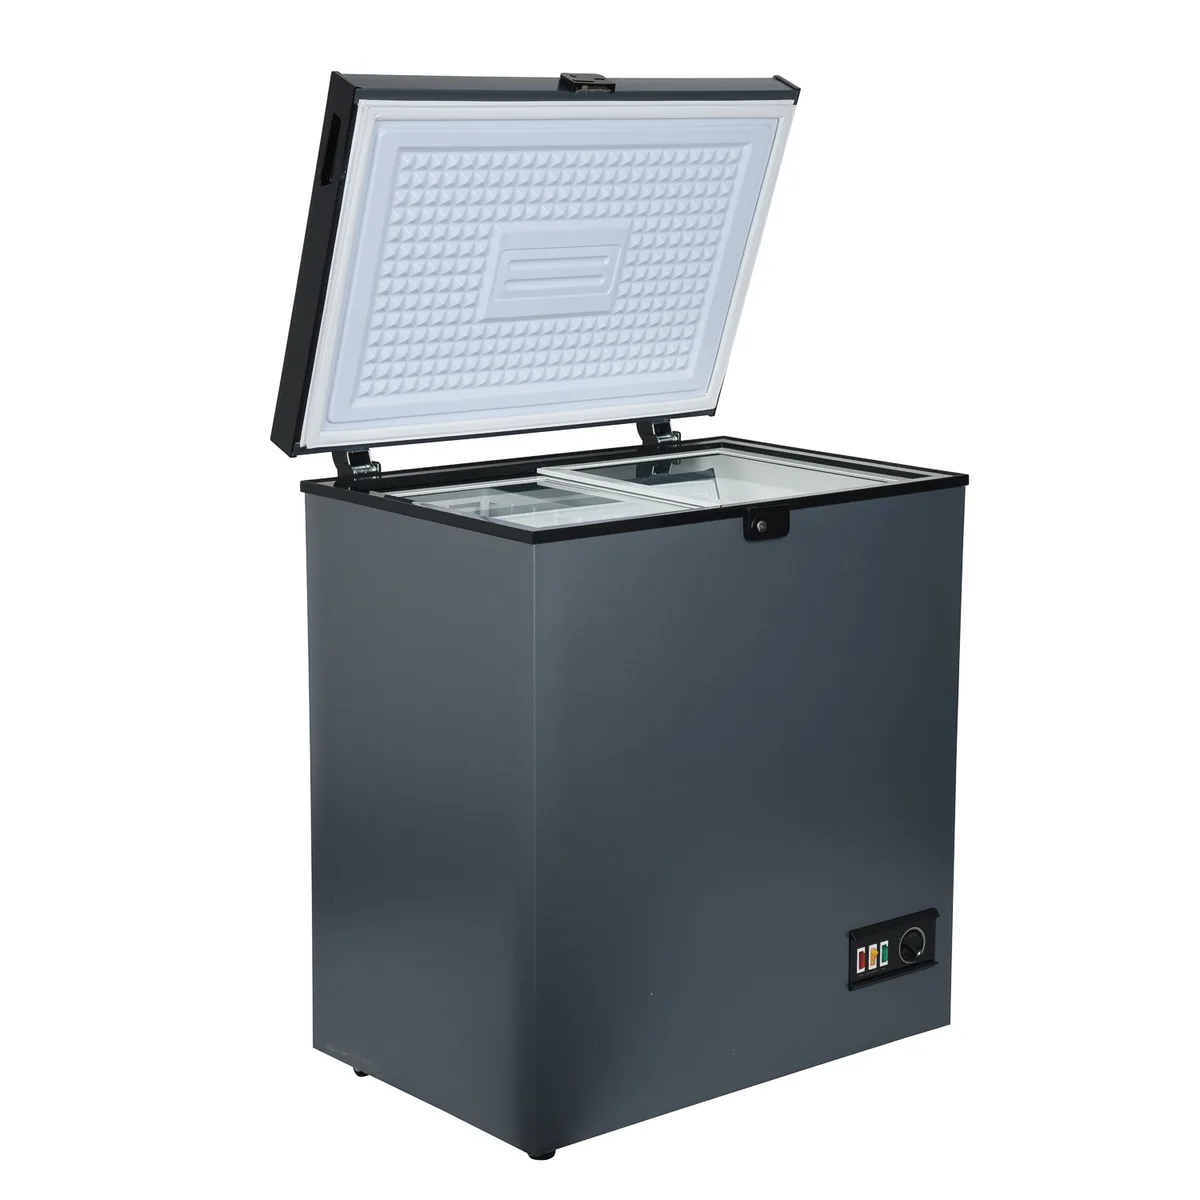
Chest Freezer Production Line — Cost, Capacity & Turnkey Factory Setup (2026 Pillar Guide)
Investment tiers from a 300-unit/day entry line to a 3,000-unit/day ultra-low-temperature build, the ATEX and Ecodesign pitfalls that stall first-time freezer OEMs, and the complete equipment list, mould selection logic and staffing plan needed to go from contract to first accepted cabinet.