Линия производства панелей холодильных камер — руководство по настройке, стоимости и мощности
Полное руководство по инвестициям в линию производства сэндвич-панелей холодильных камер: 5 основных станций, таблицы планирования мощности, разбивка инвестиций 450–1090 тыс. USD, стандарты качества и сроки проекта 4–6 месяцев.
Непрерывная линия панелей холодильных камер имеет 5 станций (разматыватель → вспенивание → отверждение → резка → штабелирование). Линия на 6 м/мин выпускает ~240 000 панелей/год при 80% OEE. Полная инвестиция «под ключ» — 450–1090 тыс. USD в зависимости от скорости линии, вспенивающего агента и уровня автоматизации. Ключевые сертификации: EN 14509, FM 4880, ASTM E84. Типичный срок проекта от запроса до первой панели: 4–6 месяцев, включая FAT, монтаж, обучение и выход на плановую OEE.
Почему панели холодильных камер — растущая производственная возможность
Глобальные инвестиции в инфраструктуру холодовой цепи превысили 340 млрд USD в 2025 году, чему способствовали фармацевтическая логистика, электронная коммерция свежих продуктов и ужесточение норм пищевой безопасности в Азии, Африке и Латинской Америке. В основе каждой холодильной камеры, шоковой заморозки и склада с контролем температуры лежит теплоизоляционная сэндвич-панель — как правило, сердечник из полиуретана или PIR, приклеенный между окрашенными стальными или алюминиевыми облицовками.
Для производителей, уже работающих в сфере холодильного оборудования, добавление линии производства панелей холодильных камер — естественное расширение: сырьё пересекается (системы ППУ, вспенивающие агенты), клиентская база пересекается (подрядчики холодовой цепи, переработчики продуктов, логистические компании), а маржинальный профиль привлекателен — линии панелей работают с валовой маржой 60–70% после стабилизации производительности.
Из чего на самом деле состоит линия панелей холодильных камер
Непрерывная линия производства сэндвич-панелей имеет пять основных станций, каждая со своими инженерными требованиями:
- Разматывание и профилирование рулона — стальные рулоны (0,3–0,6 мм, окрашенные или нержавеющие) разматываются, выравниваются и профилируются в облицовочный профиль панели. Скорость линии обычно 4–8 м/мин для стандартных панелей.
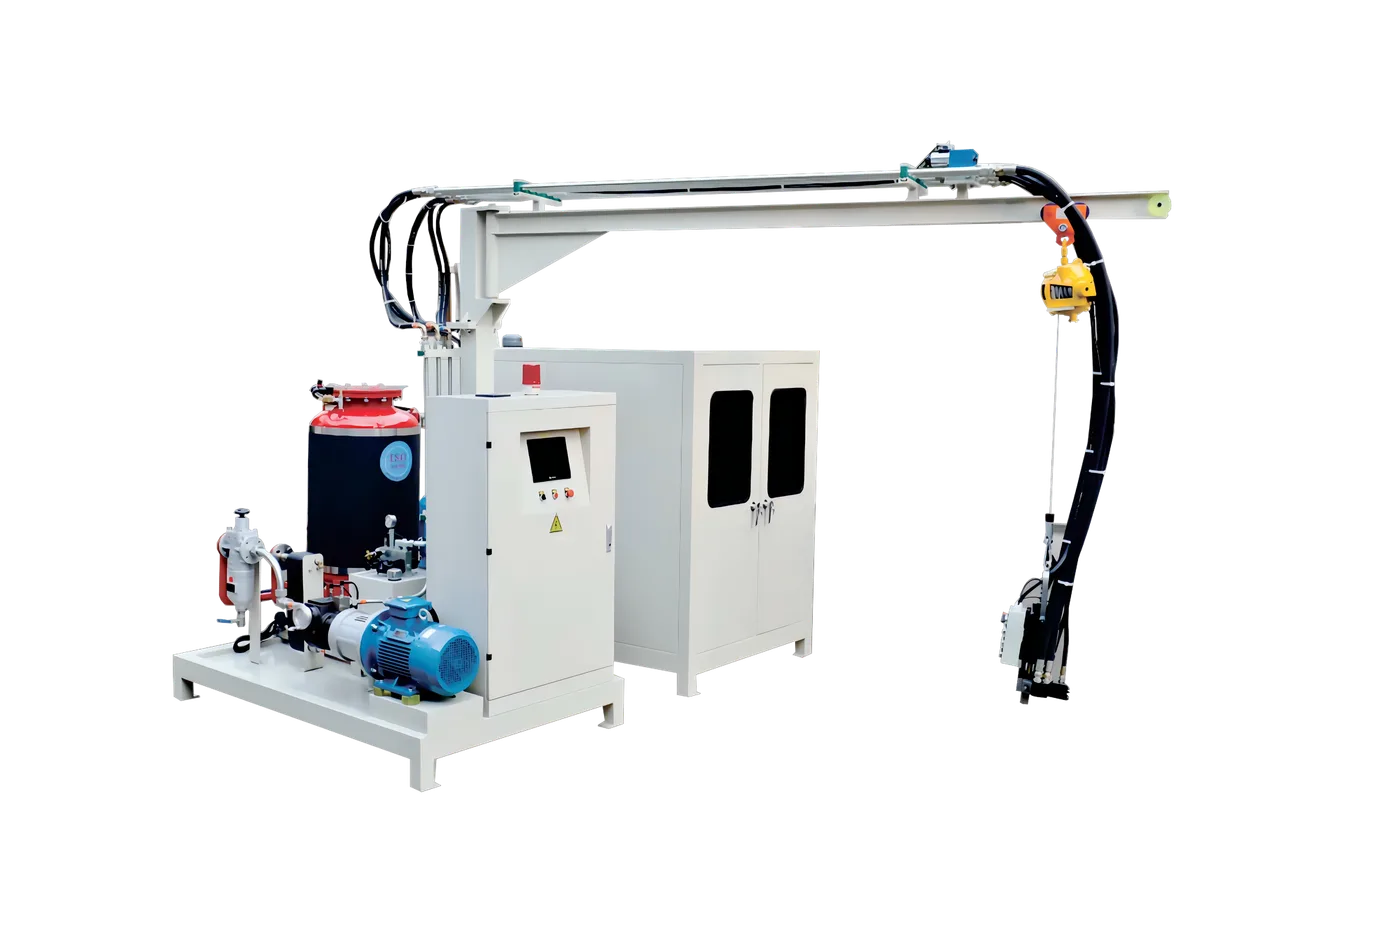
- Станция вспенивания — ППУ-машина высокого давления впрыскивает смесь полиола + изоцианата + вспенивающего агента между верхней и нижней облицовками внутри нагреваемого двухленточного ламинатора. Толщина панели (50–200 мм) задаётся регулировкой зазора ленты. Выбор вспенивающего агента (циклопентан против ГФУ против ГФО) следует тем же компромиссам, что рассмотрены в нашем руководстве по сравнению вспенивающих агентов.
- Печь отверждения / двухленточный пресс — пена расширяется и отверждается при контролируемой температуре (40–60 °C) и давлении. Длина ленты определяет время отверждения и, следовательно, максимальную скорость линии. Лента 25 м при 6 м/мин даёт ~4 минуты отверждения — достаточно для большинства жёстких систем ППУ.
- Поперечная резка и обрезка кромок — летучая пила режет панели по длине без остановки линии. Кромкообрезчики удаляют облой пены с профилей соединения «шип-паз» или кулачкового замка.
- Штабелирование и упаковка — готовые панели автоматически штабелируются, упаковываются и подготавливаются к отгрузке. Вес панели (30–80 кг каждая для стандарта 1 м × 2,4 м) требует гидравлических штабелирующих манипуляторов.
Планирование мощности: сколько панелей за смену?
| Скорость линии | Длина панели | Панелей / 8-часовую смену | Годовой выпуск (250 дней) |
|---|---|---|---|
| 4 м/мин | 2,4 м | ~640 | ~160 000 панелей |
| 6 м/мин | 2,4 м | ~960 | ~240 000 панелей |
| 8 м/мин | 2,4 м | ~1280 | ~320 000 панелей |
Предполагается 80% OEE (общая эффективность оборудования) — типично для хорошо обслуживаемой непрерывной линии с обученными операторами. Новые установки часто начинают с 65–70% OEE в первый месяц и достигают 80% к 3–4 месяцу.
Большинство новых участников начинают с линии 4–6 м/мин. Это покрывает рынок отечественных подрядчиков холодильных камер (заказы на 50–500 панелей) с запасом для роста. Модернизация до 8 м/мин позже обычно требует только более длинной ленты отверждения и более быстрой пилы — машина вспенивания и разматыватель остаются теми же.
Разбивка инвестиций: сколько стоит линия панелей?
| Компонент | Бюджетный диапазон (USD) | % от общего |
|---|---|---|
| ППУ-машина высокого давления | 120 000–280 000 | 25–30% |
| Двухленточный ламинатор (25–30 м) | 150 000–350 000 | 30–35% |
| Разматыватель + профилегибочный стан (×2) | 60 000–120 000 | 12–15% |
| Летучая пила + кромкообрезчик | 40 000–80 000 | 8–10% |
| Штабелёр + упаковка | 30 000–60 000 | 6–8% |
| Безопасность и вентиляция (циклопентан) | 50 000–200 000 | 5–15% |
| Итого «под ключ» | 450 000–1 090 000 | 100% |
Диапазон широк, потому что зависит от трёх переменных: скорость линии (4 против 8 м/мин), вспенивающий агент (циклопентан добавляет капзатраты на безопасность; ГФУ/ГФО — нет), и уровень автоматизации (ручное штабелирование против роботизированной паллетизации). UREXCEED оценивает каждый проект индивидуально — запросите коммерческое предложение с указанием целевых характеристик панели и суточного объёма, и наша инженерная команда вернёт детальную модель затрат в течение 48 часов.
Поставка сырья: что нужно с первого дня
- Окрашенные стальные рулоны — обычно PPGI (окрашенное оцинкованное железо) или нержавеющая сталь для применений пищевого класса. Вес рулона 3–8 тонн, срок поставки 2–4 недели от отечественных прокатных заводов.
- Система ППУ-сырья — смесь полиола + изоцианат MDI + вспенивающий агент. Мы поставляем предварительно составленные системы, оптимизированные под применение в панелях, включая технические паспорта и рекомендуемые параметры переработки.
- Промотор адгезии — для прочности сцепления металла с пеной. Наносится в линии роликом или распылением перед станцией вспенивания.
- Фурнитура кулачкового замка (опционально) — если ваши панели используют кулачковые замки вместо соединения «шип-паз», крепёжная фурнитура встраивается в процессе производства. Мы поставляем её как часть пакета фурнитуры и аксессуаров.
Стандарты качества, которым должны соответствовать ваши панели
Панели холодильных камер являются конструктивно и с точки зрения безопасности критичными. Прежде чем отгрузить первую панель, ваш завод должен быть сертифицирован или хотя бы протестирован по:
- EN 14509 — европейский стандарт для самонесущих двухслойных металлооблицованных теплоизоляционных панелей заводского изготовления. Охватывает механическую прочность, теплотехнические характеристики и реакцию на огонь.
- FM 4880 / FM 4881 — одобрение Factory Mutual для теплоизоляционных стеновых и кровельных панелей. Требуется большинством международных страховых андеррайтеров для объектов холодильного хранения.
- ASTM E84 класс A — распространение пламени и дымообразование. Обязателен для панелей, продаваемых на рынке США.
- ISO 8990 / ISO 9869 — испытание теплопередачи. Ваши панели должны обеспечивать заявленное U-значение в стационарных условиях.
- GB/T 23932 — китайский национальный стандарт для строительных сэндвич-панелей. Требуется для продаж внутри Китая.
Сертификация охватывает саму панель; готовое помещение оценивается по отдельному набору правил, как только в него заходят работники. Если ваши панели предназначены для холодильных камер и морозильников в США, проверьте какие правила OSHA применяются к холодильной камере на этапе передачи и приёмки, чтобы вопросы эвакуации, точек блокировки и внутренней фурнитуры разблокировки были согласованы до пусконаладки.
Мы помогаем клиентам ориентироваться в сертификации, предоставляя образцы пены для стороннего тестирования, отчёты об испытаниях на реакцию на огонь для поставляемых нами систем ППУ, и связь с аккредитованными испытательными лабораториями в Китае и Европе.
С чего начать: от запроса до первой панели за 4–6 месяцев
Типичный проект линии панелей холодильных камер UREXCEED следует этому графику:
- Месяц 1 — семинар по требованиям: спецификации панели (толщина, материал облицовки, тип соединения, класс огнестойкости), целевой выпуск, обзор планировки завода.
- Месяц 2 — завершение инженерного проектирования, начало закупки компонентов.
- Месяц 3–4 — изготовление и заводские приёмочные испытания (FAT) на нашем объекте в Цзянъине. Клиенты приглашаются присутствовать на FAT и утверждать показатели производительности.
- Месяц 4–5 — отгрузка, монтаж и пусконаладка на площадке. Наши инженеры контролируют монтаж и проводят первые производственные испытания.
- Месяц 5–6 — обучение операторов, оптимизация рецептуры ППУ, выход на 80%+ OEE. Передача и активация гарантии.
Готовы изучить, подходит ли линия производства полиуретановых панелей холодильных камер вашему плану расширения завода? Свяжитесь с нашей инженерной командой — мы отвечаем в течение 24 часов, а первичная оценка целесообразности бесплатна.
Смежные инженерные материалы
Комплект линии панелей холодильных камер входит в более широкую дисциплину производства ППУ сэндвич-панелей. Для выбора типа линии между непрерывным и дискретным вариантами см. Непрерывная против дискретной линии ППУ сэндвич-панелей. Для системы оценки поставщиков по 12 пунктам, по которой мы оцениваем каждого поставщика, см. Как выбрать линию производства ППУ сэндвич-панелей. Для полного расчёта CAPEX + OPEX + окупаемости по уровням см. Стоимость линии производства панелей холодильных камер 2026. Для механического процесса, разобранного по этапам, см. Процесс производства панелей холодильных камер. Для смежных линий продукции холодовой цепи см. Портативный холодильный бокс с ППУ-сердечником и Линия вспенивания панелей HVAC AHU. Для расхождения между медицинской и пищевой инженерией холодовой цепи см. Инженерия холодильников медицинской и пищевой холодовой цепи.
Сколько стоит линия производства панелей холодильных камер?
Полная непрерывная линия производства сэндвич-панелей обычно стоит 500 000–2 500 000 USD в зависимости от производственной мощности, диапазона толщины панелей и уровня автоматизации. Базовая линия, выпускающая панели 50–80 мм при 3–5 м/мин, начинается от ~500 000 USD, тогда как высокоскоростная линия на 50–200 мм при 8–12 м/мин с автоматическим штабелированием достигает 2 000 000+ USD.
Какую суточную мощность может достичь непрерывная линия панелей холодильных камер?
Одна непрерывная линия при 6 м/мин с шириной панели 1200 мм производит примерно 800–1200 погонных метров панели за 8-часовую смену. При стандартной длине панели холодильной камеры (6–12 м) это переводится в 80–200 панелей за смену — достаточно для строительства 10–25 холодильных камер в день в зависимости от размера помещения.
Какая толщина ППУ-пены стандартна для панелей холодильных камер?
Стандартные толщины панелей холодильных камер: 50 мм (хранение выше 0 °C), 100 мм (замороженное хранение от 0 до −25 °C), 150 мм (глубокая заморозка от −25 до −40 °C) и 200 мм (шоковая заморозка от −40 до −60 °C). Выбор толщины панели определяется целевой температурой помещения, условиями окружающей среды и стоимостью энергии — более толстая изоляция снижает энергопотребление компрессора. Полную таблицу спецификаций, сопоставляющую каждую температурную зону с требуемым R-значением, плотностью и требованиями к напольному отоплению, см. в нашем руководстве по теплоизоляции температурных зон холодильного хранения.
Сколько времени занимает настройка линии производства панелей холодильных камер?
От подтверждения заказа до производства первой панели: 4–6 месяцев. Месяц 1 охватывает инженерное проектирование и обзор планировки завода. Месяцы 2–3 охватывают изготовление компонентов. Месяц 4 охватывает заводские приёмочные испытания (FAT) на нашем объекте в Цзянъине. Месяцы 4–5 охватывают отгрузку и монтаж на площадке. Месяц 5–6 охватывает пусконаладку, обучение операторов и выход на 80%+ OEE.
Какие сертификации нужны панелям холодильных камер?
Панели холодильных камер для международных рынков обычно требуют EN 14509 (европейский стандарт сэндвич-панелей), FM 4880/4881 (пожарное одобрение Factory Mutual для соответствия страхованию), ASTM E84 класс A (распространение пламени в США) и ISO 8990/9869 (испытание теплопередачи). Для продаж внутри Китая обязателен GB/T 23932. Мы предоставляем образцы пены для стороннего тестирования и связь с аккредитованными лабораториями.
Продукты, упомянутые в статье
Готовы спланировать холодильный проект?
Поделитесь целевым объёмом и номенклатурой — наша инженерная команда ответит с планом мощности и коммерческим предложением в течение трёх рабочих дней.
Запросить инженерное предложениеПохожие статьи
Beverage Cooler Production Line — Cost, Payback & Turnkey Setup (2026 Pillar Guide)
Investment tiers from a single-door entry line to a full bottler-program build, the payback math behind a 3,000-unit/day line, and the complete equipment list and certification checklist a beverage cooler OEM needs to go from contract to first shipment.
Chef Base Production Line: Cost, Break-Even & Turnkey Manufacturing (2026 Pillar Guide)
Investment tiers, the break-even math behind an 800-unit/day line, and the full equipment list and certification checklist a foodservice OEM needs to start chef base and refrigerated-counter production.
Chest Freezer Production Line — Cost, Capacity & Turnkey Factory Setup (2026 Pillar Guide)
Investment tiers from a 300-unit/day entry line to a 3,000-unit/day ultra-low-temperature build, the ATEX and Ecodesign pitfalls that stall first-time freezer OEMs, and the complete equipment list, mould selection logic and staffing plan needed to go from contract to first accepted cabinet.