خط إنتاج ألواح التخزين البارد — دليل الإعداد والتكلفة والطاقة الإنتاجية
دليل شامل للاستثمار في خط إنتاج ألواح الساندويتش للتخزين البارد: 5 محطات أساسية، جداول تخطيط الطاقة الإنتاجية، تفصيل استثمار 450-1090 ألف دولار، معايير الجودة، وجدول زمني للمشروع من 4-6 أشهر.
خط ألواح التخزين البارد المستمر يتكوّن من 5 محطات (فك اللفائف ← الرغوة ← التصلّب ← القطع ← التكديس). خط بسرعة 6 م/دقيقة ينتج نحو 240,000 لوح/سنة بكفاءة تشغيل إجمالية OEE بنسبة 80%. يتراوح إجمالي الاستثمار تسليم مفتاح بين 450-1090 ألف دولار حسب سرعة الخط وعامل النفخ ومستوى الأتمتة. الشهادات الرئيسية: EN 14509، FM 4880، ASTM E84. الجدول الزمني النموذجي للمشروع من الاستفسار حتى أول لوح: 4-6 أشهر، شاملاً اختبار القبول بالمصنع FAT والتركيب والتدريب والوصول إلى كفاءة التشغيل المستهدفة.
لماذا تُعد ألواح التخزين البارد فرصة تصنيع عالية النمو
تجاوز الاستثمار العالمي في البنية التحتية لسلسلة التبريد 340 مليار دولار أمريكي في 2025، مدفوعًا بالخدمات اللوجستية الدوائية والتجارة الإلكترونية للأغذية الطازجة وتشديد لوائح سلامة الأغذية عبر آسيا وأفريقيا وأمريكا اللاتينية. في صميم كل غرفة تبريد ومجمّد صدمة ومستودع مضبوط الحرارة يوجد لوح الساندويتش العازل — عادة ما يكون نواة من البولي يوريثان أو PIR ملتصقة بين أوجه من الفولاذ أو الألومنيوم مطلية مسبقًا.
بالنسبة للمصنّعين العاملين بالفعل في مجال معدات التبريد، تُعد إضافة خط إنتاج ألواح التخزين البارد امتدادًا طبيعيًا: المواد الخام متداخلة (أنظمة البولي يوريثان، عوامل النفخ)، وقاعدة العملاء متداخلة (مقاولو سلسلة التبريد، معالجو الأغذية، شركات اللوجستيات)، وملف الهامش جذّاب — تعمل خطوط الألواح بهامش إجمالي 60-70% بعد استقرار الإنتاجية.
مما يتكوّن خط ألواح التخزين البارد فعليًا
يتكوّن خط إنتاج ألواح الساندويتش المستمر من خمس محطات أساسية، لكل منها متطلبات هندسية مميزة:
- فك اللفائف وتشكيل الملف — تُفك لفائف الفولاذ (0.3-0.6 مم، مطلية بالألوان أو من الفولاذ المقاوم للصدأ) وتُسوّى وتُشكّل بالدرفلة إلى ملف وجه اللوح. سرعة الخط عادة 4-8 م/دقيقة للألواح القياسية.
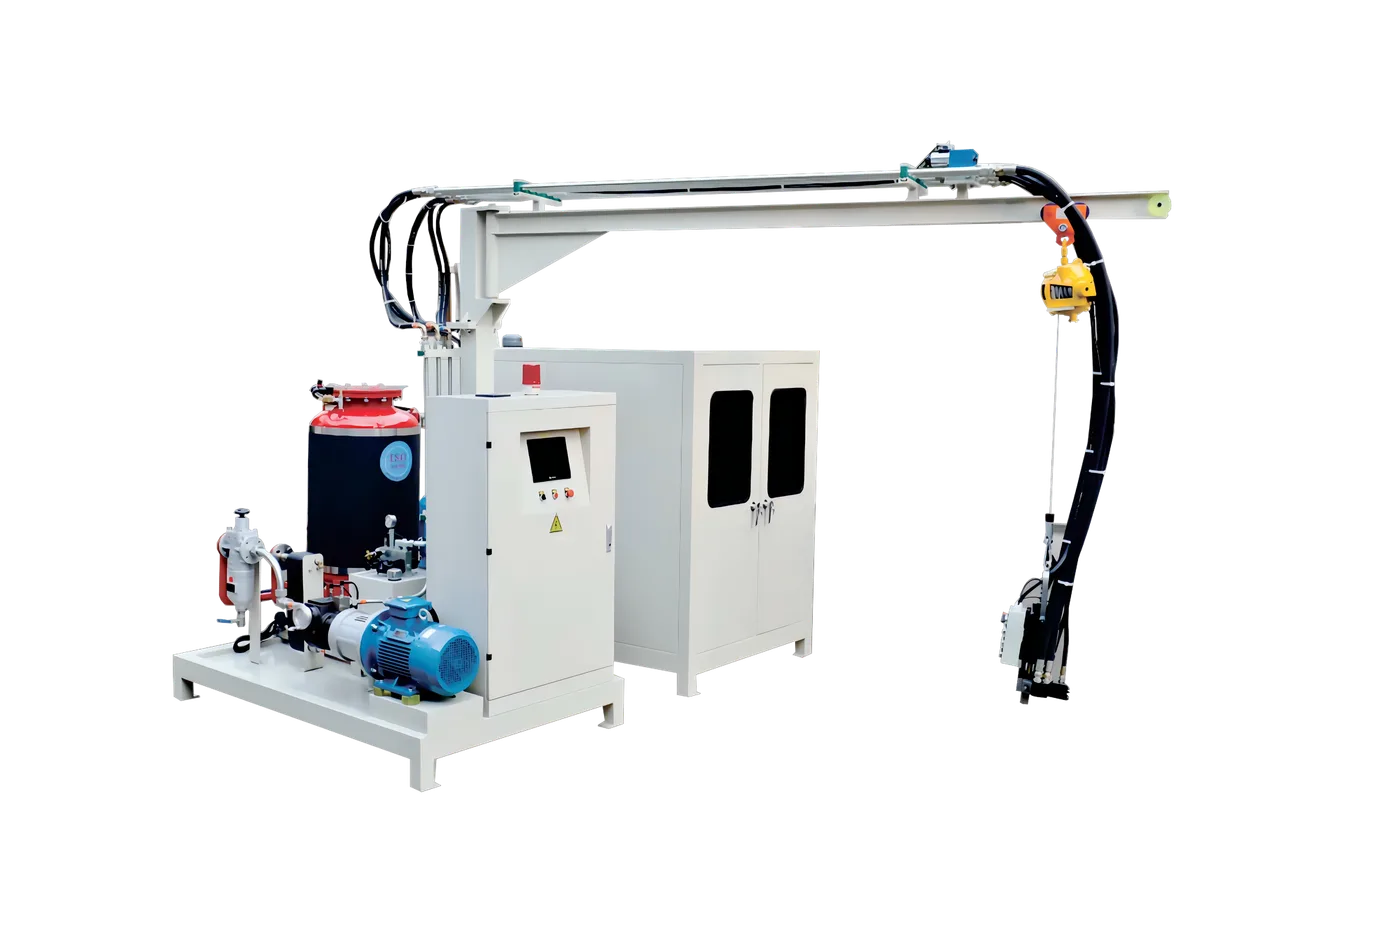
- محطة الرغوة — تحقن ماكينة رغوة البولي يوريثان عالية الضغط خليط البوليول + الأيزوسيانات + عامل النفخ بين الوجهين العلوي والسفلي داخل مُصفّح مزدوج الحزام مُسخّن. تُحدّد سماكة اللوح (50-200 مم) بضبط فجوة الحزام. يتبع اختيار عامل النفخ (سايكلوبنتان مقابل HFC مقابل HFO) نفس المفاضلات المشمولة في دليلنا لمقارنة عوامل النفخ.
- فرن التصلّب / كبس الحزام المزدوج — تتمدد الرغوة وتتصلّب تحت درجة حرارة (40-60 °م) وضغط متحكَّم بهما. يحدّد طول الحزام زمن التصلّب وبالتالي أقصى سرعة للخط. يعطي حزام بطول 25 مترًا عند 6 م/دقيقة نحو 4 دقائق من التصلّب — كافية لمعظم أنظمة البولي يوريثان الصلبة.
- القطع العرضي وتشذيب الحواف — يقطع منشار طائر الألواح إلى الطول المطلوب دون إيقاف الخط. تُنظّف مشذّبات الحواف زوائد الرغوة من ملامح وصلة اللسان والأخدود أو قفل الكامة.
- التكديس والتعبئة — تُكدَّس الألواح الجاهزة وتُغلَّف وتُجهَّز للشحن تلقائيًا. يتطلب وزن اللوح (30-80 كغم لكل لوح بالمقاس القياسي 1×2.4 م) أذرع تكديس هيدروليكية.
تخطيط الطاقة الإنتاجية: كم لوحًا في الوردية؟
| سرعة الخط | طول اللوح | ألواح / وردية 8 ساعات | الإنتاج السنوي (250 يومًا) |
|---|---|---|---|
| 4 م/دقيقة | 2.4 م | ~640 | ~160,000 لوح |
| 6 م/دقيقة | 2.4 م | ~960 | ~240,000 لوح |
| 8 م/دقيقة | 2.4 م | ~1280 | ~320,000 لوح |
بافتراض كفاءة تشغيل إجمالية OEE بنسبة 80% — نموذجية لخط مستمر جيد الصيانة بمشغّلين مدرّبين. غالبًا ما تبدأ التركيبات الجديدة بـ65-70% OEE في الشهر الأول وتصل إلى 80% بحلول الشهر 3-4.
يبدأ معظم الداخلين الجدد بخط بسرعة 4-6 م/دقيقة. يغطي هذا سوق مقاولي غرف التبريد المحلية (طلبات 50-500 لوح) مع مجال للنمو. عادة ما تتطلب الترقية إلى 8 م/دقيقة لاحقًا فقط حزام تصلّب أطول ومنشارًا أسرع — تبقى ماكينة الرغوة وفكّاكة اللفائف كما هي.
تفصيل الاستثمار: كم تكلفة خط الألواح؟
| المكوّن | نطاق الميزانية (دولار أمريكي) | % من الإجمالي |
|---|---|---|
| ماكينة رغوة البولي يوريثان عالية الضغط | 120,000-280,000 | 25-30% |
| مُصفّح مزدوج الحزام (25-30 م) | 150,000-350,000 | 30-35% |
| فكّاكة لفائف + مُشكّل درفلة (×2) | 60,000-120,000 | 12-15% |
| منشار طائر + مشذّب حواف | 40,000-80,000 | 8-10% |
| مُكدّس + تعبئة | 30,000-60,000 | 6-8% |
| السلامة والتهوية (سايكلوبنتان) | 50,000-200,000 | 5-15% |
| الإجمالي تسليم مفتاح | 450,000-1,090,000 | 100% |
النطاق واسع لأنه يعتمد على ثلاثة متغيرات: سرعة الخط (4 مقابل 8 م/دقيقة)، وعامل النفخ (يضيف السايكلوبنتان نفقات رأسمالية للسلامة؛ لا يفعل ذلك HFC/HFO)، ومستوى الأتمتة (تكديس يدوي مقابل تحميل روبوتي على منصات). تحدد UREXCEED نطاق كل مشروع بشكل فردي — اطلب عرض سعر مع مواصفات اللوح المستهدف والإنتاج اليومي، وسيرد فريقنا الهندسي بنموذج تكلفة مفصّل خلال 48 ساعة.
توريد المواد الخام: ما تحتاجه منذ اليوم الأول
- لفائف فولاذ مطلية مسبقًا — عادة PPGI (حديد مجلفن مطلي مسبقًا) أو فولاذ مقاوم للصدأ للتطبيقات ذات الدرجة الغذائية. وزن اللفة 3-8 أطنان، ومهلة تسليم 2-4 أسابيع من مصانع الدرفلة المحلية.
- نظام المواد الخام للبولي يوريثان — خليط بوليول + أيزوسيانات MDI + عامل نفخ. نوفّر أنظمة جاهزة التركيب محسّنة لتطبيقات الألواح، بما يشمل نشرات البيانات الفنية ومعايير المعالجة الموصى بها.
- مُعزّز الالتصاق — لقوة الترابط بين المعدن والرغوة. يُطبّق ضمن الخط بواسطة أسطوانة أو رذاذ قبل محطة الرغوة.
- عتاد قفل الكامة (اختياري) — إذا كانت ألواحك تستخدم وصلات قفل كامة بدلًا من اللسان والأخدود، يُدمج عتاد القفل أثناء الإنتاج. نوفّره كجزء من حزمة العتاد والملحقات لدينا.
معايير الجودة التي يجب أن تلبيها ألواحك
ألواح التخزين البارد إنشائية وحرجة من ناحية السلامة. قبل شحن أول لوح، يجب أن يكون مصنعك معتمدًا أو مُختبرًا على الأقل وفق:
- EN 14509 — المعيار الأوروبي للألواح العازلة ذاتية الحمل ثنائية الوجه المعدني المصنّعة في المصنع. يغطي المقاومة الميكانيكية والأداء الحراري وتفاعل الحريق.
- FM 4880 / FM 4881 — اعتماد Factory Mutual لألواح الجدران والأسقف العازلة. تشترطه معظم شركات التأمين الدولية لمنشآت التخزين البارد.
- ASTM E84 الفئة A — انتشار اللهب وتولّد الدخان. إلزامي للألواح المُباعة في السوق الأمريكية.
- ISO 8990 / ISO 9869 — اختبار النفاذية الحرارية. يجب أن تُحقق ألواحك قيمة U المعلنة تحت ظروف الحالة المستقرة.
- GB/T 23932 — المعيار الوطني الصيني لألواح الساندويتش الإنشائية. مطلوب للمبيعات المحلية في الصين.
تغطي الشهادة اللوح نفسه؛ أما الغرفة الجاهزة فتُحكم عليها وفق مجموعة قواعد منفصلة بمجرد دخول العمال إليها. إذا كانت ألواحك موجّهة لغرف التبريد والمجمدات القابلة للدخول في الولايات المتحدة، تحقق من قواعد OSHA المطبّقة على المجمّد القابل للدخول في مرحلة التسليم والقبول، بحيث يتم الاتفاق على مخارج الهروب ونقاط القفل وعتاد التحرير الداخلي قبل التشغيل التجريبي.
نساعد العملاء على اجتياز الاعتماد بتوفير عينات رغوة للاختبار من طرف ثالث، وتقارير اختبار تفاعل الحريق لأنظمة البولي يوريثان التي نوفّرها، وتعريفات بمختبرات اختبار معتمدة في الصين وأوروبا.
البدء: من الاستفسار إلى أول لوح خلال 4-6 أشهر
يتبع مشروع خط ألواح التخزين البارد النموذجي لدى UREXCEED هذا الجدول الزمني:
- الشهر 1 — ورشة عمل المتطلبات: مواصفات اللوح (السماكة، مادة الوجه، نوع الوصلة، فئة الحريق)، الإنتاج المستهدف، مراجعة تخطيط المصنع.
- الشهر 2 — إنهاء التصميم الهندسي، وبدء شراء المكوّنات.
- الشهر 3-4 — التصنيع واختبار القبول بالمصنع (FAT) في منشأتنا في جيانيين. يُدعى العملاء لحضور اختبار FAT واعتماد مقاييس الأداء.
- الشهر 4-5 — الشحن والتركيب والتشغيل التجريبي في الموقع. يشرف مهندسونا على التركيب ويُجرون أولى تجارب الإنتاج.
- الشهر 5-6 — تدريب المشغّلين، تحسين تركيبة البولي يوريثان، الوصول إلى كفاءة تشغيل إجمالية 80%+. التسليم وتفعيل الضمان.
هل أنت مستعد لاستكشاف ما إذا كانت ماكينة ألواح غرف التبريد من البولي يوريثان تناسب خطة توسّع مصنعك؟ تواصل مع فريقنا الهندسي — نرد خلال 24 ساعة، ولا توجد رسوم على تقييم الجدوى الأولي.
تحليلات هندسية معمّقة ذات صلة
تندرج منظومة خط ألواح غرف التبريد ضمن تخصص أوسع لتصنيع ألواح الساندويتش من البولي يوريثان. لاختيار نوع الخط بين النسختين المستمرة وغير المستمرة، راجع خط ألواح الساندويتش من البولي يوريثان المستمر مقابل غير المستمر. لإطار تقييم طلب عروض الأسعار من 12 نقطة الذي نُقيّم به كل مورّد، راجع كيفية اختيار خط إنتاج ألواح الساندويتش من البولي يوريثان. لحساب النفقات الرأسمالية والتشغيلية والاسترداد الكامل حسب الفئة، راجع تكلفة خط إنتاج ألواح غرف التبريد 2026. للعملية الميكانيكية موضّحة مرحلة بمرحلة، راجع عملية إنتاج ألواح غرف التبريد. لخطوط منتجات سلسلة التبريد المجاورة، راجع نواة رغوة البولي يوريثان لصندوق التبريد المحمول وخط رغوة ألواح HVAC AHU. للتباين الهندسي بين سلسلة التبريد الطبية والغذائية، راجع هندسة ثلاجات سلسلة التبريد الطبية مقابل الغذائية.
كم تكلفة خط إنتاج ألواح التخزين البارد؟
يكلّف خط إنتاج ألواح الساندويتش المستمر الكامل عادة 500,000-2,500,000 دولار أمريكي حسب طاقة الإنتاج ونطاق سماكة اللوح ومستوى الأتمتة. يبدأ الخط الأساسي الذي ينتج ألواحًا بسماكة 50-80 مم بسرعة 3-5 م/دقيقة من نحو 500,000 دولار، بينما يصل الخط عالي السرعة الذي يشغّل ألواحًا بسماكة 50-200 مم بسرعة 8-12 م/دقيقة مع تكديس تلقائي إلى أكثر من 2,000,000 دولار.
ما الطاقة اليومية التي يمكن أن يحققها خط ألواح تخزين بارد مستمر؟
ينتج خط مستمر واحد يعمل بسرعة 6 م/دقيقة بعرض لوح 1200 مم نحو 800-1200 متر طولي من اللوح لكل وردية 8 ساعات. بطول لوح غرفة تبريد قياسي (6-12 م)، يُترجَم ذلك إلى 80-200 لوح لكل وردية، وهو كافٍ لبناء 10-25 غرفة تبريد يوميًا حسب حجم الغرفة.
ما سماكة رغوة البولي يوريثان القياسية لألواح التخزين البارد؟
السماكات القياسية لألواح التخزين البارد هي 50 مم (تخزين فوق 0 °م)، و100 مم (تخزين مجمّد من 0 إلى −25 °م)، و150 مم (تجميد عميق من −25 إلى −40 °م)، و200 مم (تجميد سريع من −40 إلى −60 °م). يعتمد اختيار سماكة اللوح على درجة حرارة الغرفة المستهدفة والظروف المحيطة وتكلفة الطاقة — يقلل العزل الأكثر سماكة من استهلاك طاقة الضاغط. لجدول المواصفات الكامل الذي يربط كل منطقة حرارة بقيمة R المطلوبة والكثافة ومتطلبات تدفئة الأرضية، راجع دليلنا لعزل مناطق حرارة التخزين البارد.
كم من الوقت يستغرق إعداد خط إنتاج ألواح التخزين البارد؟
من تأكيد الطلب حتى إنتاج أول لوح: 4-6 أشهر. يغطي الشهر 1 التصميم الهندسي ومراجعة تخطيط المصنع. تغطي الشهور 2-3 تصنيع المكوّنات. يغطي الشهر 4 اختبار القبول بالمصنع (FAT) في منشأتنا في جيانيين. تغطي الشهور 4-5 الشحن والتركيب في الموقع. يغطي الشهر 5-6 التشغيل التجريبي وتدريب المشغّلين والوصول إلى كفاءة تشغيل إجمالية 80%+.
ما الشهادات التي تحتاجها ألواح التخزين البارد؟
عادة ما تتطلب ألواح التخزين البارد للأسواق الدولية EN 14509 (المعيار الأوروبي لألواح الساندويتش)، وFM 4880/4881 (اعتماد Factory Mutual للحريق للامتثال التأميني)، وASTM E84 الفئة A (انتشار اللهب الأمريكي)، وISO 8990/9869 (اختبار النفاذية الحرارية). للمبيعات المحلية الصينية، يُشترط GB/T 23932. نوفّر عينات رغوة للاختبار من طرف ثالث وتعريفات بمختبرات معتمدة.
المنتجات المذكورة في هذا المقال
هل أنت مستعد للتخطيط لمشروع التبريد الخاص بك؟
شاركنا هدف الإنتاج ومزيج المنتجات — فريقنا الهندسي يرد بخطة طاقة إنتاجية وعرض أسعار خلال ثلاثة أيام عمل.
اطلب عرض أسعار هندسيمقالات ذات صلة
Beverage Cooler Production Line — Cost, Payback & Turnkey Setup (2026 Pillar Guide)
Investment tiers from a single-door entry line to a full bottler-program build, the payback math behind a 3,000-unit/day line, and the complete equipment list and certification checklist a beverage cooler OEM needs to go from contract to first shipment.
Chef Base Production Line: Cost, Break-Even & Turnkey Manufacturing (2026 Pillar Guide)
Investment tiers, the break-even math behind an 800-unit/day line, and the full equipment list and certification checklist a foodservice OEM needs to start chef base and refrigerated-counter production.
Chest Freezer Production Line — Cost, Capacity & Turnkey Factory Setup (2026 Pillar Guide)
Investment tiers from a 300-unit/day entry line to a 3,000-unit/day ultra-low-temperature build, the ATEX and Ecodesign pitfalls that stall first-time freezer OEMs, and the complete equipment list, mould selection logic and staffing plan needed to go from contract to first accepted cabinet.