Équipement et machine de thermoformage de doublure de réfrigérateur [2026] : ABS vs HIPS, processus en 5 étapes
Guide du marché des machines de thermoformage de réfrigérateurs : comparez les options d'équipement de doublure, les matériaux ABS vs HIPS, le processus en 5 étapes et les coûts en USD pour les acheteurs de 2026.
L'ABS (1,8-2,5 USD/kg, HDT 90-105 °C) est obligatoire pour les réfrigérateurs commerciaux et domestiques haut de gamme — 2,5 fois la résistance aux chocs et une résistance chimique supérieure par rapport au HIPS (1,2-1,6 USD/kg, HDT 75-85 °C). Le processus en 5 étapes : extrusion de feuille → chauffage IR → thermoformage sous vide (20-40 s/cycle) → refroidissement et découpe CNC → contrôle qualité (épaisseur de paroi par ultrasons ≥ 60 % de l'original). Un thermoformeur semi-automatique à deux postes (80 K-150 K USD) convient pour 300-500 unités/jour. Maintenez le broyat ≤ 20 % ABS / 25 % HIPS ; préséchez l'ABS à 80 °C si l'humidité relative > 60 %.
Marché des machines de thermoformage de réfrigérateurs : qui achète et pourquoi (2026)
Les acheteurs qui étudient le marché des machines de thermoformage de réfrigérateurs se répartissent en trois groupes : les OEM de réfrigérateurs et congélateurs ajoutant ou modernisant une capacité de formage de doublure pour une nouvelle gamme de modèles, les usines d'assemblage régionales intégrant une ligne de production de chaîne du froid complète plutôt que de s'approvisionner en doublures auprès d'un tiers, et les usines remplaçant une machine mono-poste vieillissante pour dépasser 300-500 unités/jour. Il s'agit d'un marché d'équipement de ligne de production, pas d'un marché de pièces de doublure finies — les acheteurs évaluent des machines, des moules et de l'outillage comme un achat d'investissement, pas un approvisionnement en composants. Pour une vue plus large de la demande dans l'ensemble du secteur de la chaîne du froid, voir nos perspectives du marché des équipements de chaîne du froid. Le reste de ce guide couvre les détails de sélection d'équipement : matériaux ABS vs HIPS, le processus en 5 étapes, et les spécifications de machine.
Pourquoi la doublure intérieure détermine la qualité du réfrigérateur
La doublure thermoformée est le premier composant qu'un consommateur touche en ouvrant la porte d'un réfrigérateur. Elle définit l'agencement des étagères, l'utilisation du volume intérieur et la qualité de fabrication perçue — pourtant elle reçoit beaucoup moins d'attention d'ingénierie que les compresseurs ou la mousse isolante. Une doublure mal conçue cause trois problèmes coûteux :
- Gauchissement après moussage — si la feuille ne peut pas résister à l'exotherme de la mousse PU (pic de 60-80 °C), la doublure se déforme et le joint de porte ne scelle plus. Les taux de retour sous garantie bondissent de 3 à 5× sur les lots affectés.
- Fissuration sous contrainte — le HIPS bon marché se fissure aux points de fixation des charnières après 2-3 ans. L'ABS premium résiste 5 fois plus longtemps à la fissuration sous la même contrainte cyclique.
- Attaque chimique — la doublure doit résister à un contact prolongé avec les acides alimentaires, les agents de nettoyage et les résidus d'agent gonflant PU. Le choix du matériau doit respecter les normes ISO 23953 pour les vitrines réfrigérées et les exigences pertinentes des tests optiques/mécaniques ASTM — c'est une décision d'ingénierie.
ABS vs HIPS : comparaison des deux matériaux de doublure dominants
| Propriété | ABS | HIPS |
|---|---|---|
| Résistance à la traction | 40-55 MPa | 20-35 MPa |
| Résistance aux chocs (Izod) | 200-400 J/m | 80-150 J/m |
| Déflexion thermique (HDT) | 90-105 °C | 75-85 °C |
| Résistance chimique | Bonne (résiste aux acides alimentaires, détergents) | Modérée (sensible aux graisses, huiles) |
| Fenêtre de thermoformage | 150-180 °C | 130-160 °C |
| Coût de la feuille (par kg) | 1,8-2,5 USD | 1,2-1,6 USD |
| Application typique | Domestique premium, tout commercial | Domestique économique, une porte |
Règle générale : si le réfrigérateur se vend au détail au-dessus de 300 USD ou dessert un environnement commercial, utilisez l'ABS. Pour les modèles économiques dans les marchés sensibles au prix (Asie du Sud, Afrique), le HIPS offre 30-40 % d'économies sur le coût de la feuille tout en répondant aux exigences de performance de base.
Certains fabricants utilisent une feuille coextrudée ABS/PMMA — une peau de PMMA de 0,1 mm donne une finition haute brillance sans le coût total de l'ABS massif. Ceci est de plus en plus courant dans les modèles côte à côte où l'esthétique intérieure guide les décisions d'achat.
Processus de production de thermoformage en 5 étapes
- Extrusion de feuille — une extrudeuse mono-vis ou bi-vis fait fondre des granulés d'ABS/HIPS en feuille continue (1,5-3,0 mm d'épaisseur, 600-1 200 mm de largeur). La coextrusion ajoute une couche de surface en ligne. La feuille est calandrée avec une tolérance d'épaisseur de ± 0,05 mm et enroulée sur des rouleaux ou découpée en flans.
- Chauffage de la feuille — des réchauffeurs céramiques infrarouges ou des réchauffeurs halogènes au quartz amènent la feuille à la température de formage. L'ABS nécessite 150-180 °C ; le HIPS nécessite 130-160 °C. L'uniformité du chauffage (± 3 °C sur la feuille) est critique — les points chauds provoquent des zones minces sur la pièce finale.
- Thermoformage sous vide — la feuille chauffée est étirée sur un moule de thermoformage sous vide tandis que le vide (0,06-0,09 MPa) l'attire dans chaque détail. L'assistance par poinçon est utilisée pour les emboutissages profonds (rapport profondeur/largeur > 0,5) pour éviter un amincissement excessif aux coins. Cycle typique : 20-40 secondes par cavité.
- Refroidissement et découpe — l'air comprimé ou les canaux de moule refroidis à l'eau refroidissent la doublure formée en dessous du HDT en 15-25 secondes. Un routeur CNC ou une presse de découpe rogne la bride aux dimensions finales (± 0,3 mm). Objectif de taux de rebut : ≤ 8 % (le rebut est rebroyé et remélangé à un taux de 15-20 %).
- Inspection qualité — chaque doublure subit une mesure d'épaisseur de paroi (jauge à ultrasons, le minimum au point d'emboutissage le plus profond doit être ≥ 60 % de l'épaisseur de feuille d'origine), un contrôle visuel des défauts et une vérification dimensionnelle par rapport au moule maître.
Spécifications de machine de thermoformage de doublure de réfrigérateur
Une machine de thermoformage de doublure de réfrigérateur est classée par nombre de postes et surface de formage — le tableau ci-dessous regroupe les trois classes de machine qu'une usine de doublures évalue généralement, du mono-poste manuel au rotatif automatique à 3 postes.
| Type de machine | Surface de formage | Temps de cycle | Budget (USD) |
|---|---|---|---|
| Manuel mono-poste | 1 200 × 800 mm | 60-90 s | 25 000-50 000 |
| Semi-automatique à deux postes | 1 500 × 1 000 mm | 35-50 s | 80 000-150 000 |
| Rotatif automatique à 3 postes | 2 000 × 1 200 mm | 20-35 s | 200 000-400 000 |
Pour une usine produisant 300-500 réfrigérateurs par jour, un thermoformeur semi-automatique à deux postes associé à deux jeux de moules de thermoformage sous vide (un pour le compartiment aliments frais, un pour le congélateur) est la configuration la plus rentable. Les moules nécessitent un remplacement tous les 80 000-120 000 cycles — planifiez le changement de moule dans votre modèle de capacité de ligne de production.
Que vous l'appeliez équipement de thermoformage ou machine de thermoformage, les acheteurs évaluant l'un ou l'autre terme s'interrogent sur le même actif de production. Une unité complète n'est pas une seule machine mais un ensemble de sous-systèmes : le banc de chauffage IR/quartz, le poste de formage avec outillage vide/assistance par poinçon, et le poste de refroidissement et de découpe CNC en aval. Lorsque vous demandez un devis pour cet équipement, demandez à votre fournisseur de détailler les trois sous-systèmes plus le jeu de moules — s'approvisionner en un seul pack de ligne de production évite les incompatibilités d'interface entre la sortie du réchauffeur, le temps de cycle de formage et le nombre de cavités du moule. Le tableau des spécifications ci-dessus couvre les paramètres qui comptent quel que soit le terme que vous recherchez.
4 erreurs qui font grimper les taux de rebut de doublure au-dessus de 10 %
- Chauffage inégal de la feuille — remplacer les éléments chauffants grillés un par un plutôt que par zones crée une variation de 10-15 °C. Solution : cartographiez la sortie du réchauffeur avec une caméra IR mensuellement et remplacez par zones complètes.
- Mauvais taux de broyat — dépasser 20 % de broyat dans l'ABS ou 25 % dans le HIPS dégrade la résistance aux chocs en dessous des spécifications. Suivez le broyat en poids, pas en volume.
- Sauter le calibrage de l'assistance par poinçon — la température du poinçon et la vitesse de déplacement doivent être recalibrées à chaque changement d'épaisseur de feuille ou de grade de matériau. Un poinçon froid colle ; un poinçon chaud marque la surface.
- Ignorer l'humidité ambiante — l'ABS absorbe l'humidité (0,2-0,4 % en poids). Une feuille stockée plus de 48 heures sans déshumidification présente des bulles pendant le chauffage. Préséchez à 80 °C pendant 2-4 heures si l'humidité relative ambiante > 60 %.
Pour une comparaison détaillée des moules de thermoformage sous vide et des moules de moussage utilisés dans la production de réfrigérateurs, voir notre guide Thermoformage sous Vide vs Moule de Moussage. Si vous évaluez le système de mousse PU qui se lie à la doublure thermoformée, comprendre la résistance thermique de la doublure est essentiel pour éviter la déformation.
Vous construisez une usine ? Voir notre guide de ligne de production → Pour une usine complète, parcourez nos solutions pour fabricants de réfrigérateurs, ou envoyez-nous votre spécification de doublure pour un devis de moule de thermoformage.
Quelle est la différence entre l'ABS et le HIPS pour les doublures de réfrigérateur ?
L'ABS (Acrylonitrile Butadiène Styrène) offre une résistance aux chocs, une résistance chimique et un brillant de surface supérieurs, ce qui en fait la norme pour les doublures de réfrigérateurs domestiques. Le HIPS (Polystyrène Choc) coûte 15-25 % de moins et est plus facile à thermoformer, le rendant adapté aux vitrines commerciales et aux marchés sensibles au coût. L'ABS domine dans les modèles haut de gamme et d'exportation ; le HIPS est courant dans les applications économiques et commerciales.
Quelle épaisseur de feuille est standard pour le thermoformage de doublure de réfrigérateur ?
L'épaisseur standard de feuille de doublure de réfrigérateur est de 1,5-2,5 mm avant formage. Après thermoformage, l'épaisseur de paroi aux coins et zones d'emboutissage profond se réduit à 0,6-1,0 mm. Les feuilles de départ plus épaisses (2,0-2,5 mm) sont utilisées pour les caissons plus grands et les conceptions d'emboutissage profond où l'amincissement des coins est plus sévère.
À quelle vitesse une machine de thermoformage peut-elle produire des doublures de réfrigérateur ?
Une machine de thermoformage sous vide mono-poste produit 30-60 doublures par heure selon la taille de la feuille et la profondeur de formage. Les machines de thermoformage à double feuille ou les machines rotatives multi-postes peuvent atteindre 80-120 doublures par heure. Pour une usine de 1 000 unités/jour fonctionnant en deux équipes, une machine à grande vitesse ou deux machines standard fournissent généralement une capacité suffisante.
Que comprend un pack complet d'équipement de thermoformage de doublure de réfrigérateur ?
Un pack complet couvre quatre éléments : le thermoformeur lui-même (banc de chauffage, poste de formage, poste de refroidissement/découpe), un jeu assorti de moules de thermoformage sous vide pour les compartiments que vous produisez, un outillage d'assistance par poinçon dimensionné à votre emboutissage le plus profond, et des gabarits de découpe CNC pour le profil de la bride. Les acheteurs qui s'approvisionnent uniquement en machine de base et ajoutent des moules séparément rencontrent souvent des incompatibilités de temps de cycle entre les deux. Envoyez-nous votre spécification de doublure et nous devisons le pack complet.
Qu'est-ce qui cause des taux de rebut supérieurs à 10 % dans le thermoformage de doublure ?
Les quatre causes les plus courantes sont : un chauffage inégal de la feuille (variation de 10-15 °C entre les zones de réchauffeur), un taux de broyat excessif (au-dessus de 20 % pour l'ABS ou 25 % pour le HIPS), un calibrage incorrect de l'assistance par poinçon après des changements de grade de matériau, et une absorption d'humidité dans la feuille d'ABS stockée au-dessus de 60 % d'humidité relative sans préséchage. La cartographie mensuelle par caméra IR des zones de réchauffeur et un suivi strict du broyat en poids préviennent la plupart des problèmes de qualité.
Le matériau de broyat peut-il être réutilisé dans la production de doublures de réfrigérateur ?
Oui, dans des limites strictes. Le broyat d'ABS ne doit pas dépasser 20 % du mélange total de feuille, et le HIPS ne doit pas dépasser 25 %. Au-delà de ces taux, la résistance aux chocs tombe en dessous des spécifications. Le broyat doit être suivi en poids (pas en volume), séché avant la ré-extrusion, et testé pour la cohérence de l'indice de fluidité à chaud. De nombreuses usines maintiennent des silos de broyat séparés par grade de matériau pour éviter la contamination croisée.
Prêt à planifier votre projet frigorifique ?
Indiquez-nous votre objectif de production et votre gamme de produits — notre équipe répond avec un plan de capacité et un devis sous trois jours ouvrés.
Demander un devis techniqueArticles associés
Cold Room Panel Manufacturers in the UAE: Why "Civil Defence Approved" Is Not One Question
In the UAE, a panel's paperwork has to satisfy a federal code, a product certification scheme, and an emirate-level listing — and Abu Dhabi has just formalised 54 local amendments of its own. A brochure line reading "Civil Defence approved" answers none of those three. Here is what to ask instead, why a European supplier's fire pack is the wrong currency here, and what a 45°C ambient does to the thickness you thought you needed.
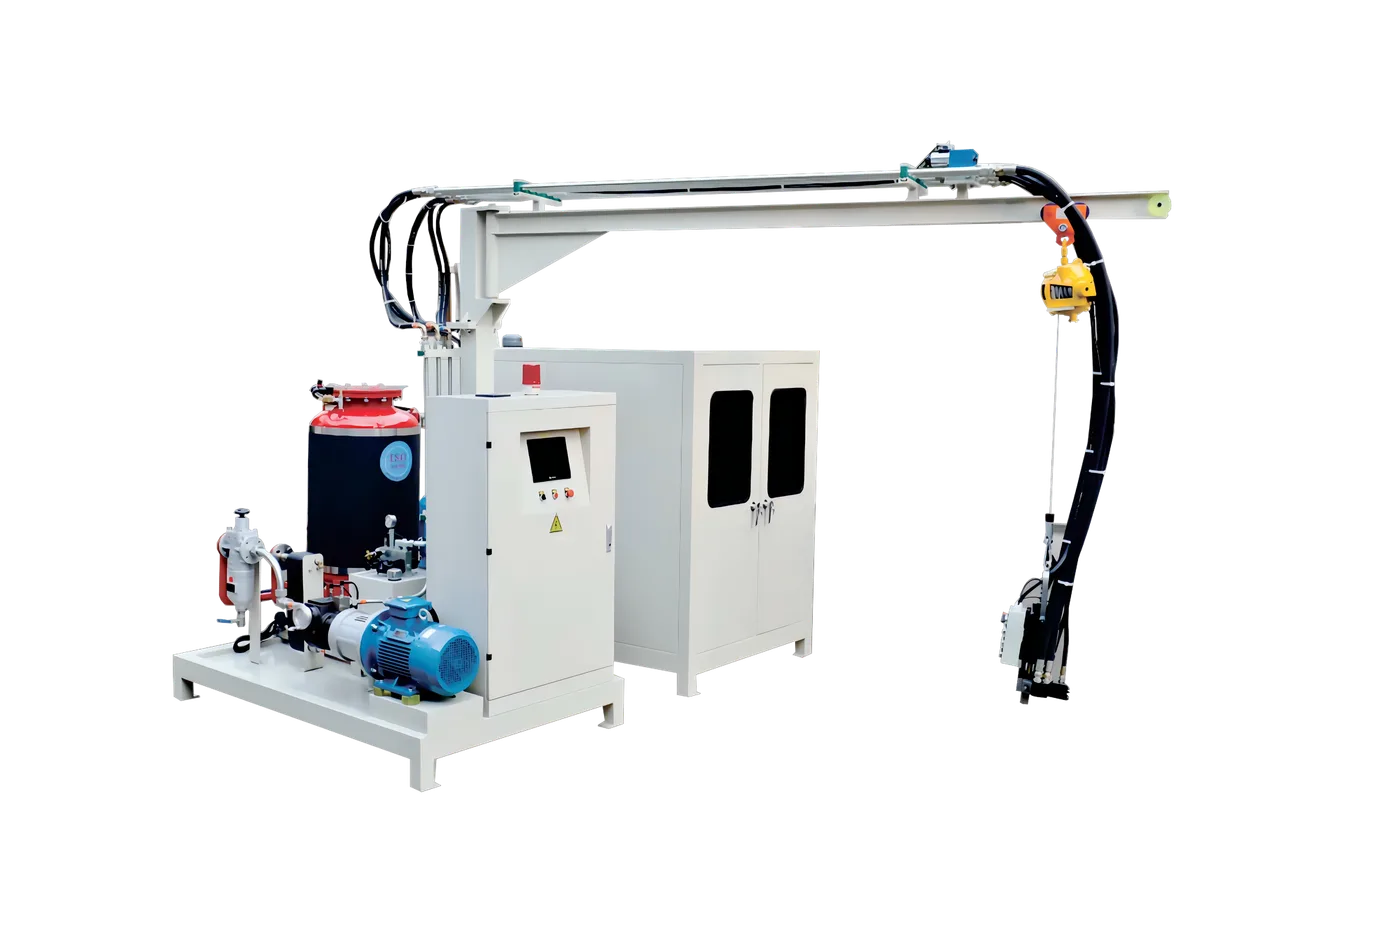
Converting a Refrigerator Foaming Line to Cyclopentane: Retrofit vs New Machine, Cost and Timeline
Switching from HFC-245fa to cyclopentane is an equipment and safety-infrastructure project, not a raw-material swap. Here's how to decide between retrofitting an existing foaming machine and buying a new cyclopentane-ready one, what the safety infrastructure actually costs, and a realistic project timeline.
Freezer Mould Selection Guide: Chest vs Upright vs Display Cabinet
A freezer mould is not one product — chest (horizontal), upright and display (island / glass-door) freezers each need a different mould geometry, clamping load and cure schedule. This guide picks the right freezer mould family by cabinet size, volume and operating temperature.